Adapter silnik / skrzynia: od skanu 3D przez wydruk do aluminium (studium procesu)
Studium procesu na przykładzie przeszczepu silnika: Toyota 2JZ z 6-biegową skrzynią manualną. Stronę skrzyni wzięliśmy prosto ze skanu 3D prawdziwej obudowy: płaszczyznę kołnierza dzwonu, 8 otworów śrub i obrys. Między blokiem a dzwonem siedzi płyta adapterowa, która musi trafić w dwa różne wzory otworów, dwa komplety kołków i oś wału. Zasada jest prosta: zanim zapłacisz za frezowanie z litego aluminium, wszystko sprawdzasz na tanim wydruku. Skan, model, szablon z plastiku, przymiarka i dopiero wtedy CNC u sprawdzonego partnera.
Od skanu do aluminium
04- 01
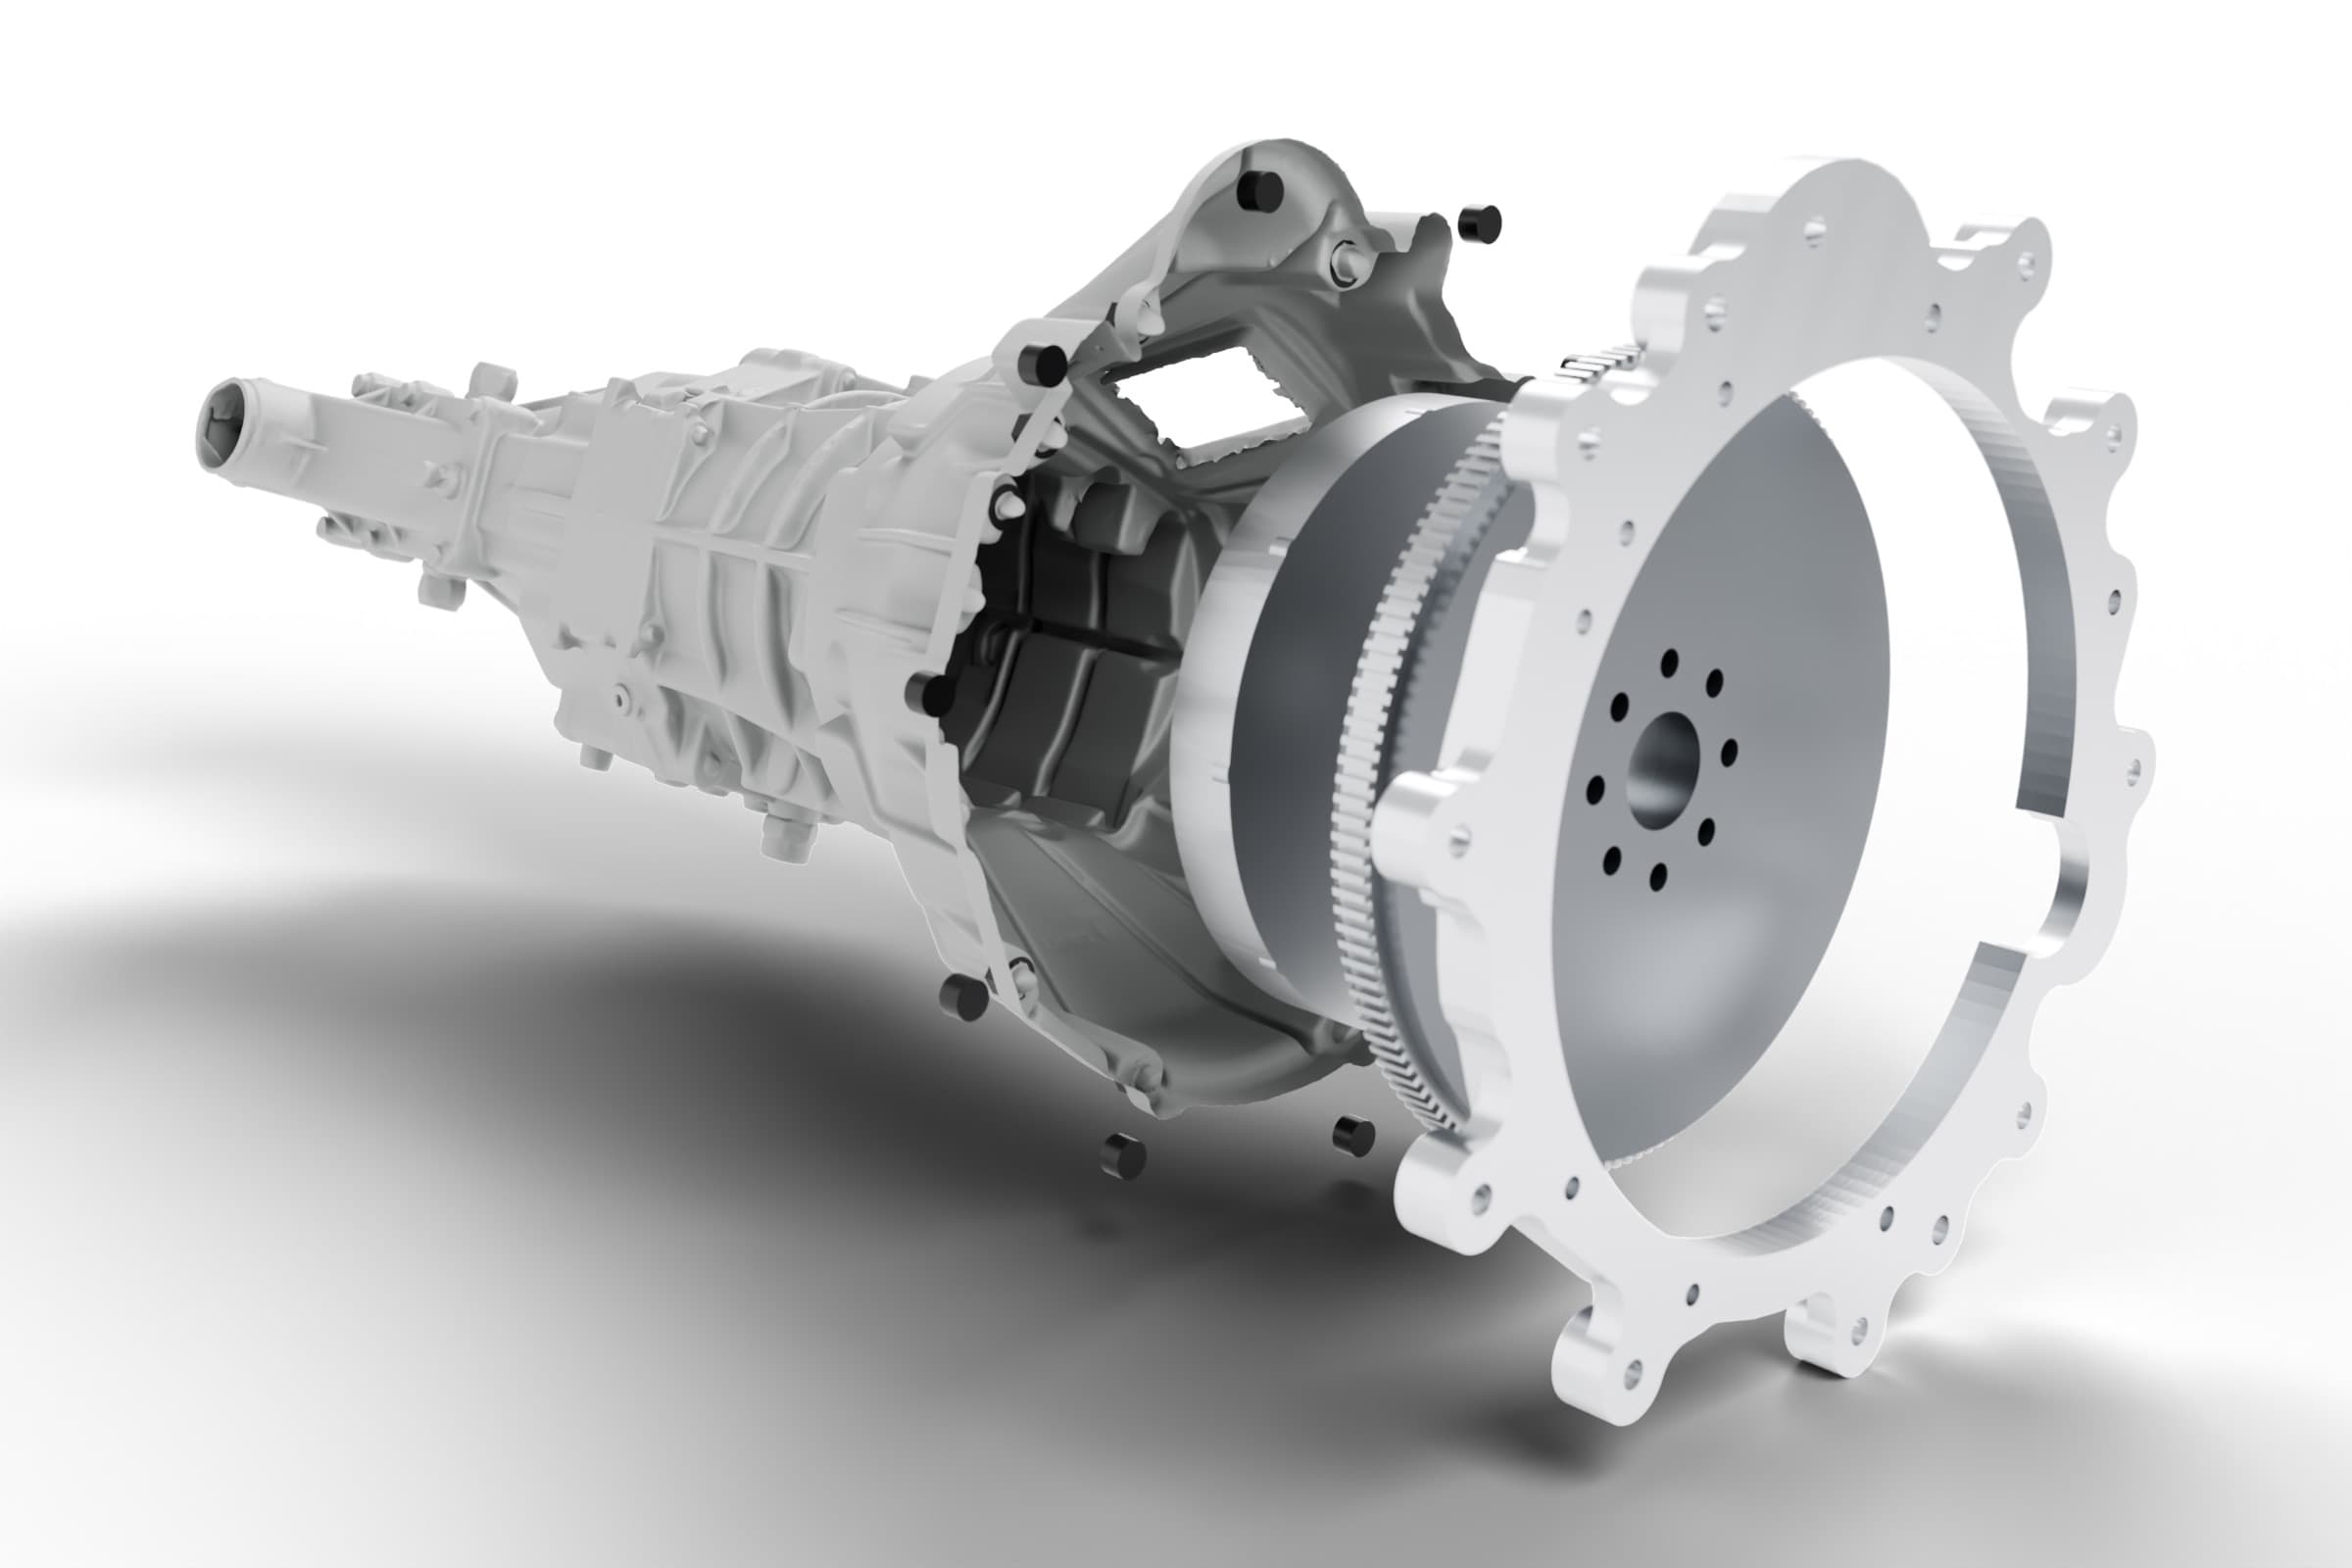
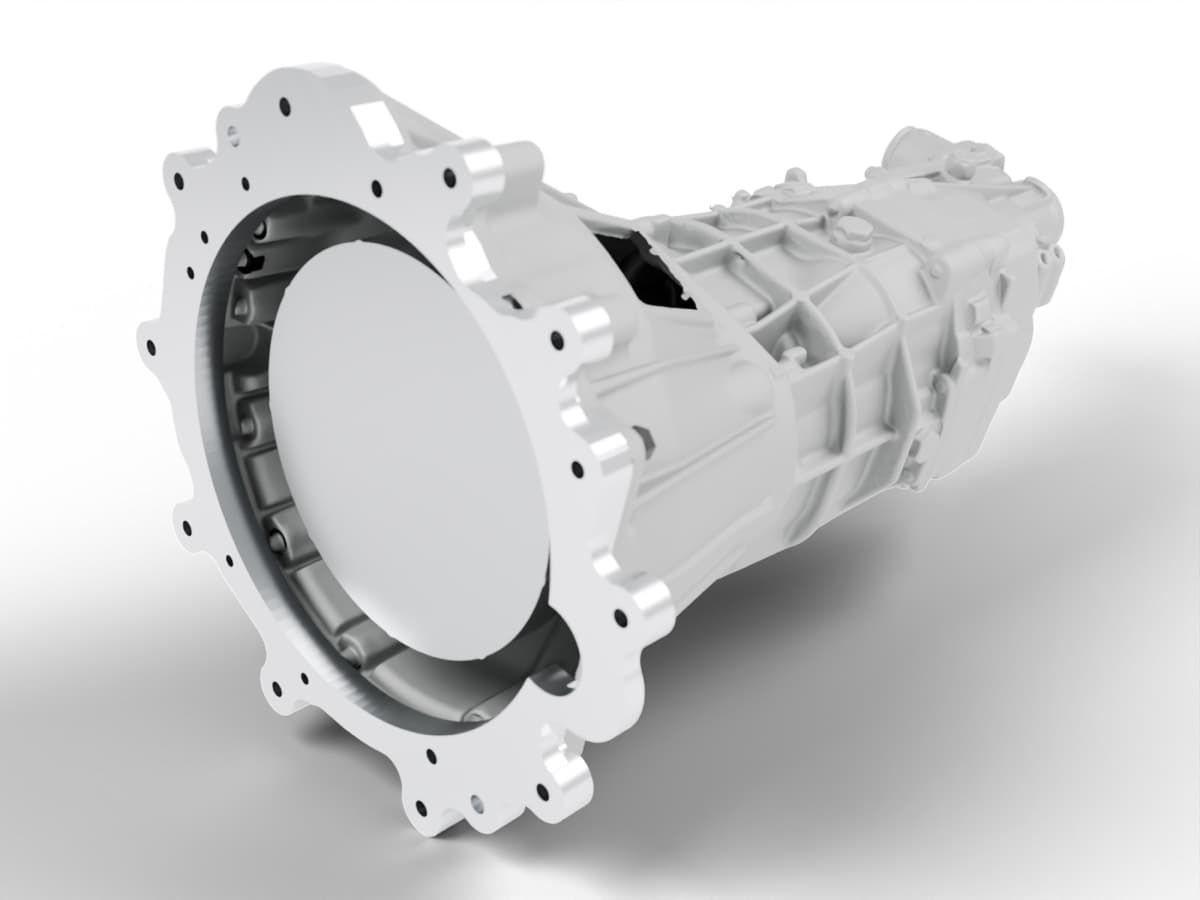
Skan
obudowa i dzwon skrzyni
Z siatki mierzymy płaszczyznę kołnierza, oś dzwonu i 8 otworów śrub.
- 02
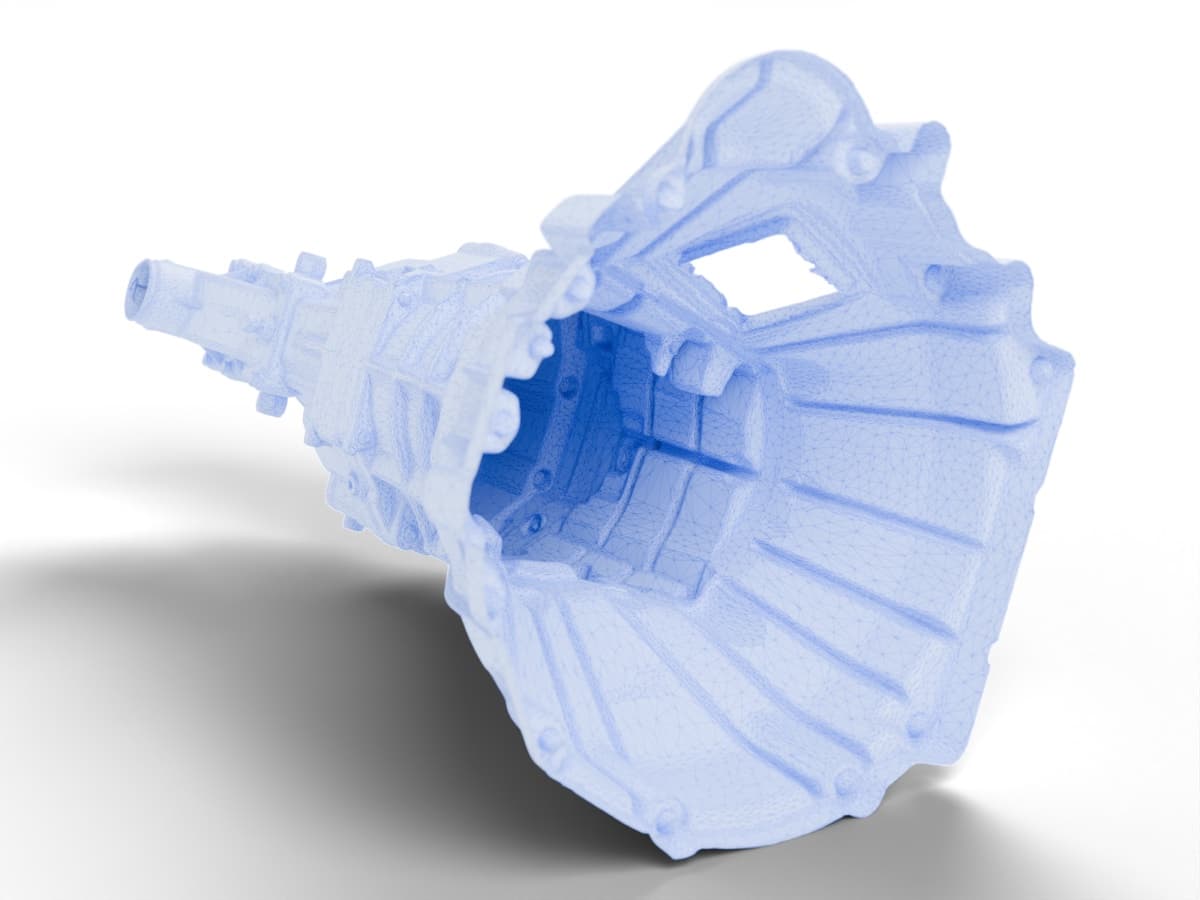
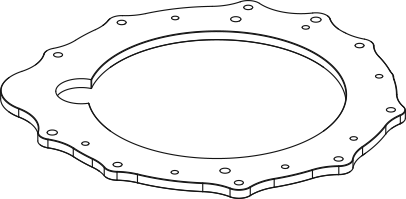
Model CAD
płyta dwupoziomowa
Pas styku po obrysie dzwonu, wieżyczki z gniazdami łbów, żebra i kieszenie.
- 03
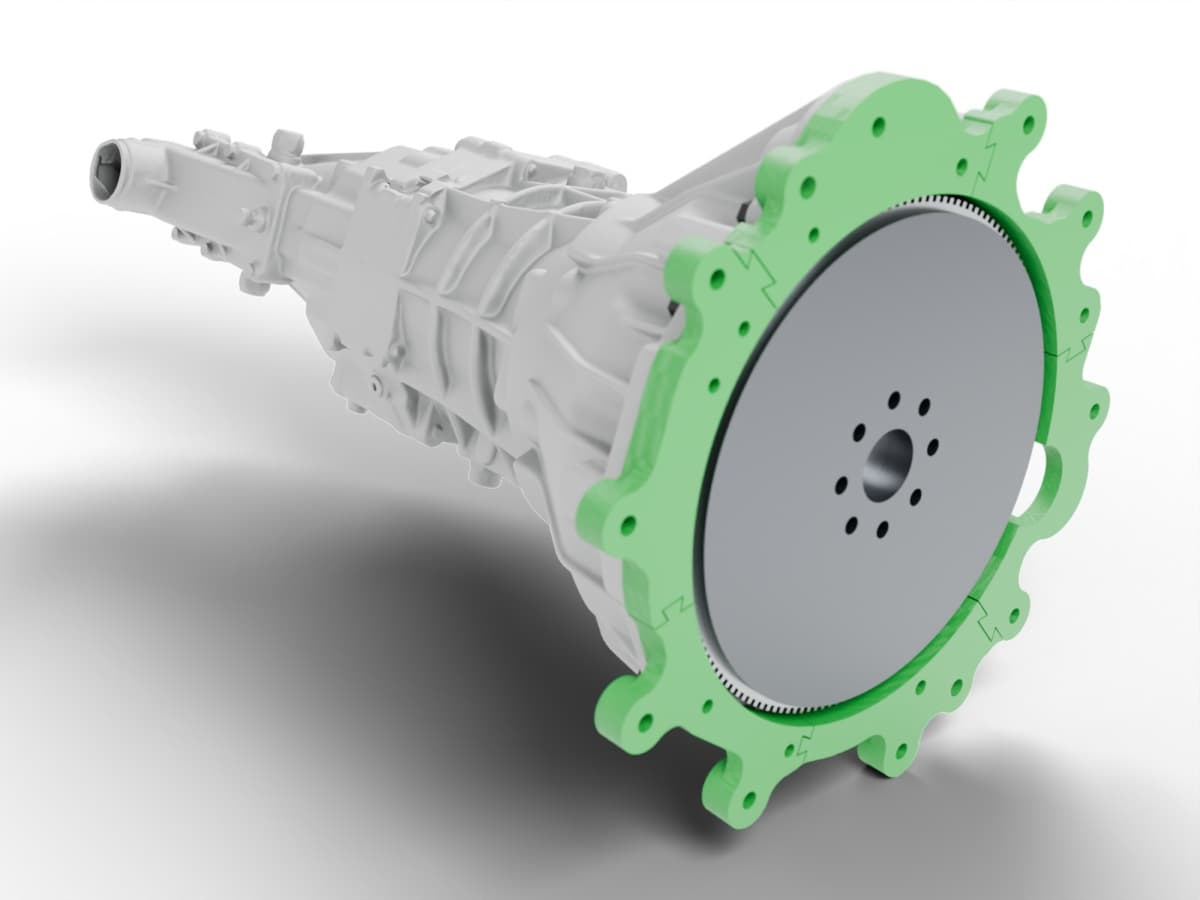
Przymiarka PLA
FDM, 6 segmentów klejonych
Płyta jest za duża na drukarkę, więc drukujemy ją w kawałkach i kleimy. Tylko do przymiarki: otwory, kołki, koło zamachowe, rozrusznik.
- 04
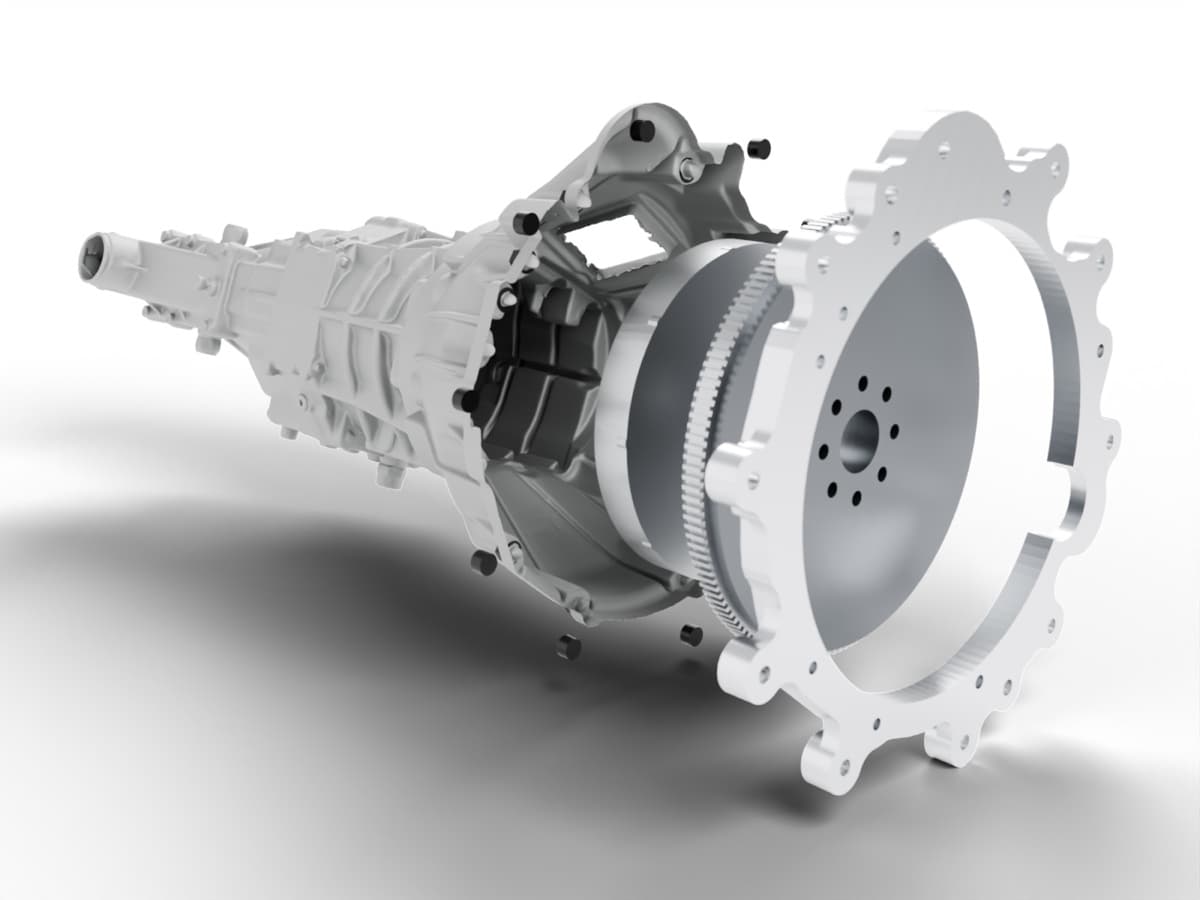
CNC aluminium
EN AW-6082 T6 u partnera
Ten sam plik STEP idzie do frezowania dopiero, gdy plastik pasuje.
Problem
Przeszczep silnika prawie zawsze kończy się na płycie adapterowej. Od strony silnika wzór otworów i kołków bloku, od strony skrzyni wzór dzwonu, a pośrodku oś wału korbowego, która musi trafić w oś wałka sprzęgłowego. Do tego duży otwór na koło zamachowe z wieńcem i miejsce na zębnik rozrusznika. Dokumentacji dzwonu zwykle nie ma, a odlewy różnią się między rocznikami. Frezowanie płyty 440 mm z litego aluminium to najdroższy etap i kilka dni czekania. Jeśli jeden otwór wyjdzie 2 mm obok, płytę zamawia się od nowa.
Rezultat
Komplet tego studium: pomiary kołnierza dzwonu ze skanu, parametryczny model płyty (zmiana wzoru otworów przelicza całą płytę), szablon i przymiarka gotowe do druku, plik STEP i rysunek IE-030 dla frezera. Ta sama metoda działa wszędzie tam, gdzie metalowa część musi pasować do czegoś, czego nie da się przymierzyć w CAD: płyty silnikowe, kołnierze, wsporniki, obudowy łożysk, adaptery pomp. Druk 3D nie zastępuje tu aluminium. Robi coś ważniejszego: dzięki niemu aluminium frezuje się raz.
- 01Skan. Skrzynię skanujemy w całości, dzwon od środka i od zewnątrz. Siatki ze skanera nie kopiujemy 1:1, tylko ją mierzymy: z przekrojów wychodzi średnica otworu dzwonu (ok. ⌀330) i jego oś, z mapy głębokości 8 otworów śrub (7 na okręgu R171, jeden przy rozruszniku) i ich średnice, a z krawędzi skanu płaszczyzna styku, bo skrzynia stała na dzwonie i samego czoła nie widać. Wymiary krytyczne sprawdzamy suwmiarką.
- 02Model CAD. Płyta dwupoziomowa, jak w porządnych adapterach: półka 12 mm i pas styku z dzwonem 20 mm, który idzie dokładnie po obrysie kołnierza ze skanu. Od strony dzwonu 8 gwintów M10 i M12 (średnice ze skanu), od strony bloku 10 śrub M10 w wieżyczkach z gniazdami, żeby łby schowały się pod dzwonem. Do tego żebra, kieszenie odciążające, po dwa kołki H7 z każdej strony, otwór ⌀314 na koło zamachowe i wycięcie na zębnik rozrusznika.
- 03Szablon z PLA. Płyta ma 440 mm, więc nie mieści się na stole żadnej popularnej drukarki. Model dzielimy na 6 segmentów z zamkami na jaskółczy ogon, każdy do 21 cm, drukujemy je w technologii FDM na zwykłej drukarce i sklejamy. Pierwszy wydruk to cienki szablon, 3 mm: sam obrys i otwory obu wzorów. Przykładamy go raz do dzwonu, raz do bloku. Od razu widać, czy kołki wchodzą, czy śruby trafiają w gwinty i czy wycięcie na rozrusznik jest tam, gdzie zębnik. Jeśli nie, poprawka w modelu to minuty, nie nowa płyta.
- 04Przymiarka w pełnej geometrii. Drugi wydruk, też sklejony z 6 segmentów, ma wszystko, co będzie miało aluminium: półkę, wieżyczki, kieszenie. Nie musi być ładny ani wytrzymały, ma tylko sprawdzić wymiary, dlatego to najtańszy możliwy druk FDM z PLA. Skręcamy nim silnik ze skrzynią, sprawdzamy współosiowość wału, luz koła zamachowego i wieńca, zazębienie rozrusznika, dostęp kluczem do każdej śruby i odległość wałka sprzęgłowego od łożyska w wale korbowym. To moment na błędy, których w CAD nie widać: przewód, wspornik, spaw po poprzednim mechaniku.
- 05CNC u partnera. Dopiero gdy plastik pasuje, ten sam plik STEP i rysunek techniczny IE-030 idą do frezowania z płyty EN AW-6082 T6. Tolerancje tylko tam, gdzie mają znaczenie: kołki H7, pozycja otworów względem kołków, płaskość. Reszta według ISO 2768-mK, bo nie ma sensu płacić za dokładność, której nikt nie wykorzysta.
- 06Montaż. Aluminium zakładamy w miejsce plastiku, na tych samych śrubach. Pasuje za pierwszym razem, bo wszystkie pytania zadał już wydruk.
Specyfikacje
IE-030- Status
- Studium procesu
- Połączenie
- Toyota 2JZ / 6-biegowa skrzynia manualna
- Strona skrzyni
- Ze skanu 3D: 8 otworów, obrys, płaszczyzna
- Gabaryt
- 441 × 443 × 20 mm, 2,2 kg
- Prototypy
- FDM z PLA, 6 segmentów klejonych
- Produkcja
- EN AW-6082 T6, frezowanie CNC