Przejdź do treści

Technologia dobrana do części, nie odwrotnie.

FDM drukujemy u siebie, druk proszkowy i żywicę w sprawdzonych zakładach w Polsce. Gdy seria wychodzi taniej inną metodą, przygotowujemy dokumentację i ją zlecamy.

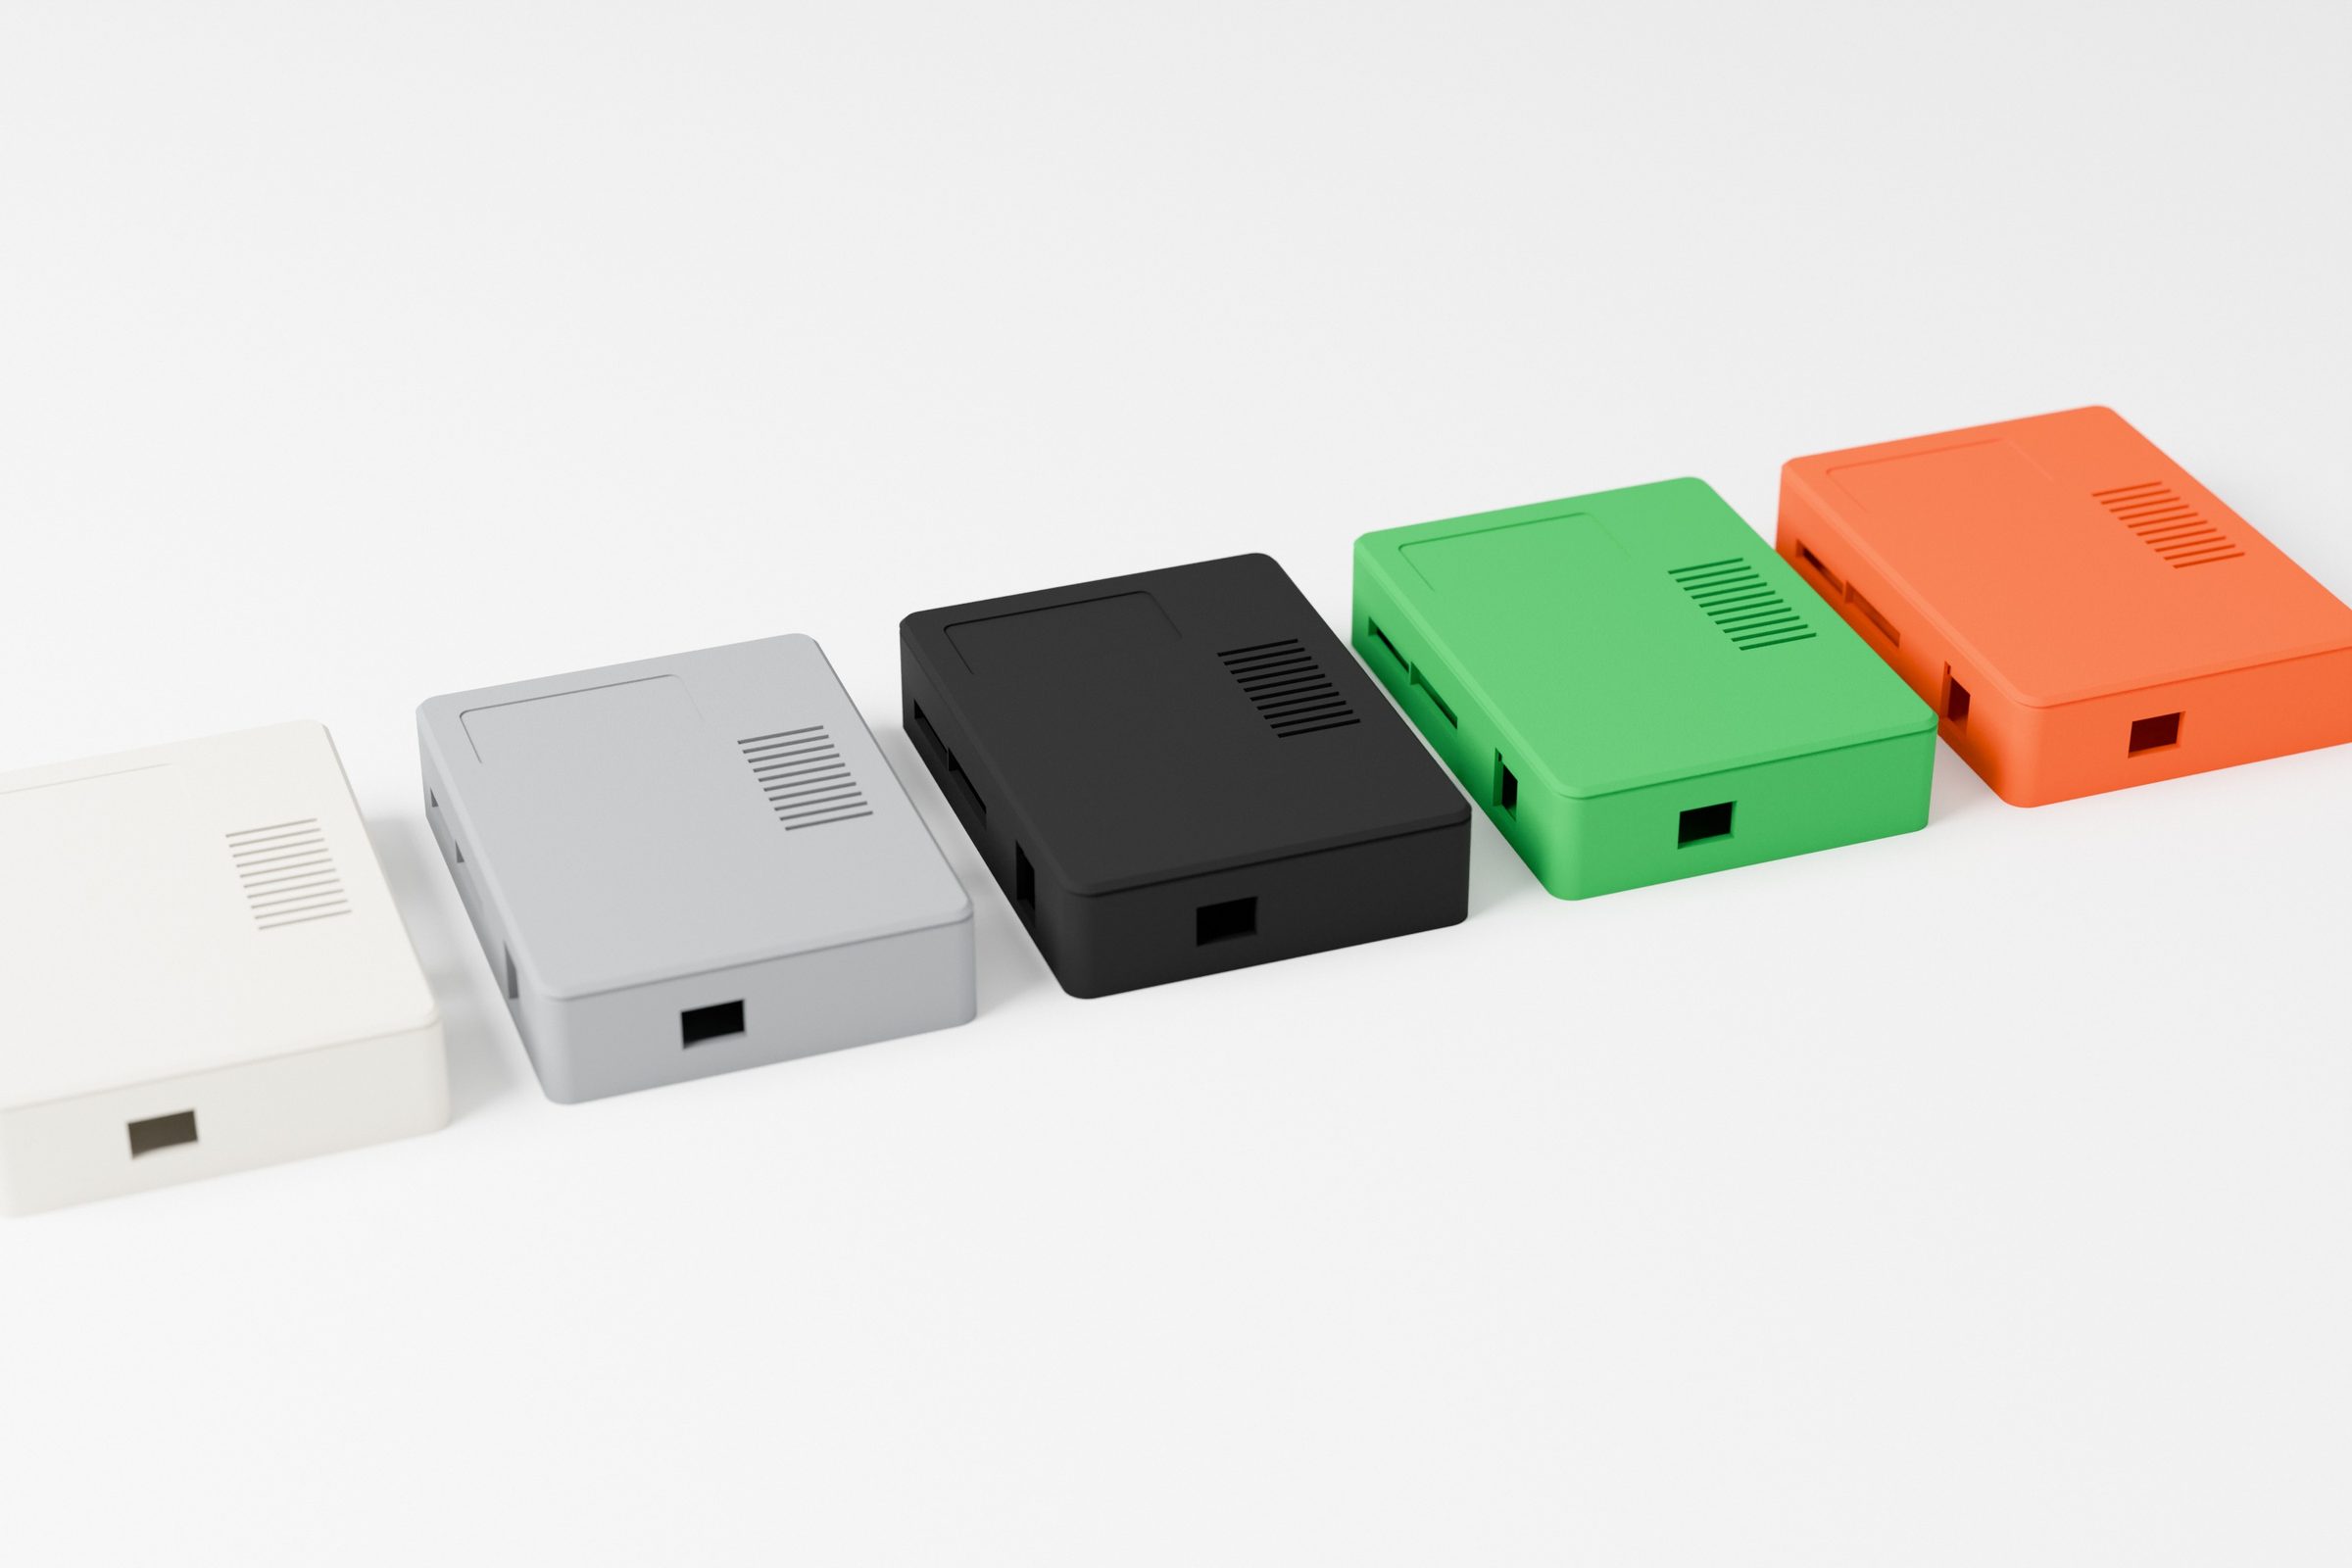
Wizualizacja: obudowy elektroniki w różnych kolorach i wykończeniach

Pięć pytań zamiast nazw materiałów.

Nie musisz znać PA12 ani ASA. Odpowiedzi same wskazują technologię.

  1. 1

    Obciążenie

    1. zwykły plastikuchwyt · PETG
    2. nylondźwignia, zatrzask · PA12
    3. metaloś, rama

    Uchwyt wydrukujemy ze zwykłego plastiku, dźwignię pod obciążeniem z nylonu, a oś z metalu.

  2. 2

    Temperatura

    1. do 55 °Czwykły plastik · PLA
    2. do 95 °Codporny na ciepło · ASA
    3. do ok. 175 °Cnylon · PA12
    4. wyżejmetal

    Do tej temperatury tworzywo trzyma kształt pod obciążeniem. Przy silniku i piecu wygrywa metal.

  3. 3

    Otoczenie

    1. słońce i mrózodporny na UV · ASA
    2. olej i paliwonylon · PA12
    3. ma się uginaćjak guma · TPU

    Na zewnątrz drukujemy z tworzywa, które nie blaknie i nie kruszeje. Przy oleju sprawdza się nylon.

  4. 4

    Wymiar

    1. do 256 mmjeden kawałek u nas
    2. więcejsegmenty, płyta, blacha

    Do 256 mm drukujemy w jednym kawałku. Większe części dzielimy na segmenty albo robimy z płyty i blachy.

  5. 5

    Ile sztuk

    1. druk z plastikuod 1 do kilku
    2. druk proszkowydziesiątki i setki
    3. forma wtryskowatysiące

    Przy kilku sztukach nie opłaca się robić formy. Przy tysiącach nie opłaca się drukować.

Przy wątpliwościach najpierw drukujemy wersję sprawdzającą.

Cztery technologie druku.

Każda robi coś najlepiej. Kropki to ocena orientacyjna, w porównaniu z pozostałymi.

FDM

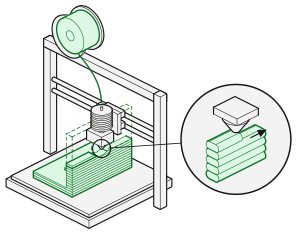
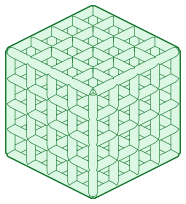
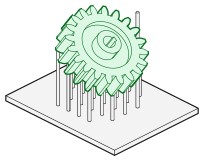
Plastik z rolki topi się w dyszy i układa ścieżka po ścieżce, w warstwach po 0,1-0,3 mm. Najtańszy sposób na prototyp, uchwyt albo przyrząd.

u nas, w Opolu · 2-4 dni

wytrzymałość
detal
gładkość
tania sztuka
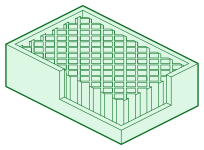
Rysunek: jak działa FDM
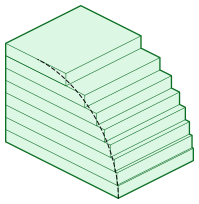
Na łukach widać warstwy
W środku kratka, nie pełny plastik

Najlepiej wychodzi

  • Uchwyt czujnika
    Uchwyt czujnika
  • Szablon montażowy
    Szablon montażowy
  • Osłona
    Osłona
  • Obudowa prototypu
    Obudowa prototypu

Część, która się sprawdzi, może zostać w FDM albo przejść na MJF.

Mocne strony i ograniczenia

Tworzywo z roli jest topione i układane ścieżka po ścieżce, warstwa po warstwie. To nasze narzędzie w studiu: najkrótsza droga od modelu do pierwszej sztuki w ręku.

Mocne strony

  • Najszybszy start i łatwa poprawka: zmiana w modelu, nowy wydruk
  • Szeroki wybór tworzyw i kolorów
  • Niski koszt pojedynczej sztuki

Ograniczenia

  • Widoczne warstwy na powierzchni
  • Część jest słabsza wzdłuż warstw, więc orientacja wydruku ma znaczenie
  • Nawisy wymagają podpór, które zostawiają ślad

Materiały: PLA, PETG, ABS, ASA, TPU.

Adapter odtworzony i wydrukowany z PETG-CF i PETG →

MJF

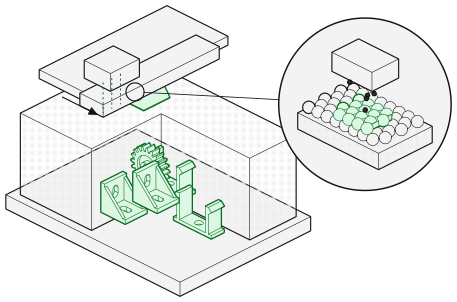
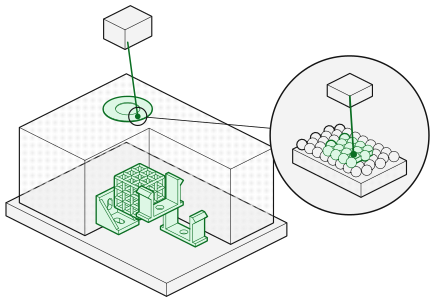
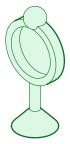
Głowica nanosi środek wiążący na warstwę proszku poliamidu, a lampa go stapia. Mocne części bez podpór, dobre na serie.

u partnera · 3-5 dni

wytrzymałość
detal
gładkość
tania sztuka
Rysunek: jak działa MJF
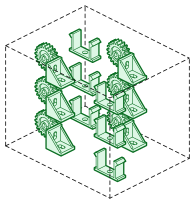
Cała komora w jednym przebiegu
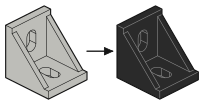
Szara z maszyny, potem barwiona

Najlepiej wychodzi

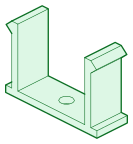
  • Klips zatrzaskowy
    Klips zatrzaskowy
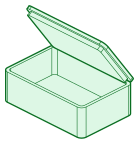
  • Obudowa z zawiasem
    Obudowa z zawiasem
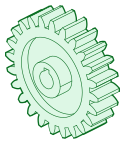
  • Koło zębate z tworzywa
    Koło zębate z tworzywa
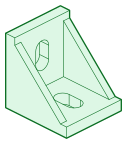
  • Łącznik profili
    Łącznik profili

Części wypełniają całą komorę, więc przy serii sztuka wychodzi tanio. Prosto z maszyny są szare, barwimy je na ciemne kolory.

Mocne strony i ograniczenia

Głowica nanosi środek wiążący na cienką warstwę proszku poliamidowego, a ciepło stapia zaznaczone miejsca. Części powstają bez podpór, zanurzone w proszku, więc w jednej komorze mieści się wiele sztuk naraz.

Mocne strony

  • Podobna wytrzymałość w każdym kierunku
  • Powtarzalne wymiary w serii
  • Po wygładzaniu parą powierzchnia bliska wyprasce

Ograniczenia

  • Naturalny kolor szary, więc barwimy na czarno lub ciemno; jasne kolory tylko z SLS
  • Ścianki od ok. 1 mm, drobne głębokie otwory zatyka proszek
  • Wymiar ograniczony wielkością komory maszyny

Materiały: PA12, PA11, TPU proszkowy. Typowa tolerancja ±0,3 %, nie mniej niż ±0,3 mm.

Podłokietnik Pontiaca: model STEP przygotowany pod MJF / SLS →

SLS

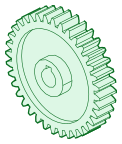
Laser spieka proszek poliamidu warstwa po warstwie. Proszek podtrzymuje część, więc nie trzeba podpór.

u partnera · 3-5 dni

wytrzymałość
detal
gładkość
tania sztuka
Rysunek: jak działa SLS
Ażur bez podpór
Ażur bez podpór
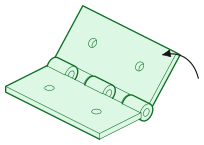
Zawias z jednego wydruku

Najlepiej wychodzi

  • Kratka wentylacyjna
    Kratka wentylacyjna
  • Łańcuch w jednym kawałku
    Łańcuch w jednym kawałku
  • Uchwyt
    Uchwyt
  • Obudowa kamery
    Obudowa kamery

Biały proszek da się barwić także na jasne kolory. Ruchome elementy drukujemy od razu złożone.

Mocne strony i ograniczenia

Laser spieka proszek poliamidowy warstwa po warstwie. Jak w MJF części nie potrzebują podpór, a naturalnie biały proszek pozwala barwić je także na jasne kolory.

Mocne strony

  • Swoboda kształtu bez podpór
  • Biała baza: najszerszy wybór kolorów barwienia
  • Wytrzymałe, sprężyste części z PA12 i PA11

Ograniczenia

  • Surowa powierzchnia jest matowa i lekko ziarnista
  • Ścianki od ok. 1 mm
  • Wymiar ograniczony wielkością komory maszyny

Materiały: PA12, PA11, TPU proszkowy. Typowa tolerancja ±0,3 %, nie mniej niż ±0,3 mm.

Podłokietnik Pontiaca: model STEP przygotowany pod MJF / SLS →

Żywica

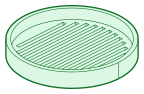
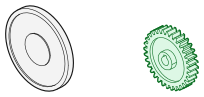
Światło utwardza ciekłą żywicę warstwa po warstwie, po 0,025-0,1 mm. Najdrobniejszy detal i najgładsza powierzchnia z tych czterech technologii.

u partnera · termin w wycenie

wytrzymałość
detal
gładkość
tania sztuka
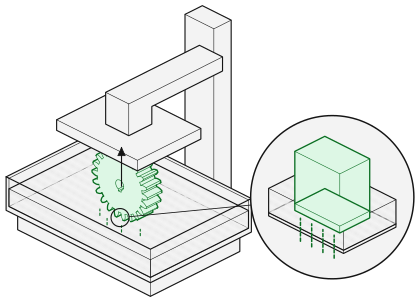
Rysunek: jak działa Żywica
Podpory, które potem odcinamy
Drobne zęby obok monety

Najlepiej wychodzi

  • Wzorzec do odlewu
    Wzorzec do odlewu
  • Mała precyzyjna zębatka
    Mała precyzyjna zębatka
  • Makieta
    Makieta
  • Przezroczysta osłona
    Przezroczysta osłona

Żywica nie lubi słońca i dużych obciążeń. Sięgamy po nią, gdy liczy się detal, wzorzec albo wygląd.

Mocne strony i ograniczenia

Ciekła żywica jest utwardzana światłem, warstwa po warstwie. Daje najdrobniejszy detal i najgładszą powierzchnię spośród technologii druku.

Mocne strony

  • Gładka powierzchnia prosto z drukarki
  • Radełkowanie, napisy i drobne rowki wychodzą czysto

Ograniczenia

  • Żywica standardowa jest krucha przy uderzeniu
  • Nie lubi długiej pracy na słońcu
  • Wymaga podpór i doświetlenia po druku

Materiały: Żywice standardowe, wytrzymałe, elastyczne.

Gdy druk to za mało, projektujemy pod metal.

Duże siły, wysoka temperatura albo tysiące sztuk. Dokumentację robimy my, wykonują sprawdzone zakłady w Polsce.

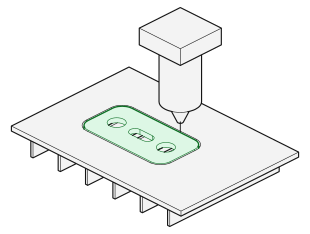
Rysunek: frezowanie cnc
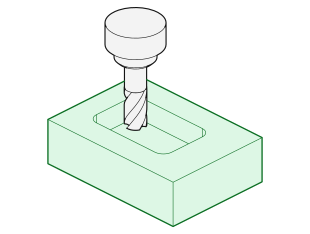
Frezowanie CNCKształt wycięty z pełnego bloku metalu.
Rysunek: toczenie
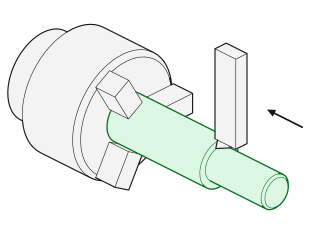
ToczenieWałki, tuleje i gwinty zewnętrzne.
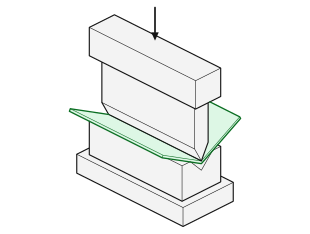
Rysunek: gięcie blachy
Gięcie blachyObudowy, wsporniki i osłony z jednego arkusza.
Rysunek: cięcie laserem
Cięcie laseremKontur prosto z pliku DXF, bez narzędzia.
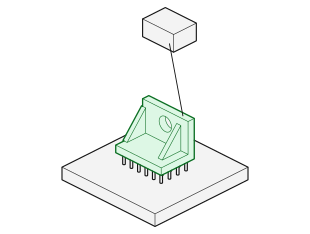
Rysunek: druk z metalu
Druk z metaluLaser stapia proszek metalu warstwa po warstwie.
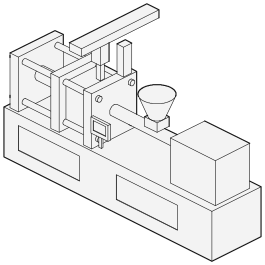
Rysunek: forma wtryskowa
Forma wtryskowaTysiące sztuk, najniższa cena sztuki.

Czego nie drukujemy

Ram i elementów nośnych, noży, par trących i części przy silniku czy piecu. Te robimy z metalu, a przy tysiącach sztuk opłaca się forma.

Jeden kontakt

Dokumentację robimy my. Frezują, toczą, tną i giną sprawdzone zakłady, z którymi współpracujemy. Ty rozmawiasz z jedną osobą.

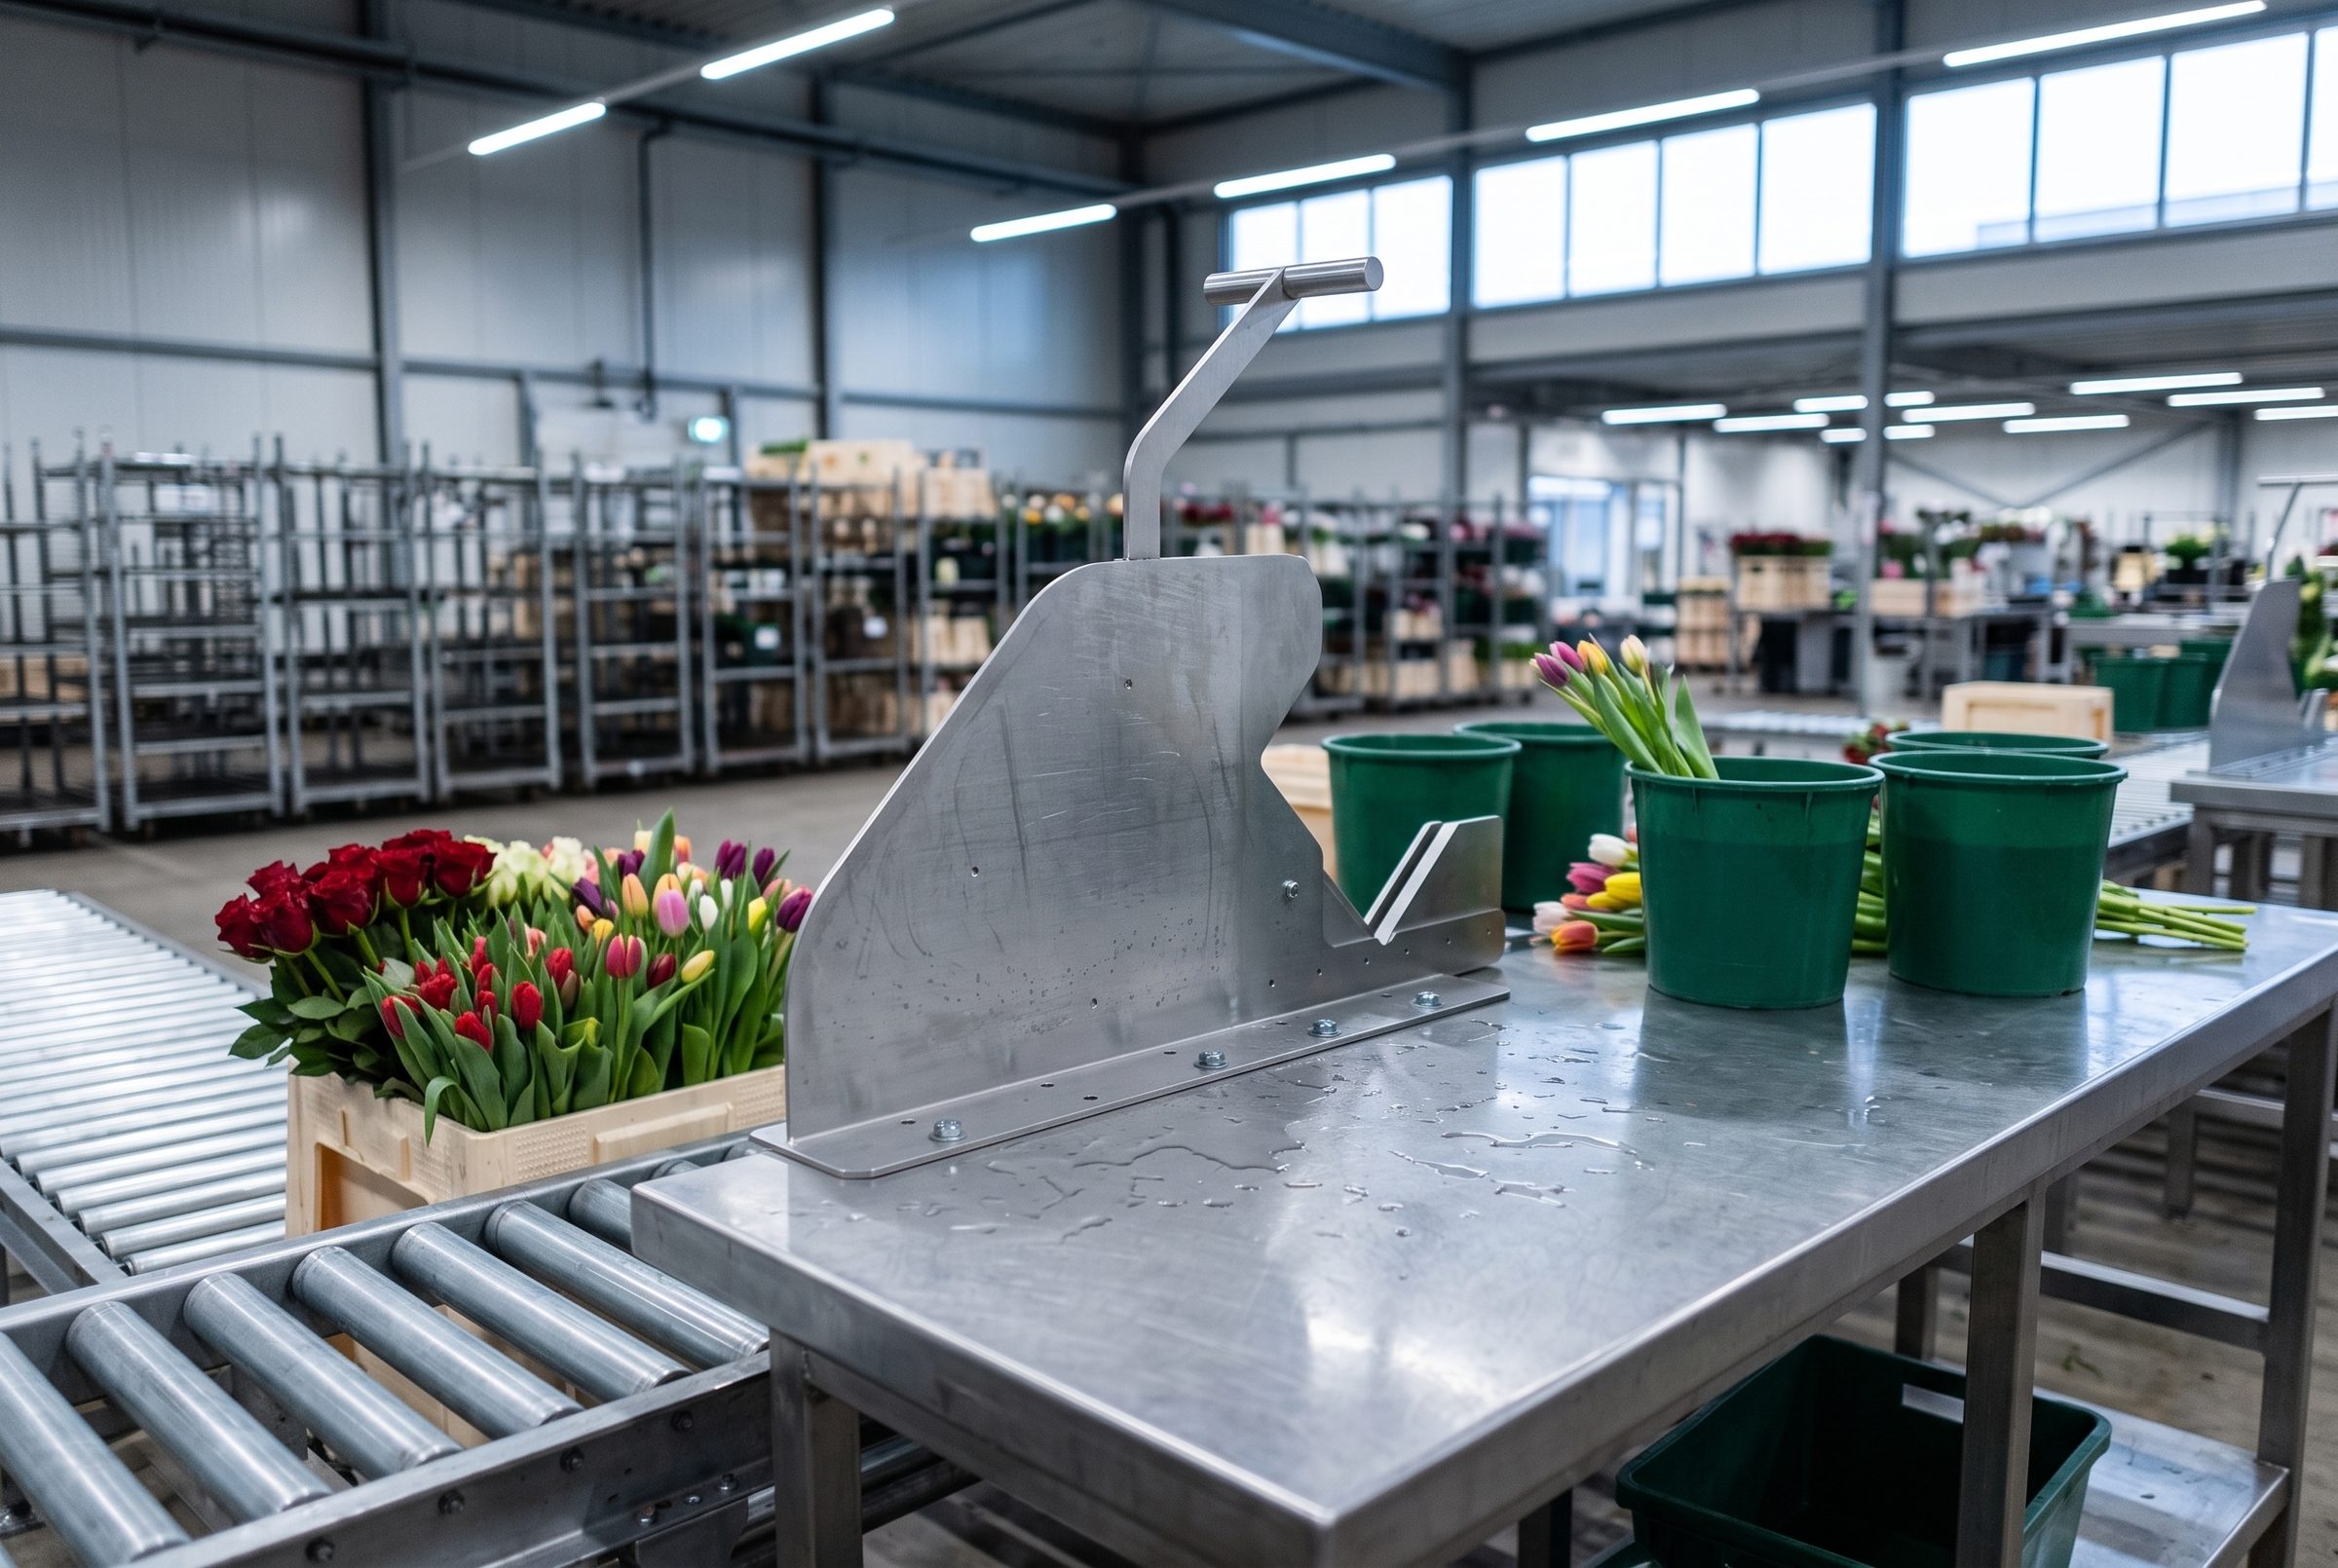
Wizualizacja: gilotyna do kwiatów w hali

Nie każda część powinna być drukowana.

Gilotynę do łodyg kwiatów odtworzyliśmy z maszyny bez dokumentacji. Stal 4-5 mm i gięta blacha, więc druk nie miał sensu: klient dostał 13 plików STEP, 6 profili DXF i 6 rysunków A3.

Materiał dobrany do tego, gdzie część pracuje.

Najczęstsze materiały i to, co znoszą. Na zielono te, po które sięgamy najczęściej.

MateriałGdzie pracujewytrzymałośćtemperaturapogodaolej
PLAFDMmakiety i modele
PETGFDMuchwyty, osłony, warsztat
ASAFDMna zewnątrz, słońce i mróz
TPUFDM · proszekelastyczne, uszczelki, odboje
PA12MJF · SLSczęści do maszyn, serie
PA11MJF · SLSzawiasy i zatrzaski, które się uginają
ŻywicaSLA · DLPdetal, wzorce, modele
AluminiumCNCpłyty, korpusy, lekkie ramy
StalCNCwałki, osie, elementy nośne

Kropki to ocena orientacyjna, w porównaniu z resztą tabeli.

Poza drukiemPOMPA6MDF i sklejkaPlexiBlachaTworzywa wtryskowe

Nie wiesz, jaki materiał?

Opisz, gdzie część pracuje: temperatura, obciążenie, kontakt z olejem, słońce i UV. Dobierzemy materiał i powiemy, dlaczego ten.

Pełna lista materiałów
Materiały
MateriałCechaZastosowanieTechnologia
PLASztywny, dokładny, łatwy w druku; mięknie w ciepleMakiety, modele poglądowe, stempleFDM
PETGWytrzymalszy od PLA, lekko sprężysty, odporny na wilgoćUchwyty, osłony, części funkcjonalneFDM
ABS / ASAOdporne na wyższą temperaturę; ASA także na UVObudowy, części do auta, części na zewnątrzFDM
TPUElastyczny, gumopodobnyOdboje, nakładki, uszczelkiFDM
PA12Uniwersalny poliamid, wytrzymały i stabilnyObudowy, uchwyty, adaptery, części funkcjonalneMJF, SLS
PA11Bardziej udarny i sprężysty niż PA12Zawiasy żywe, zatrzaski, elementy pracujące na zginanieMJF, SLS
TPU proszkowyElastomer bez podpór, możliwe struktury ażuroweAmortyzacja, uszczelki, nakładkiMJF, SLS
Żywica standardowaBardzo gładka, drobny detal, kruchaModele prezentacyjne, figurki, wzorceSLA / DLP
Żywica wytrzymała / elastycznaDetal żywicy z lepszą udarnością albo elastycznościąDrobne części funkcjonalne, zatrzaski, elastyczne nakładkiSLA / DLP
AluminiumLekkie, sztywne, dobrze się obrabiaObudowy, płyty montażowe, elementy maszynCNC
StalNajwyższa wytrzymałość i twardośćWałki, sworznie, elementy nośneCNC
POMŚliski, sztywny, stabilny wymiarowoKoła zębate, prowadnice, tuleje ślizgoweCNC
PA6Poliamid techniczny, odporny na ścieranieRolki, tuleje, elementy ślizgoweCNC
MDF, sklejkaDuży format, lekkie, łatwe w obróbce i malowaniuPanele i ściany dekoracyjne, szablony, makiety, zabudowyFrezowanie płyt
Plexi (PMMA)Przezroczyste albo barwione, twarde, błyszcząceOsłony, szyldy, gabloty, elementy świetlneFrezowanie płyt, laser
Blacha stalowa, nierdzewna, aluminiowaSztywna i tania w serii, cięta laserem i giętaObudowy, wsporniki, ramy, osłony maszynLaser i gięcie
PP, ABS, PA, PCTworzywa wtryskowe: najniższa cena sztuki przy dużej seriiObudowy, zatrzaski, części masoweWtrysk

Wykończenie zmienia wygląd i dotyk, nie kształt.

Ta sama część, inne wykończenie. Każde dodaje zwykle 1-3 dni.

MJF

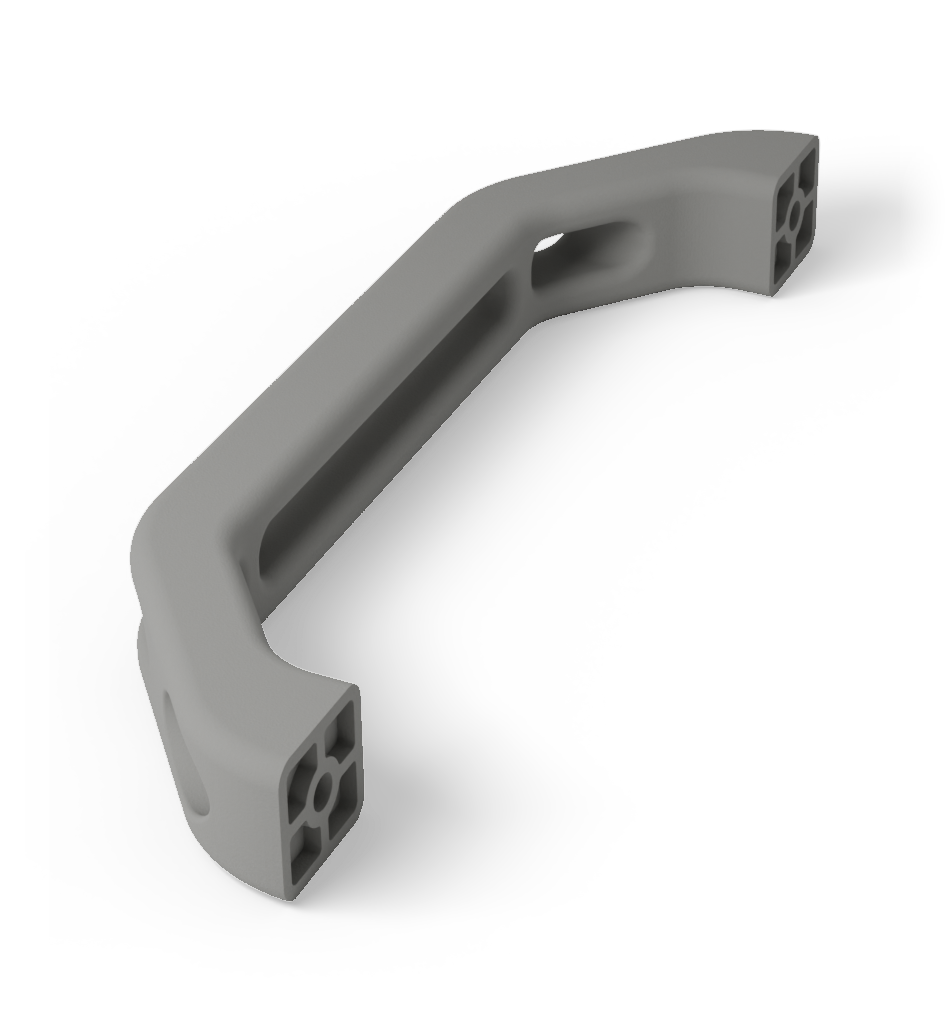
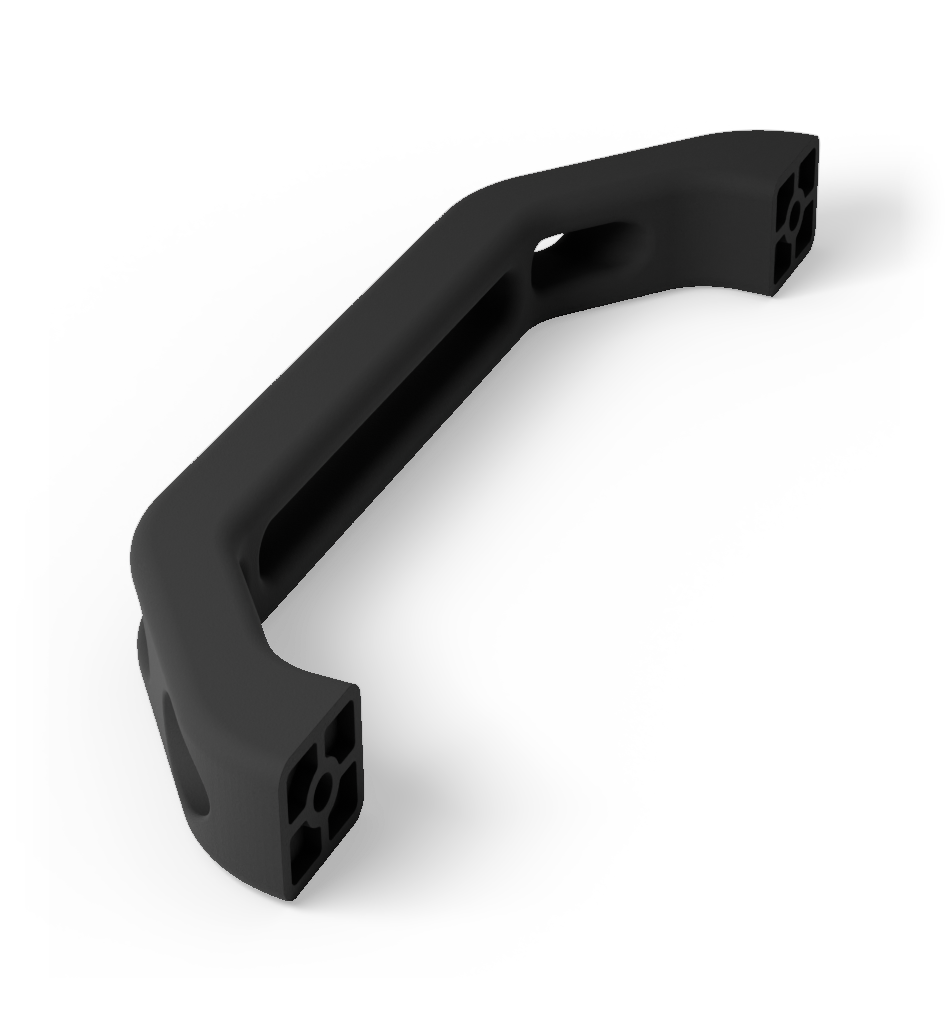
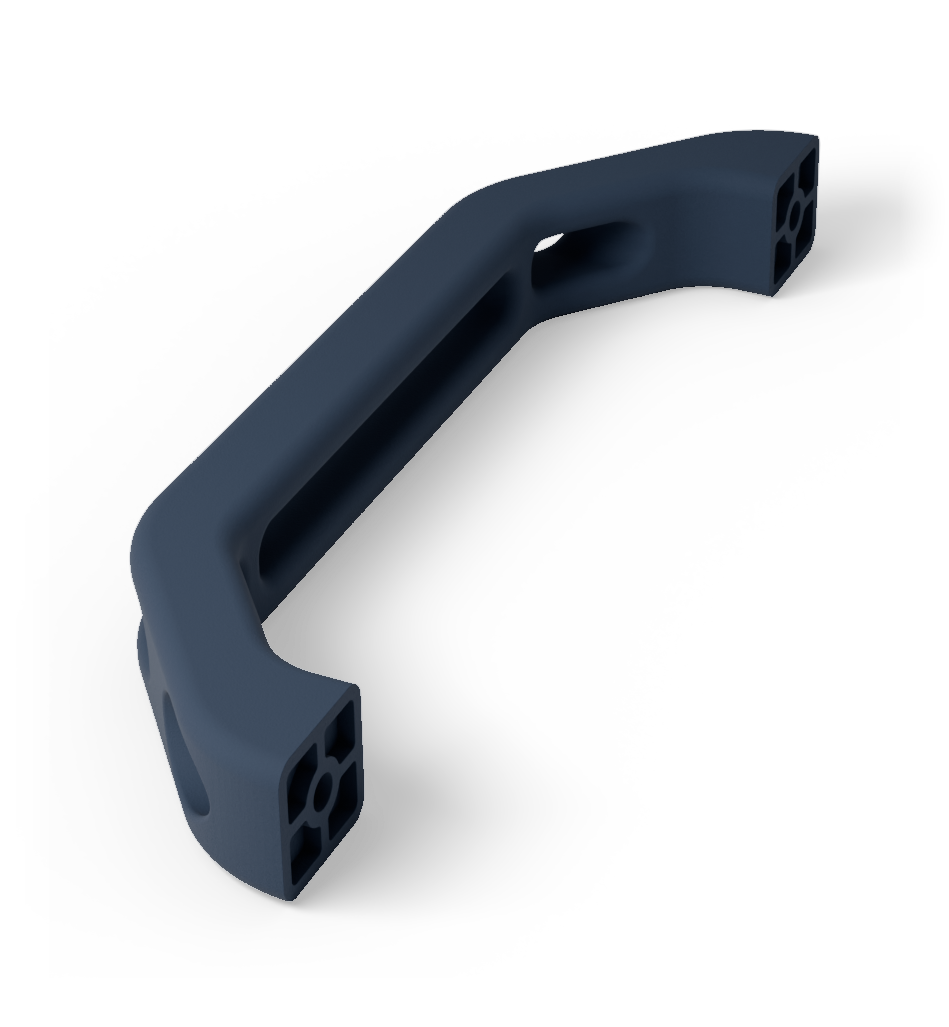
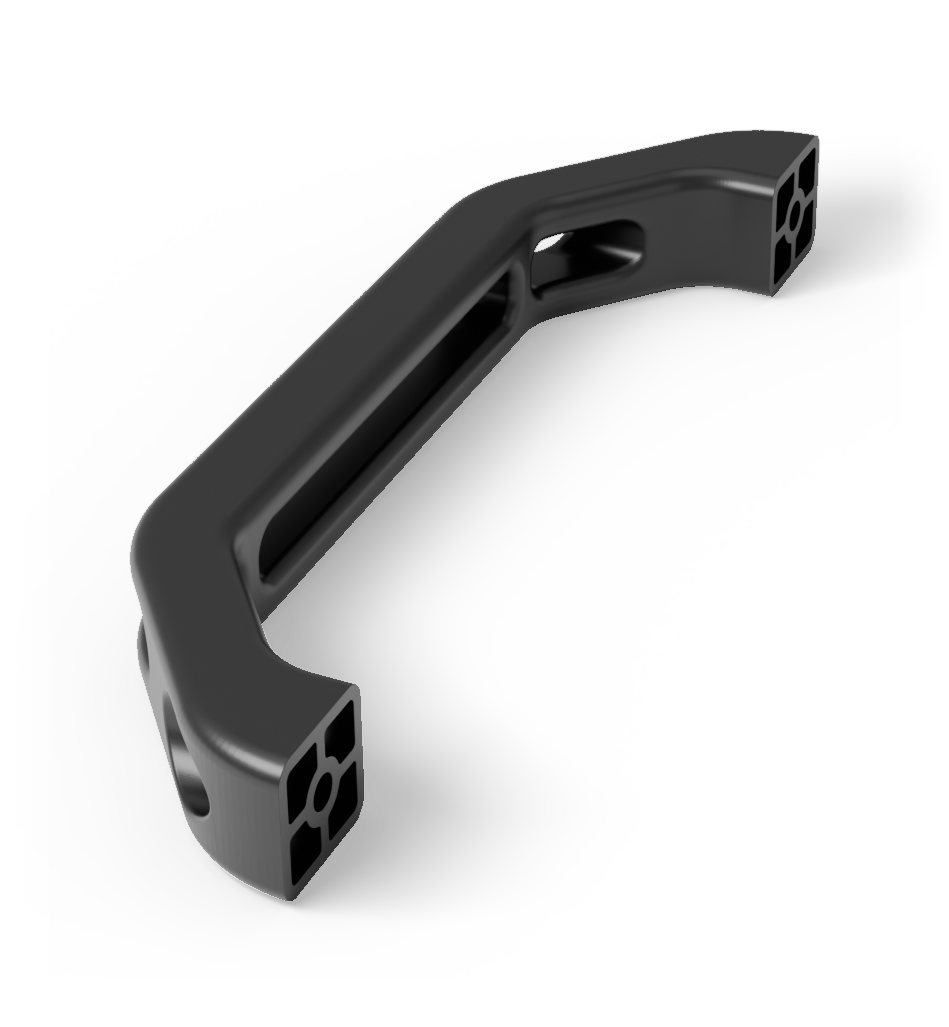
Prosto z maszyny szary. Barwimy na czarno i ciemne kolory, wygładzamy parą do satynowej powierzchni.

  • Surowy, szary
    Surowy, szary
  • Barwiony na czarno
    Barwiony na czarno
  • Barwiony na ciemny kolor
    Barwiony na ciemny kolor
  • Wygładzany parą
    Wygładzany parą

SLS i lakier

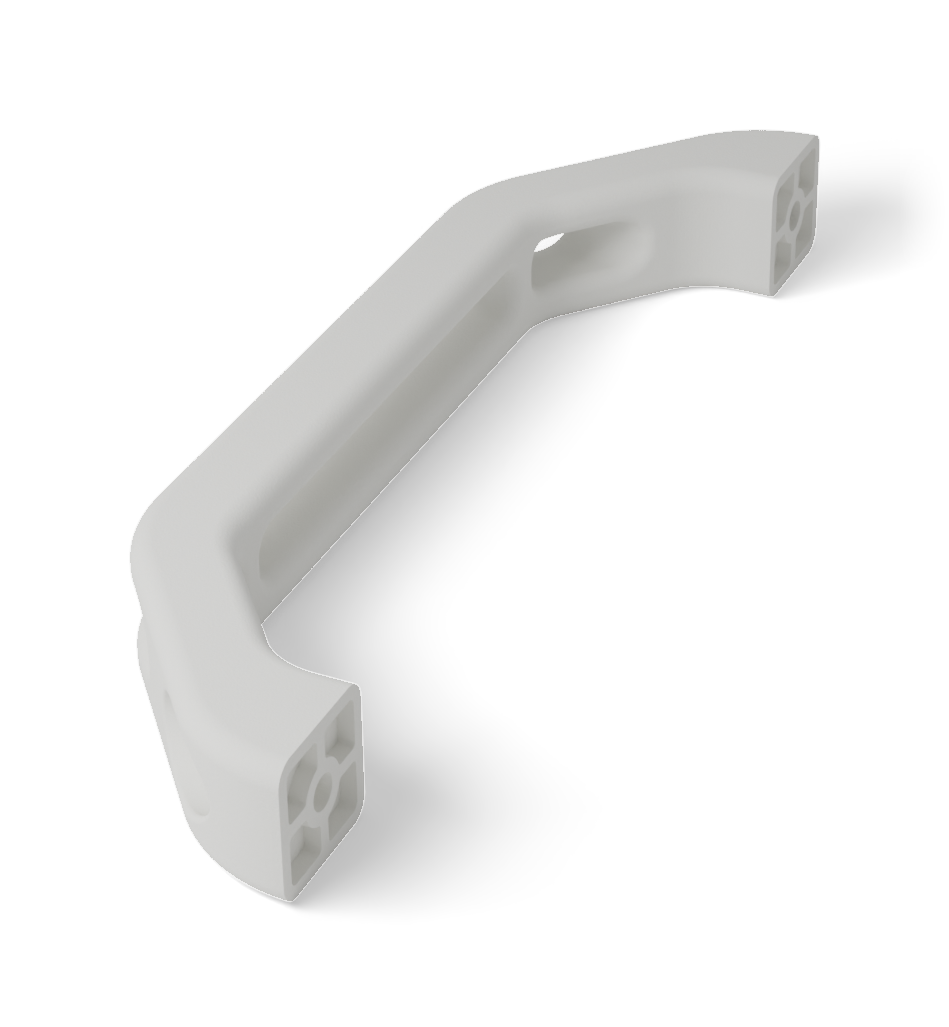
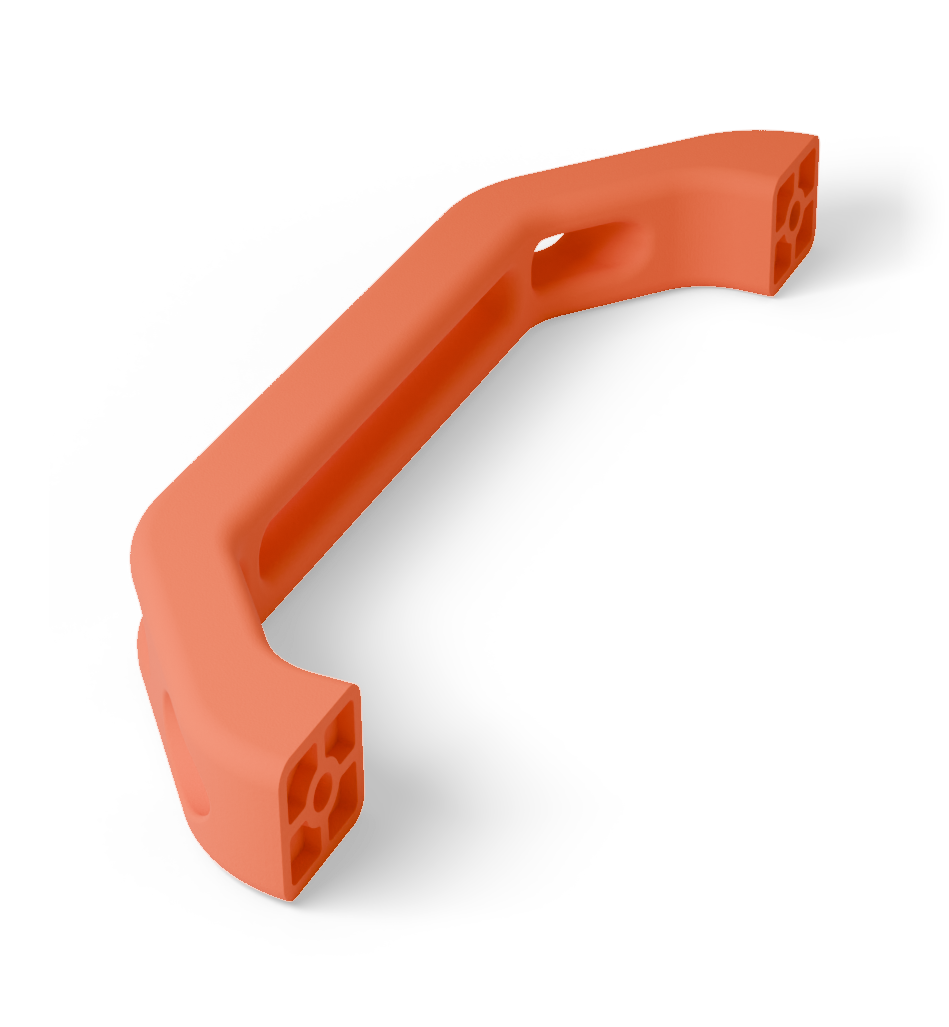
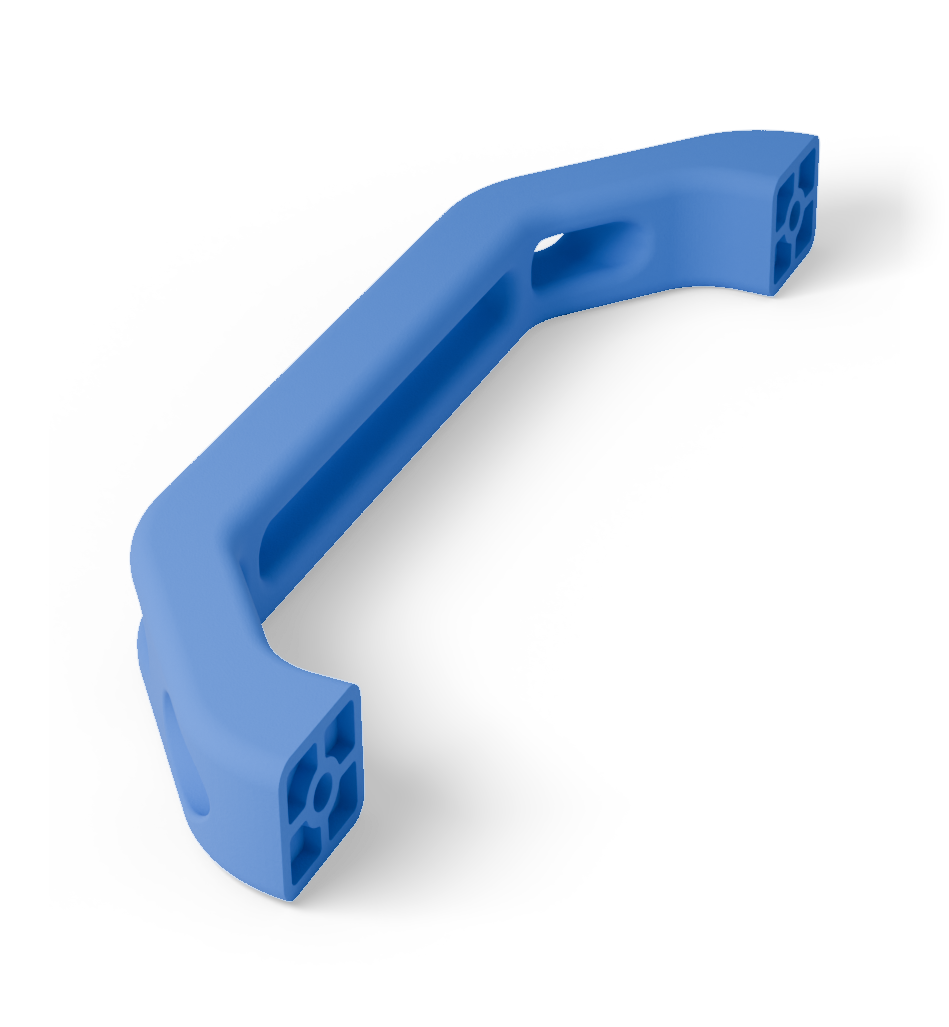
SLS jest biały, więc barwi się też na jasne kolory. Lakier kryje wszystko, także w kolorze Twojej marki.

  • SLS surowy, biały
    SLS surowy, biały
  • SLS barwiony na pomarańczowo
    SLS barwiony na pomarańczowo
  • SLS barwiony na niebiesko
    SLS barwiony na niebiesko
  • Lakier kryjący
    Lakier kryjący
Pięć wykończeń, krótko

Surowy. Po odpyleniu, bez dalszej obróbki. Kolor proszku: szary z MJF, biały z SLS. Najszybciej i najtaniej.

Barwienie. Kolor wnika w warstwę wierzchnią, więc nie łuszczy się. Czarny albo kolory; jasne kolory tylko z SLS.

Wygładzanie parą. Para rozpuszczalnika wygładza i zamyka powierzchnię. Część jest gładka w dotyku, łatwiej się czyści i wygląda bliżej wypraski.

Lakierowanie. Jednolity, kryjący kolor, także w barwach marki, jak zieleń i pomarańcz na zdjęciu.

Śrutowanie. Strumień drobnego medium czyści i wyrównuje powierzchnię. Daje równy mat bez połysku.

Wyślij plik albo zdjęcie. Odpowiemy z ceną i terminem.

STL, STEP, rysunek, zdjęcie z wymiarami albo jedno zdanie opisu. Jeśli czegoś brakuje, dopytamy.