Przekładnia ślimakowa do obrabiarki: od pomiaru oryginału do dokumentacji dla zakładu CNC
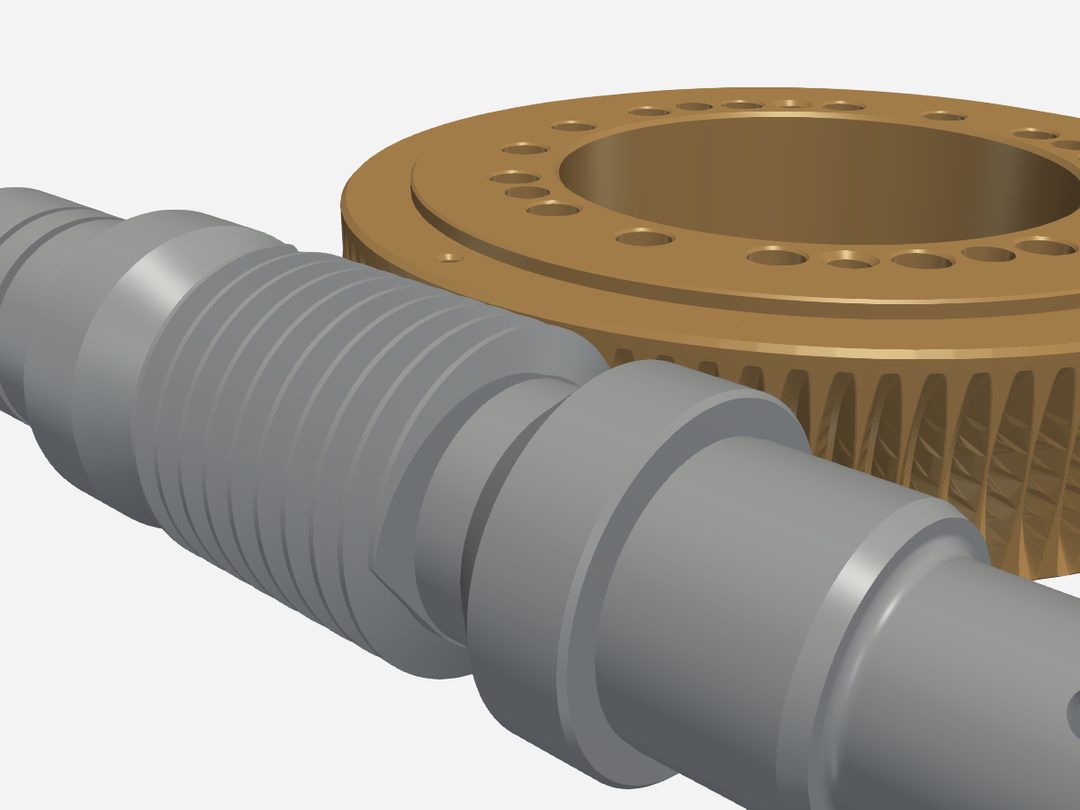
Zapasowy komplet przekładni ślimakowej do centrum obróbczego: ślimacznica z brązu z 90 zębami i dzielony ślimak ze stali. Rysunków nie ma, a zakład CNC chciał wykonywać takie komplety sam, poza serwisem producenta maszyny. Dokumentację wykonawczą odtworzyliśmy z oryginału w 9 dni: pomiary suwmiarką i ze zdjęć, model parametryczny, symulacja frezowania obwiedniowego i śladu współpracy, 69 testów modelu, 4 arkusze A3 i pliki STEP.
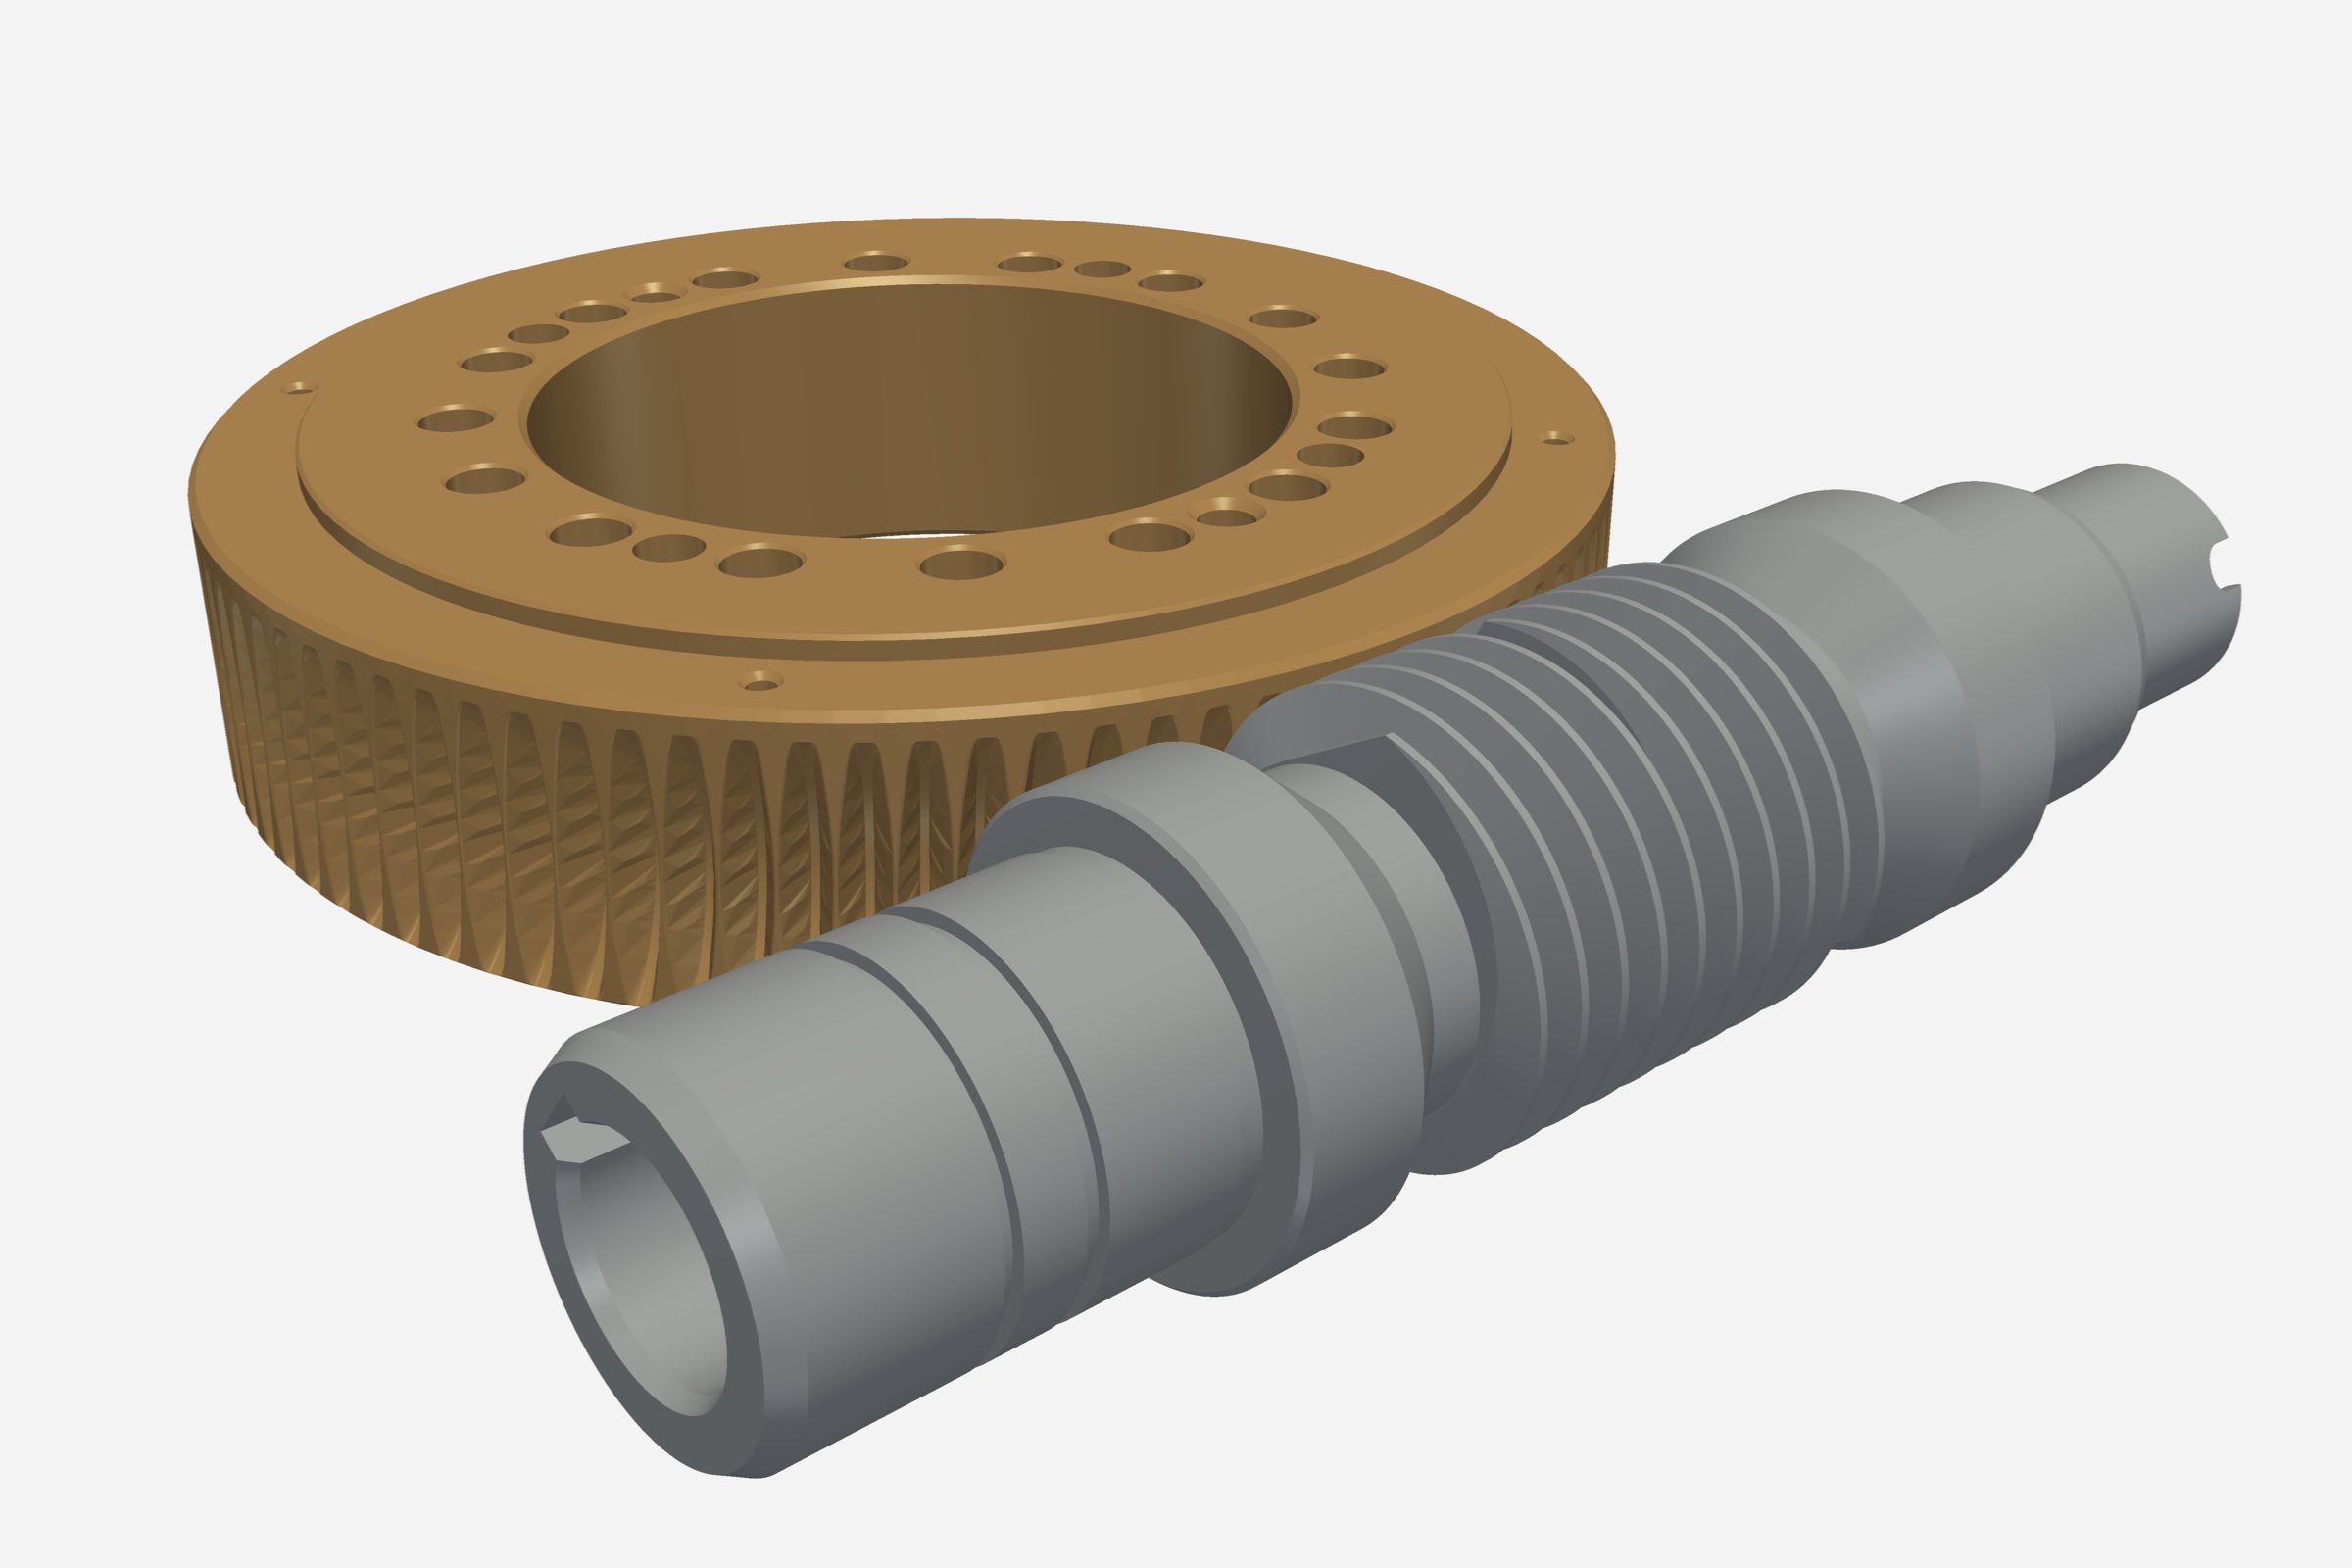
Od oryginału do dokumentacji
06- 01
Pomiar
ok. 90 pozycji
Suwmiarka, 3 odczyty co 120°, do tego zdjęcia na macie pomiarowej.
- 02
Model parametryczny
jeden zestaw danych
Skok, moduł, kąt zarysu i rozstaw osi napędzają wszystkie części.
- 03
Frezowanie obwiedniowe
symulacja, krok 1°
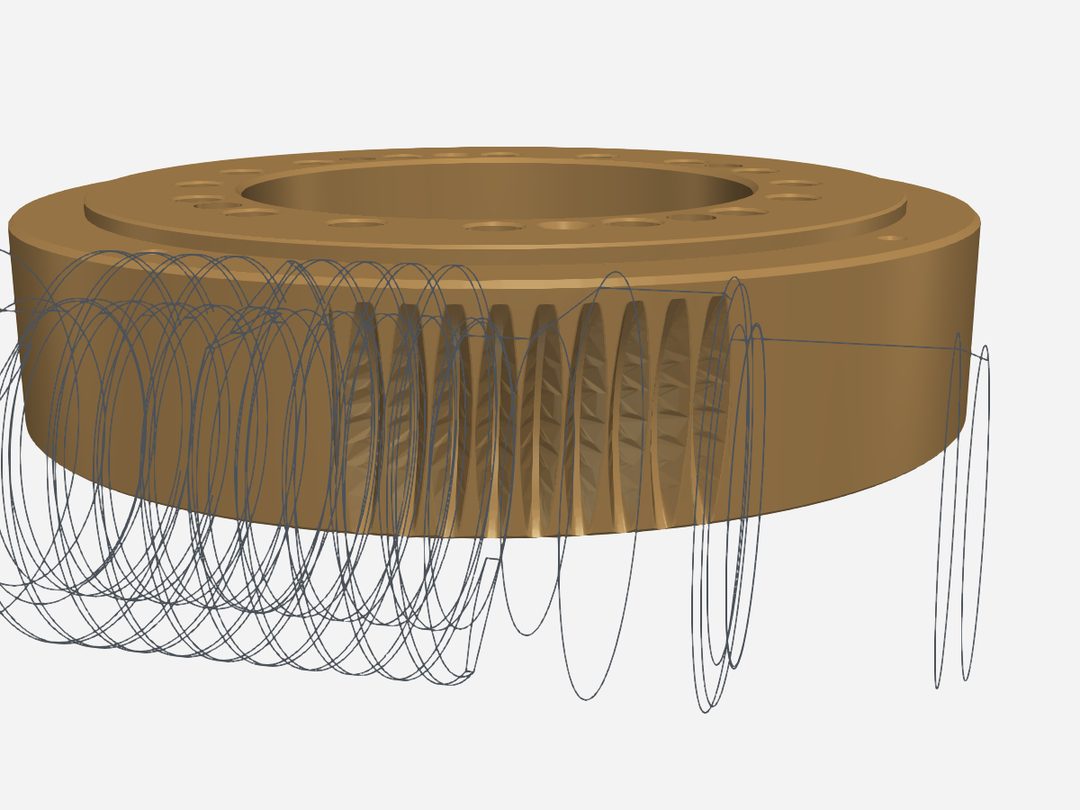
Wręby wycięte frezem odpowiadającym ślimakowi, nie narysowane.
- 04
Zazębienie
przełożenie 1:90
Kolizja 0,0 mm³, najmniejszy luz 0,03 mm.
- 05
Ślad współpracy
1,9 mln punktów
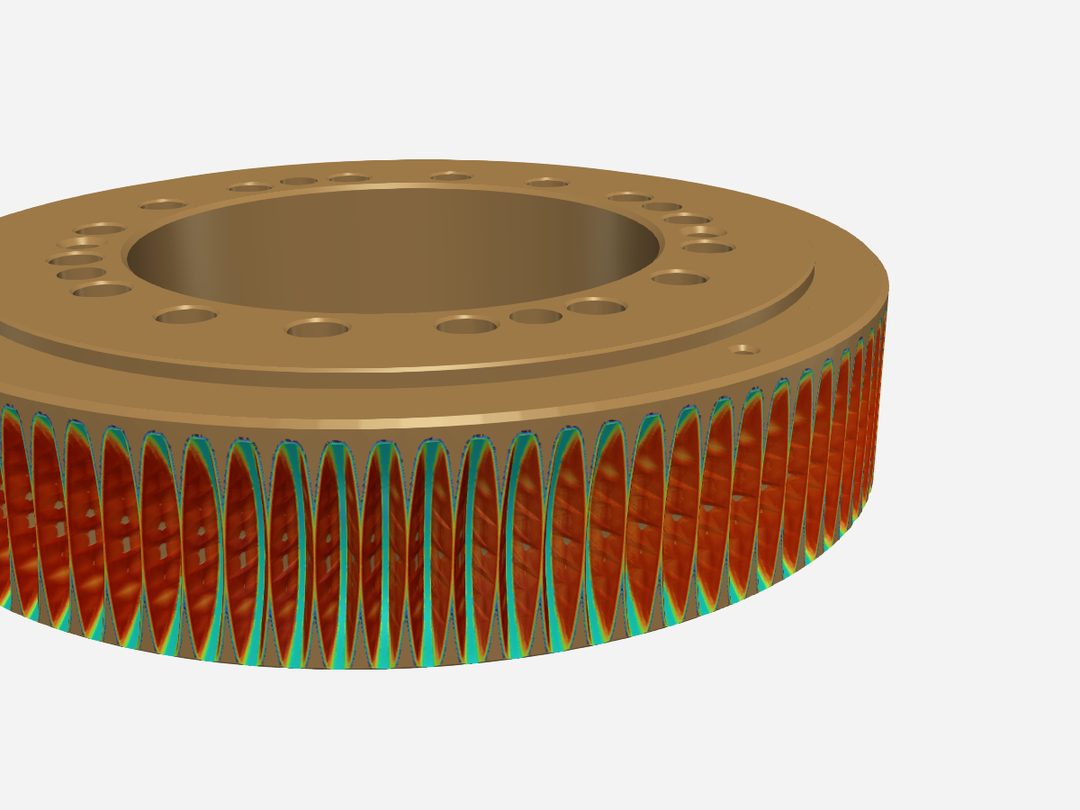
Boki w styku na całej wysokości, dno z luzem wierzchołkowym.
- 06
Dokumentacja
4 arkusze A3 i STEP
69 z 69 testów, 4 niezależne sprawdzenia, 8 punktów do potwierdzenia.
Problem
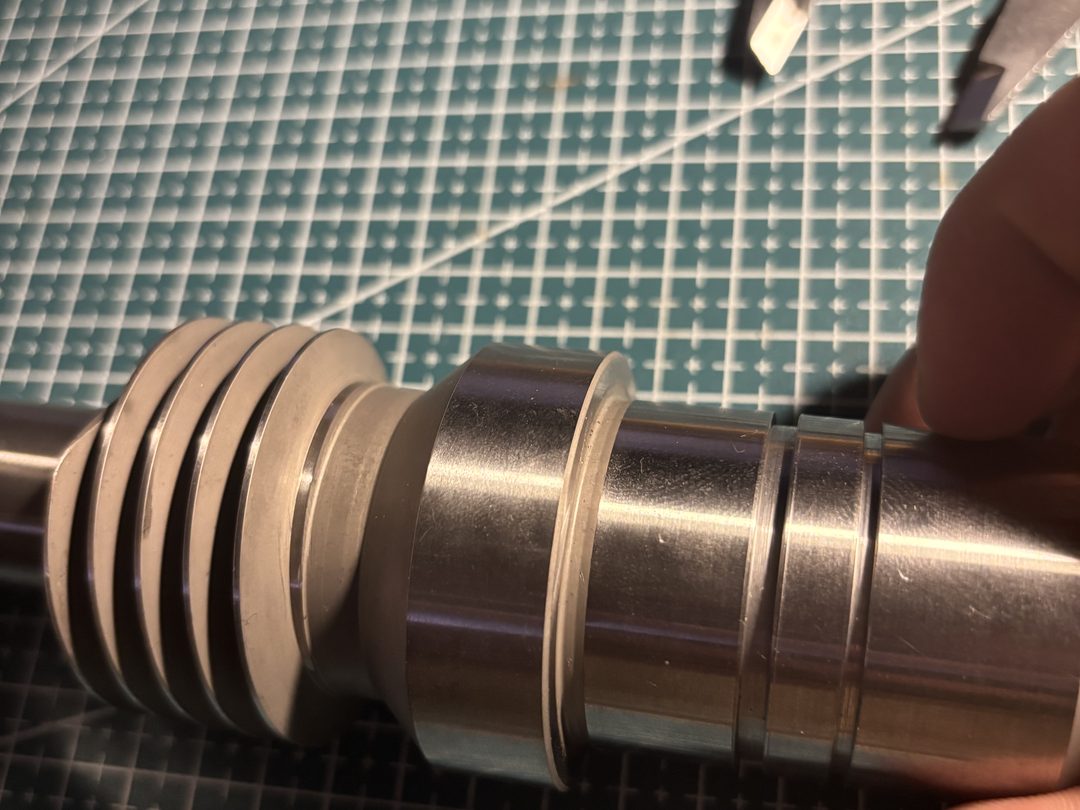
Przekładnia ślimakowa wygląda prosto, ale większości jej geometrii nie da się zmierzyć suwmiarką. Skok ślimaka, kąt zarysu, przesunięcie zarysu koła i rozstaw osi trzeba wywnioskować z kilku pomiarów naraz, a błąd wychodzi dopiero na obrabiarce, kiedy para nie chce się zazębić. Ślimak jest dzielony: wałek i nasunięta na niego tuleja kasują luz, więc oba zwoje muszą tworzyć jedną linię śrubową. Wręby koła powstają frezowaniem obwiedniowym, więc ich kształtu nie da się po prostu narysować. Oryginał był u nas tylko kilka dni i nie miał żadnej dokumentacji.
Rezultat
Zakład dostał komplet do wykonania pary bez oryginału: rysunki wałka, tulei i ślimacznicy, modele STEP, protokół ze źródłem każdego wymiaru i listę rzeczy do sprawdzenia mikrometrem przed pierwszą sztuką. Metalu nie obrabiamy sami: przygotowujemy dokumentację, a wykonanie zostaje w zakładzie CNC. Ta sama metoda działa dla każdej zużytej albo niedostępnej części maszyny, do której nie ma rysunku: kół zębatych, ślimaków, wałków, tulei i kołnierzy.
- 01Pomiar. Karta pomiarowa ze schematami, co i czym zmierzyć: ok. 90 pozycji, każda średnica zmierzona suwmiarką 3 razy, co 120°. Tam, gdzie pomiar i zdjęcia się nie zgadzały, pozycję mierzyliśmy jeszcze raz (9 pozycji).
- 02Pomiar ze zdjęć. Części fotografowane na macie pomiarowej, skala z wymiaru zmierzonego suwmiarką w tej samej płaszczyźnie, korekta perspektywy, analiza krawędzi w pełnej rozdzielczości. Tak sprawdziliśmy układ 22 otworów koła (kąty zgodne do 0,18°), kształt wrębów i zakończenia zwojów. Skok ślimaka dodatkowo z odcisku w glinie, niezależnie od suwmiarki.
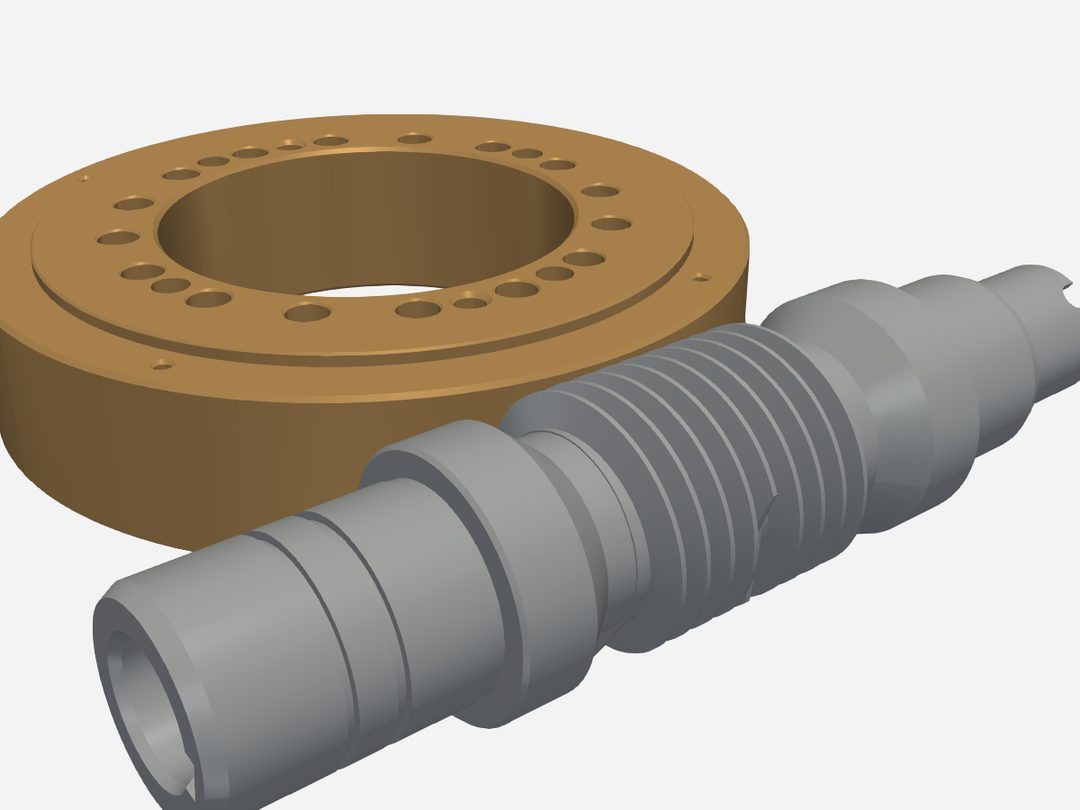
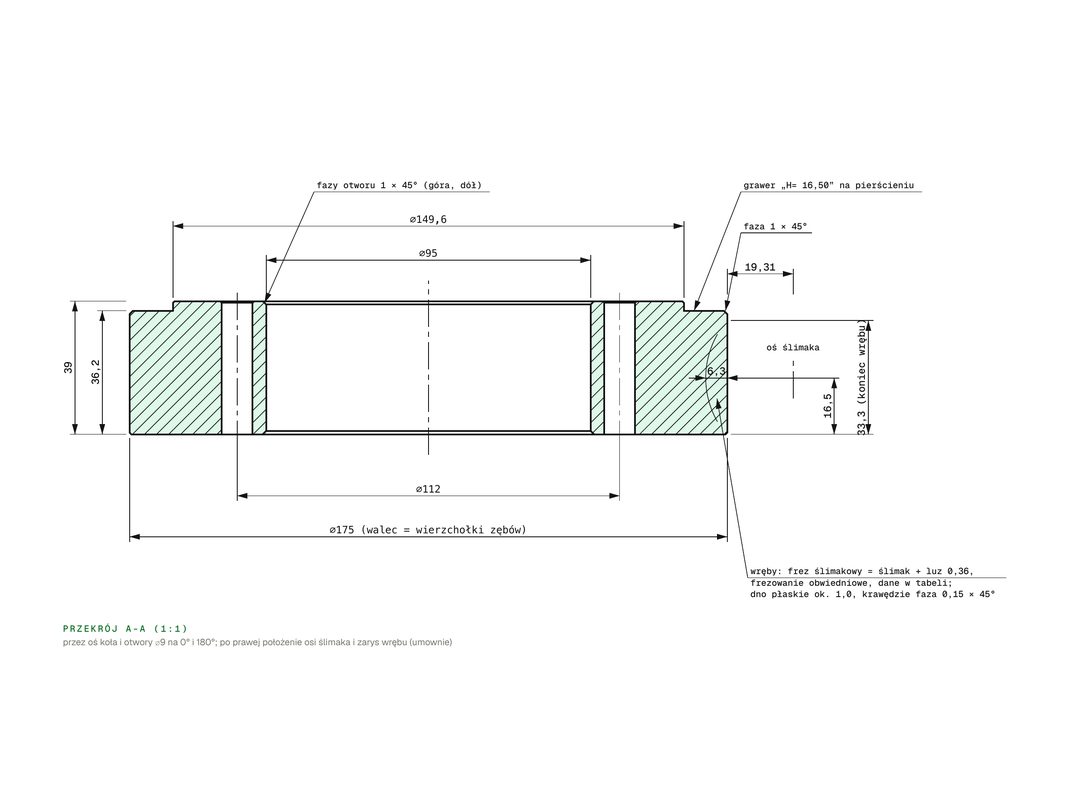
- 03Model parametryczny. Jeden zestaw danych zazębienia (skok 5,70 mm, moduł 1,8144, kąt zarysu 14,5°, rozstaw osi 106,81 mm, oś ślimaka 16,5 mm nad dolnym czołem koła) napędza wałek, tuleję, ślimacznicę i złożenie. Zmiana jednej liczby przebudowuje całą parę spójnie.
- 04Symulacja frezowania obwiedniowego. Wrębów koła nie rysujemy, tylko wycinamy je w symulacji frezem odpowiadającym ślimakowi, krok po kroku co 1° obrotu. Kąty zarysu 17,5° i 20° odpadły po porównaniu z geometrią oryginału. Przyjęte 14,5° jest na rysunku oznaczone do potwierdzenia przed produkcją.
- 05Symulacja zazębienia. Ślimak obraca się o 4 pełne obroty co 3°, koło w przełożeniu 1:90. Dla 1,9 mln punktów boków zębów liczymy najmniejszy luz w całym cyklu: boki pracują na całej wysokości wrębu, dno zachowuje luz wierzchołkowy, a najmniejszy luz to 0,03 mm bez żadnej kolizji. Przy odwróconym kierunku obrotu zwój wnika w koło, więc symulacja odróżnia poprawną kinematykę od błędnej.
- 06Kontrola i rysunki. 69 testów automatycznych porównuje każdy zmierzony wymiar z modelem STEP. Przed oddaniem cztery niezależne sprawdzenia: model wobec parametrów, nowe pomiary ze zdjęć, przeliczenie zazębienia od zera i rysunki wobec modelu. Na koniec 4 arkusze A3 z tolerancjami, tabelą uzębienia i listą 8 punktów do sprawdzenia przed pierwszą sztuką.
Specyfikacje
IE-034- Część
- Przekładnia ślimakowa: ślimacznica z₂ = 90, ślimak dzielony
- Zazębienie
- Skok 5,70 mm, kąt zarysu 14,5°, rozstaw osi 106,81 mm
- Pomiar
- Suwmiarka (ok. 90 pozycji) i zdjęcia na macie pomiarowej
- Symulacje
- Frezowanie obwiedniowe, ślad współpracy, kolizje
- Kontrola
- 69 z 69 testów, 4 niezależne sprawdzenia
- Oddane
- 4 arkusze A3, STEP, protokół, w 9 dni