FDM, MJF, SLS: kiedy tworzywo zastępuje metal, a kiedy nie
Druk 3D nie zastąpi stali w ramie maszyny. Zastępuje za to coraz częściej frezowane osłony, uchwyty i adaptery. Krótki przewodnik: technologie, materiały i pięć pytań, które rozstrzygają wybór.
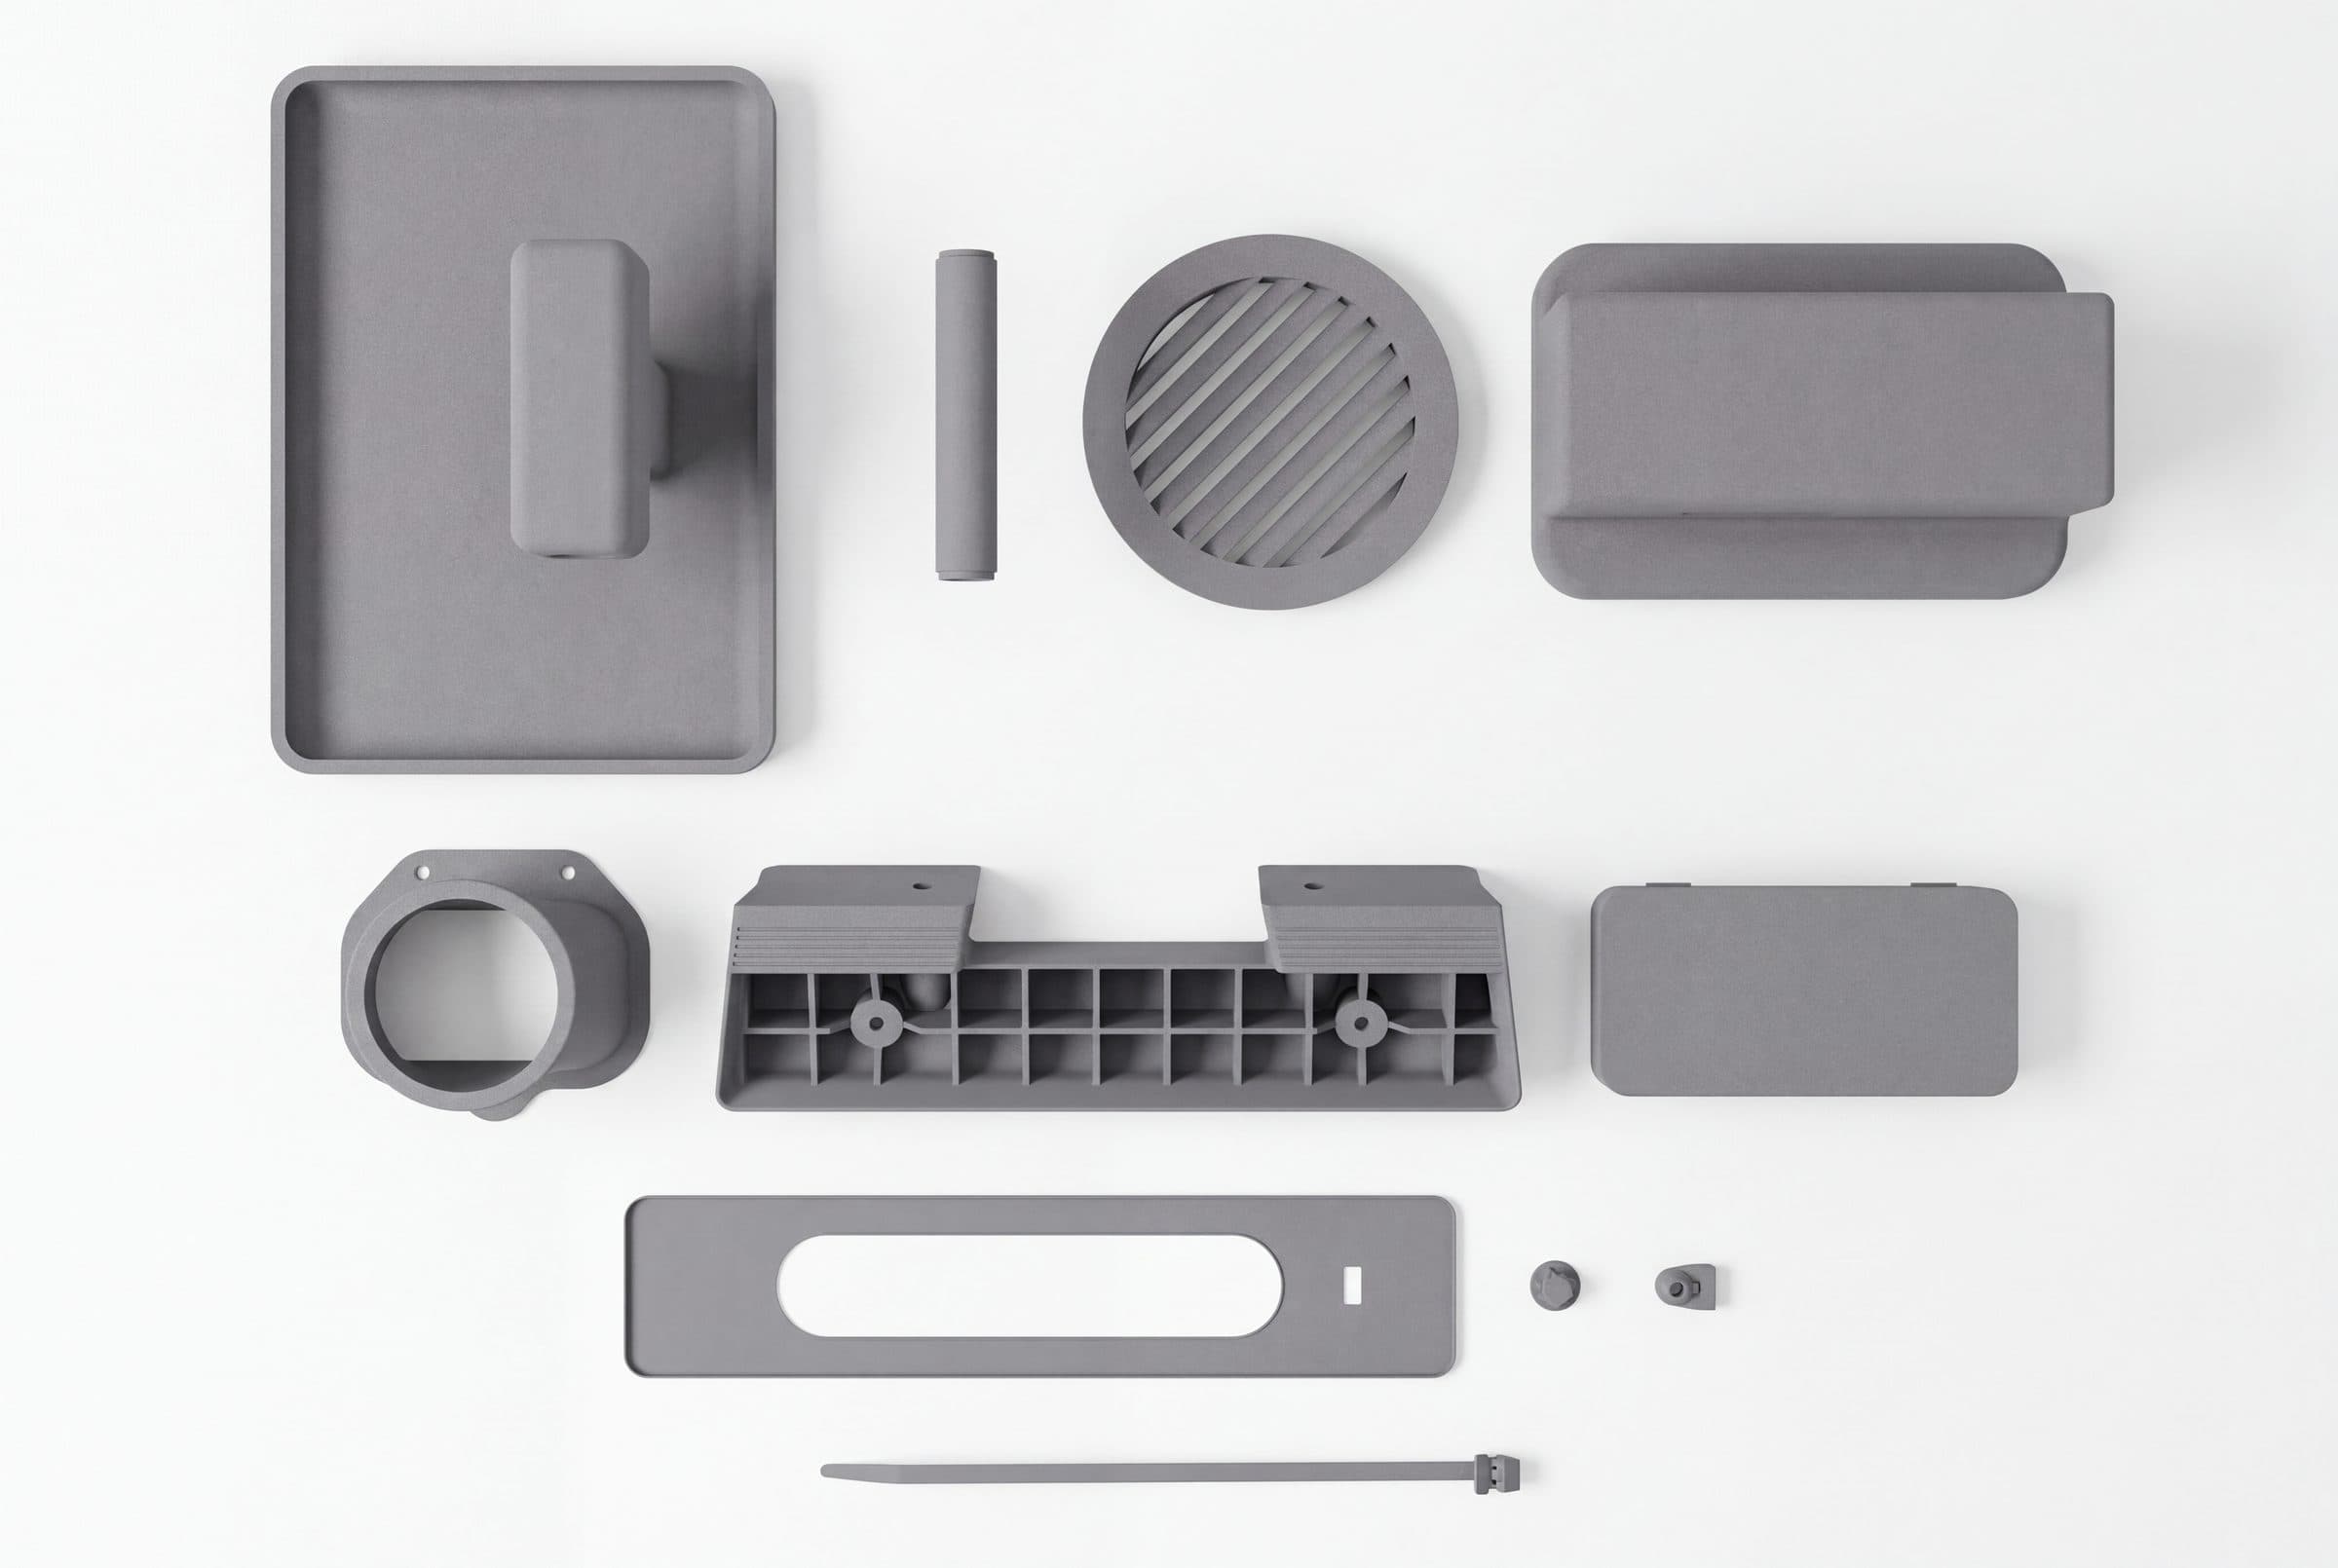
Druk 3D nie zastąpi stali w ramie maszyny ani noża w gilotynie. Zastępuje za to coraz częściej frezowane osłony, uchwyty, adaptery chwytaków i drobne części, które powstają w seriach za małych na formę wtryskową i za drogich na obróbkę. Poniżej krótki przewodnik: jakie technologie, jakie materiały i jak rozpoznać, która część nadaje się do tworzywa.
Trzy technologie w skrócie
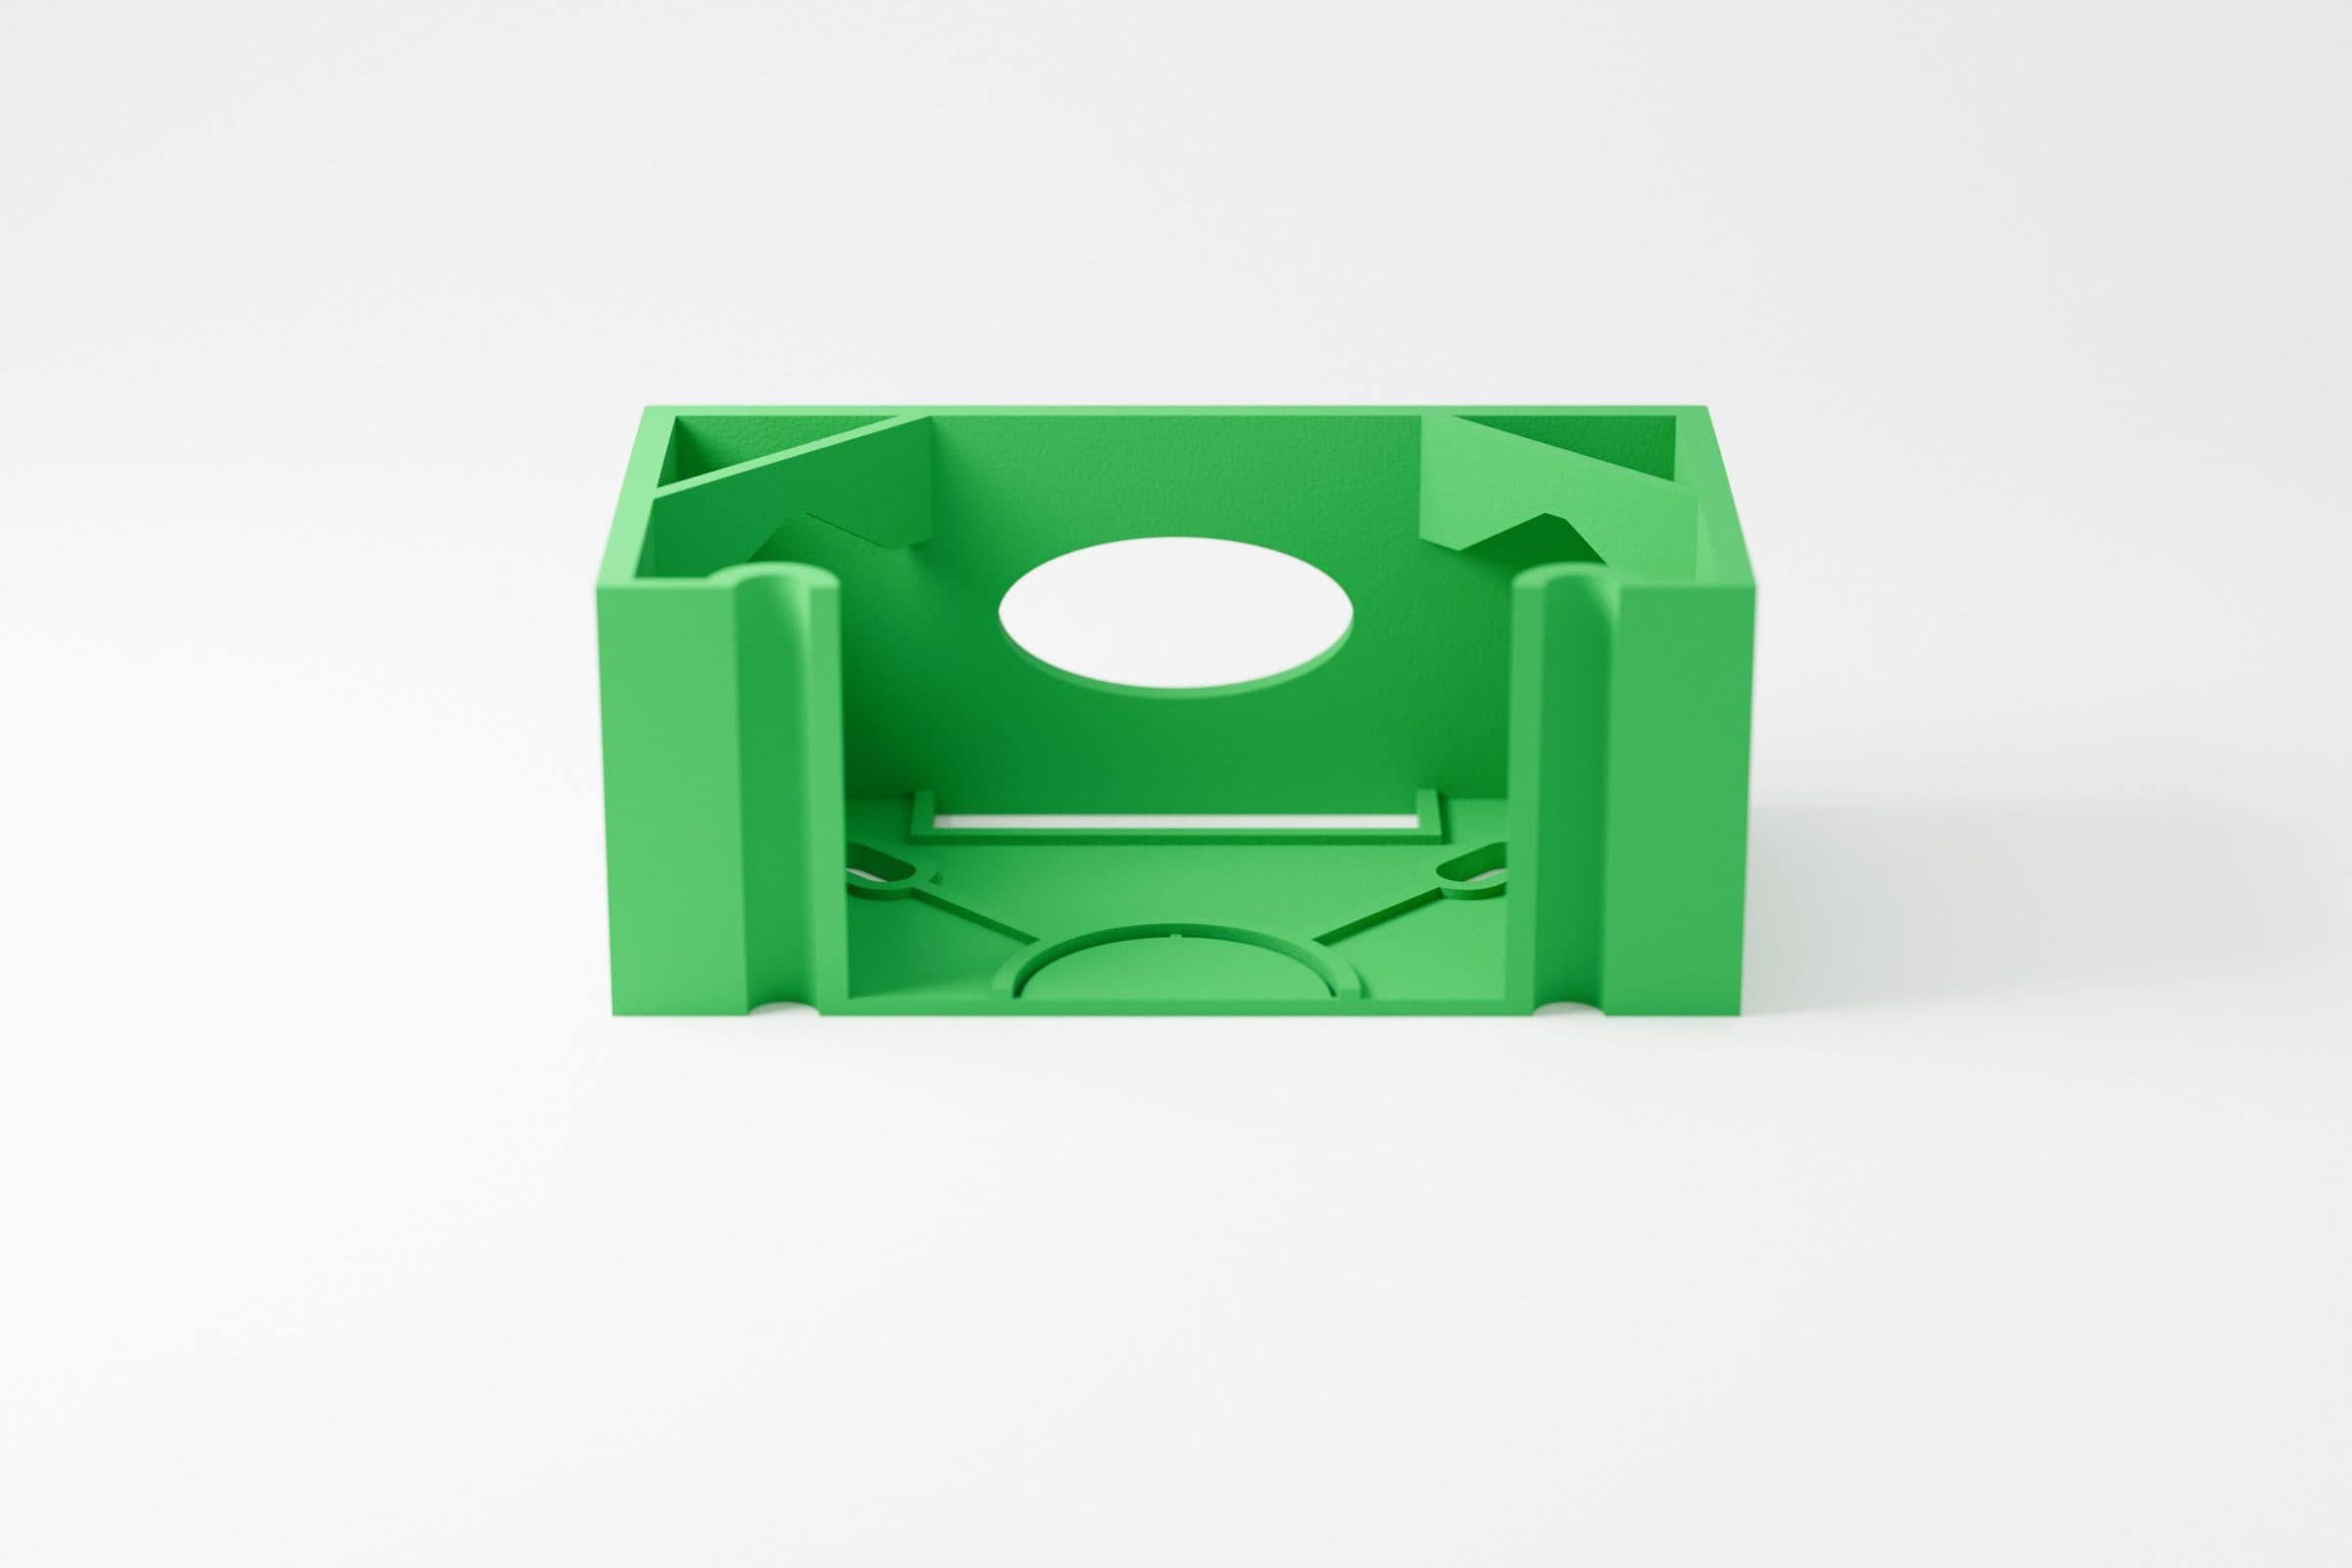
- FDM (druk z filamentu). Szybki i tani: wersje sprawdzające, oprzyrządowanie, części o małych obciążeniach. Materiały: PETG, ASA, ABS, TPU, PLA do makiet. Część jest anizotropowa, czyli słabsza wzdłuż warstw. FDM drukujemy we własnym studiu.
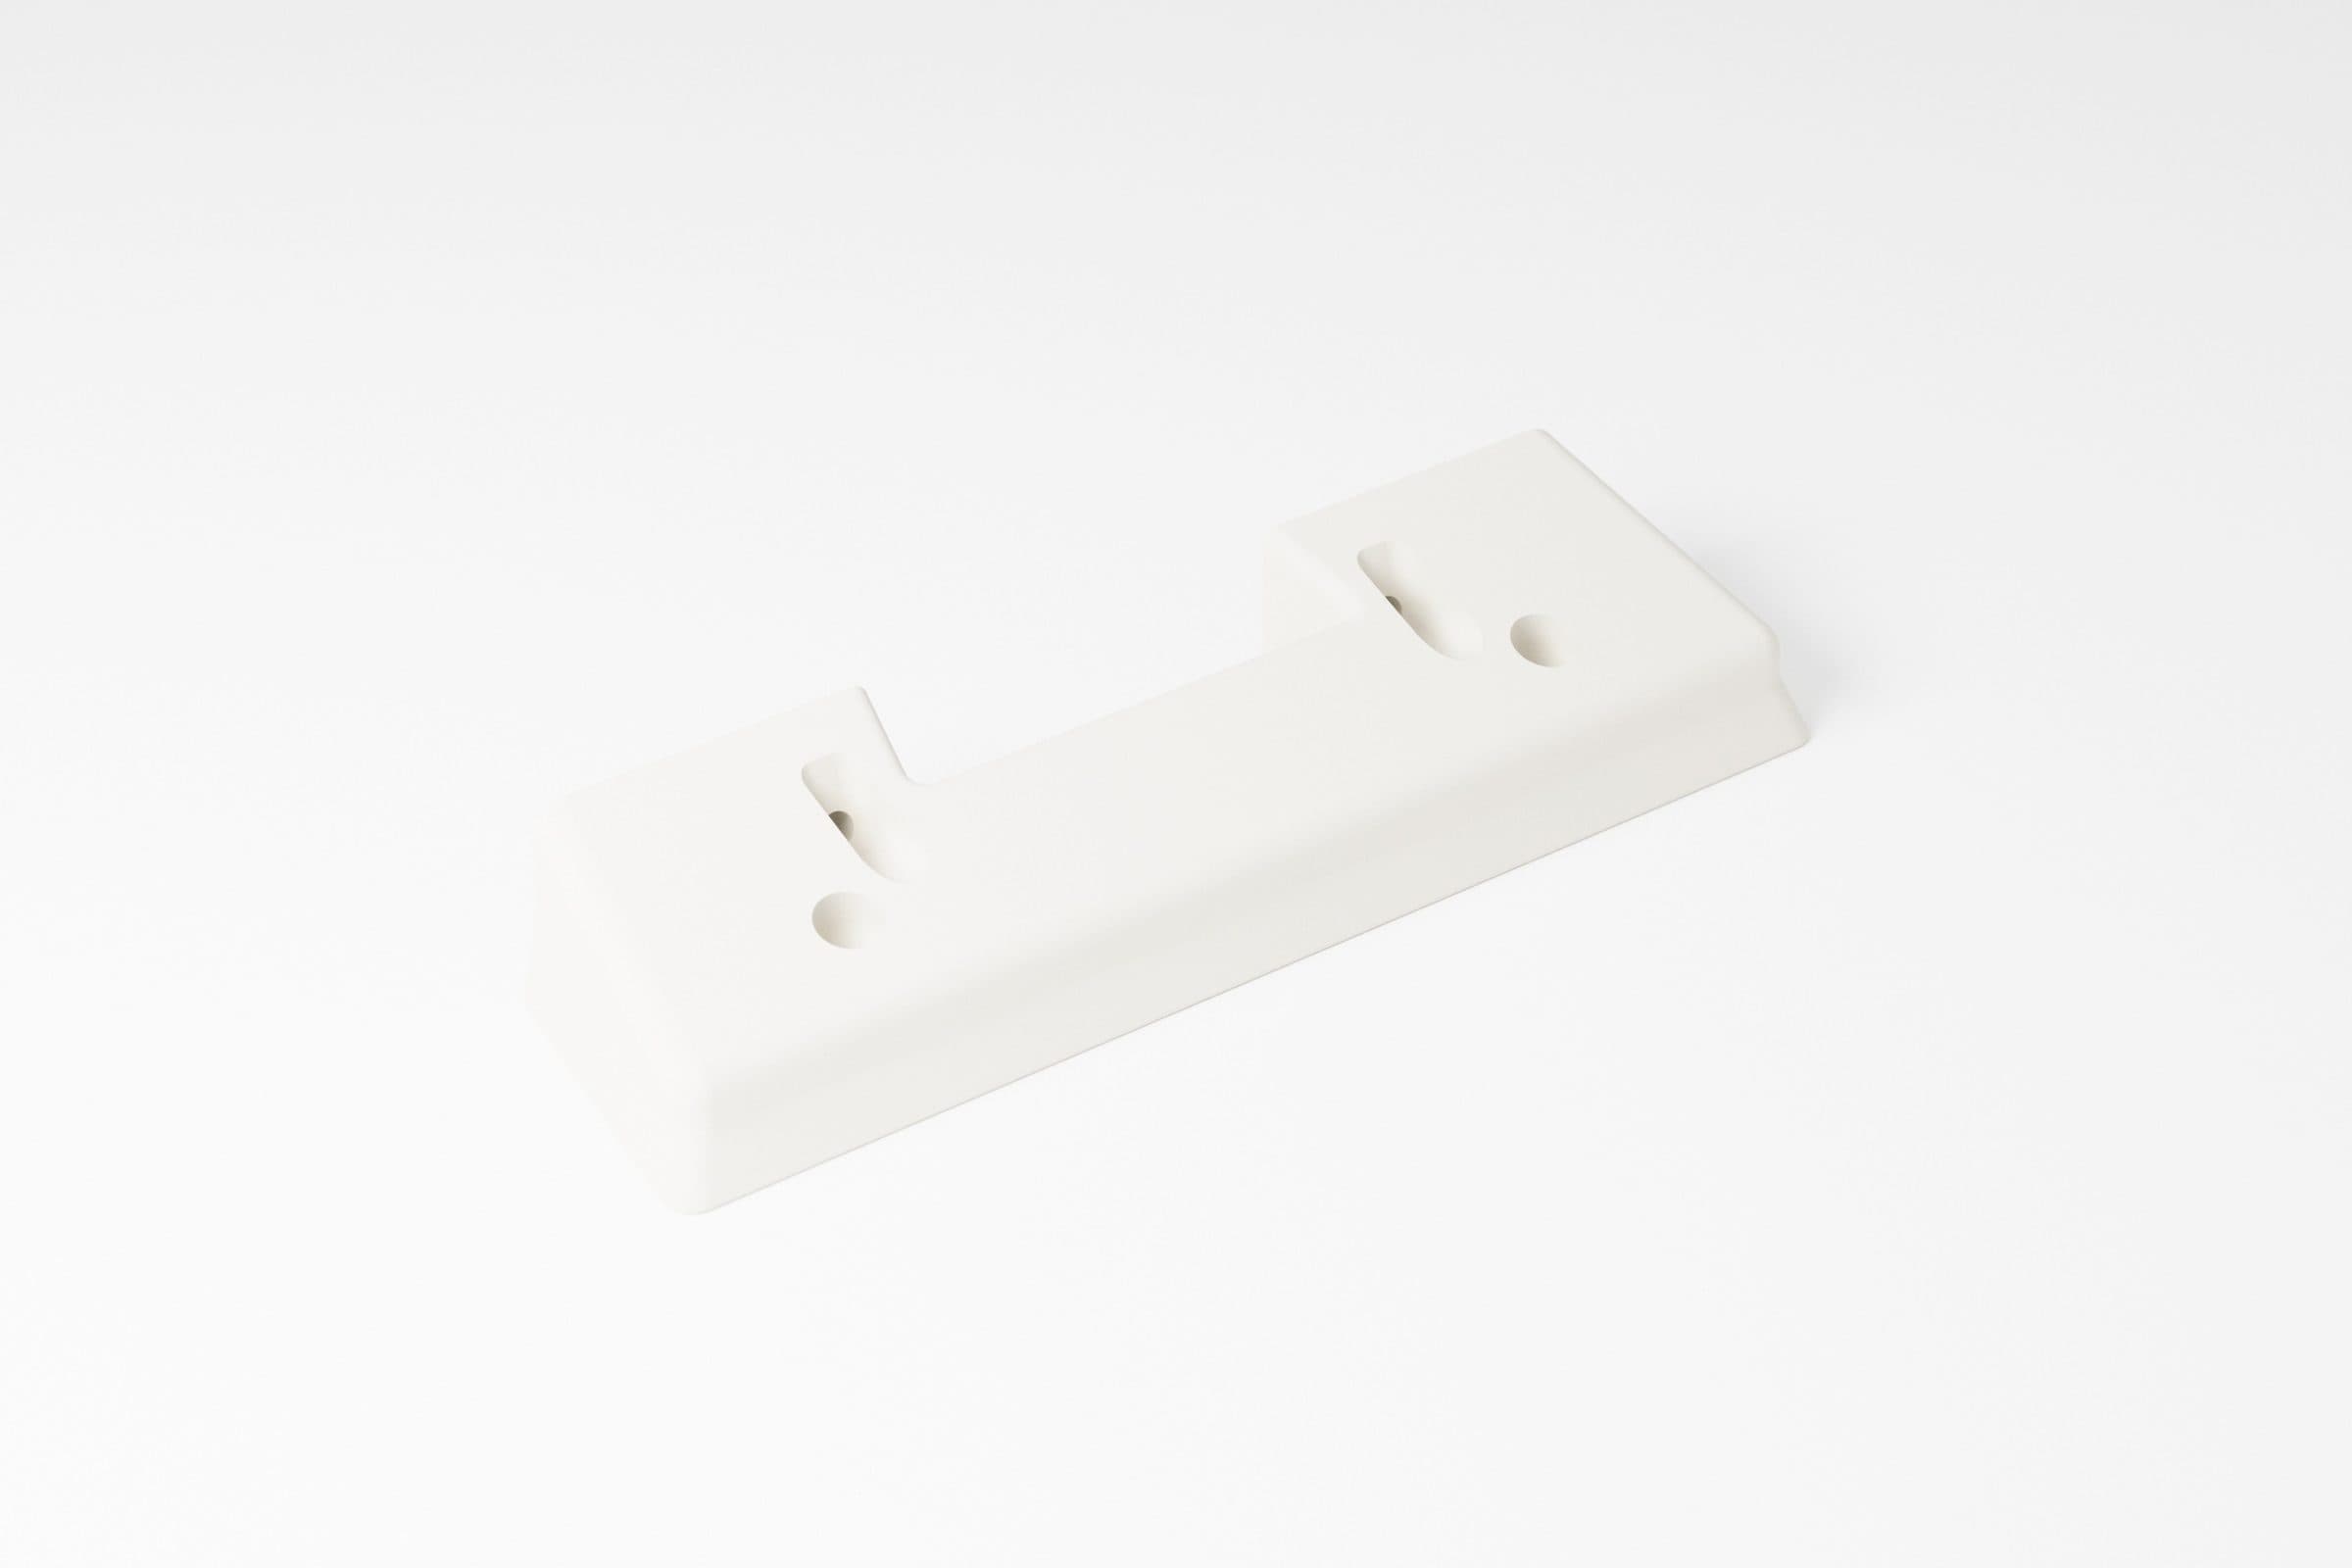
- MJF i SLS (druk proszkowy). Poliamid spiekany warstwa po warstwie, bez podpór, części mogą leżeć jedna nad drugą w komorze. Właściwości podobne we wszystkich kierunkach, a po wygładzaniu parą powierzchnia zbliża się do wypraski. Dobre od jednej sztuki do krótkich serii. Drukujemy u sprawdzonych partnerów, typowo w 3 do 5 dni roboczych.
- Metal. Obróbka CNC w sieci naszych partnerów: aluminium, stal, a z tworzyw technicznych także POM i PA6. Tam, gdzie liczą się sztywność, temperatura, twardość i duże siły.
Materiały do druku proszkowego
- PA12: standard, uniwersalny, do obudów, uchwytów, adapterów i części funkcjonalnych.
- PA11: bardziej udarny, z większym wydłużeniem. Zawiasy żywe, zatrzaski, opaski i elementy pracujące na zginanie.
- TPU: elastomer. Uszczelki, nakładki, amortyzacja.
O czym pamiętać przy projektowaniu pod MJF / SLS
To wartości orientacyjne. Dokładne parametry zależą od maszyny, materiału i ułożenia części w komorze, dlatego przy wymiarach krytycznych sprawdzamy je z partnerem przed drukiem.
- Ścianki: minimum około 1 mm.
- Dokładność wymiarowa: typowo ±0,3 % wymiaru, ale nie mniej niż ±0,3 mm.
- Luzy między elementami drukowanymi razem, na przykład w mechanizmie, i małe głębokie otwory: proszek musi mieć którędy wyjść, więc projektujemy je z zapasem.
- Drobny tekst i detale wypukłe: lepiej trochę grubsze niż za cienkie.
- Wykończenie (barwienie, wygładzanie parą, lakier, śrutowanie) dodaje typowo 1 do 3 dni.
Kiedy tworzywo wygrywa z metalem
Najlepiej działają przypadki, w których metal wybrano nie dlatego, że był potrzebny, tylko dlatego, że był pod ręką. W przemyśle dobrze opisano takie zamiany: frezowane elementy stanowisk montażowych i osłony zastąpione częściami z PA12, koszyki łożysk przeniesione ze stali i brązu na PA11, adaptery chwytaków robotów drukowane zamiast frezowane. Wspólny mianownik: mniejsze siły, niż sugerował materiał, niewielkie ilości i wysoki koszt obróbki.
Kiedy metal zostaje
- Ramy, korpusy i elementy nośne pod duże siły.
- Noże, ostrza, powierzchnie ścierne i pary trące pod obciążeniem.
- Wysoka temperatura pracy, agresywna chemia, wymagania na przewodność.
- Elementy większe niż komora maszyny. Przykład z naszej praktyki: w gilotynie do łodyg rama i noże zostają w stali, a do tworzywa nadają się co najwyżej osłona i drobne elementy mechanizmu.
Jak decydujemy
Pięć pytań: jakie obciążenie, jaka temperatura, jaka chemia, ile sztuk, jaki wymiar. Na tej podstawie proponujemy technologię i materiał, a przy wątpliwościach drukujemy wersję sprawdzającą z tworzywa przed decyzją. Projekt, wydruki sprawdzające i koordynację produkcji prowadzimy sami. Współpracujemy z wieloma drukarniami i zakładami w Polsce: druk proszkowy, żywica, CNC, obróbka, klejenie, lakierowanie.