Wydruk sprawdzający przed metalem: tani błąd zamiast drogiego
Najdroższa pomyłka to ta, którą widać dopiero po zdjęciu części z maszyny. Wydruk z tworzywa pozwala ją złapać wcześniej, za ułamek kosztu.
W skrócie
- Wydruk z tworzywa wyłapuje pomyłki w pasowaniu, montażu i ergonomii, zanim część trafi na maszynę.
- Kosztuje ułamek obróbki: zaślepka 286 mm to ok. 16 g tworzywa i 24 minuty druku.
- Kilka szybkich wersji daje lepszy wynik niż jeden strzał w metalu.
- Przy małych obciążeniach wydruk sprawdzający często zostaje częścią docelową.
Najdroższa pomyłka w warsztacie to ta, którą widać dopiero po zdjęciu części z maszyny. Przesunięty rozstaw otworów, gwint z drugiej strony, kolizja z sąsiednim elementem. Wydruk 3D z tworzywa pozwala sprawdzić to wszystko wcześniej, za ułamek kosztu i w kilka dni.
Co sprawdza wydruk
Pasowanie
Czy część wchodzi w swoje miejsce, czy otwory trafiają w otwory, czy nic nie koliduje.
Ergonomię
Jak uchwyt leży w dłoni, czy dźwignia ma dobry skok, czy pokrętło da się obrócić w rękawicy.
Montaż
Czy da się dokręcić śruby, czy wtyczka wejdzie, czy kabel ma którędy wyjść.
Wygląd
Proporcje, wielkość napisów, promienie krawędzi.
Ile to kosztuje
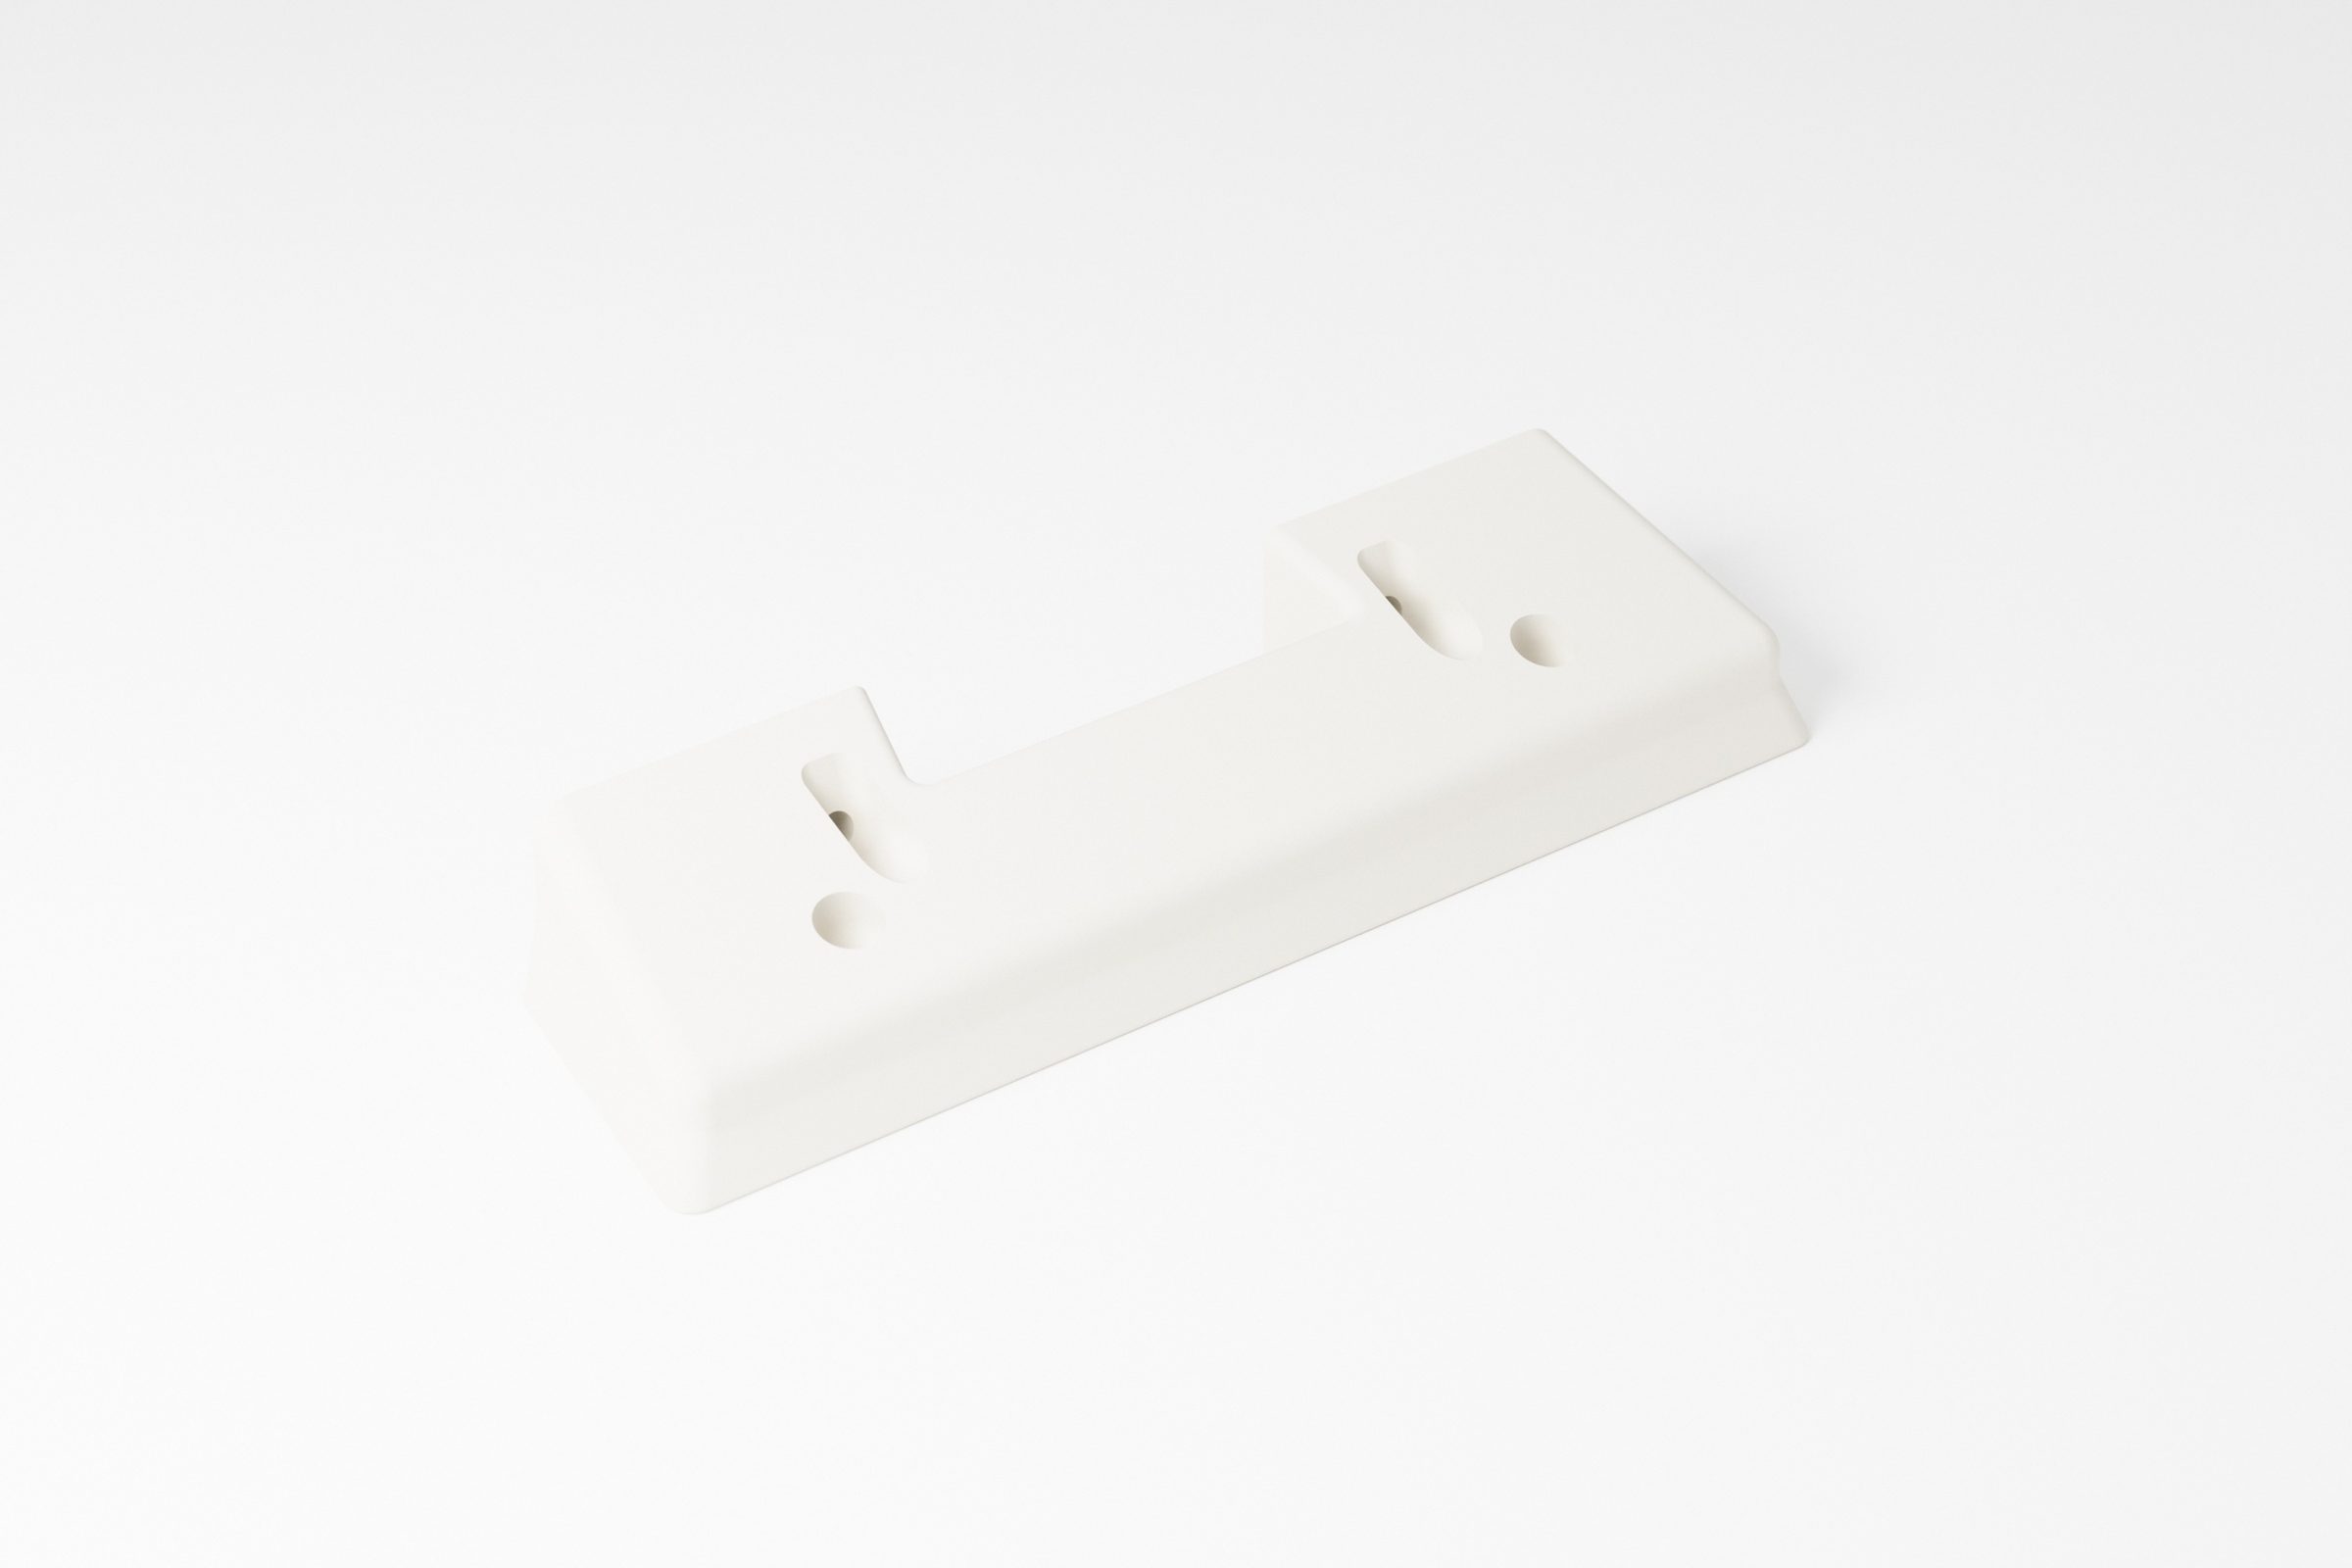
Przykład: zaślepka listwy świetlnej maszyny, 286 x 62,5 x 3,3 mm z PETG. Wydruk to około 16 g filamentu i około 24 minuty pracy drukarki. Do tego rysunek wymiarowy do akceptacji i pliki gotowe do druku. Ta sama część wycięta z aluminium i sfrezowana nie byłaby droga, ale każda poprawka w metalu kosztuje więcej niż cały wydruk.
- ok. 16 g
- tworzywa PETG
- ok. 24 min
- pracy drukarki
- 286 mm
- długość zaślepki
Iteracje zamiast jednego strzału
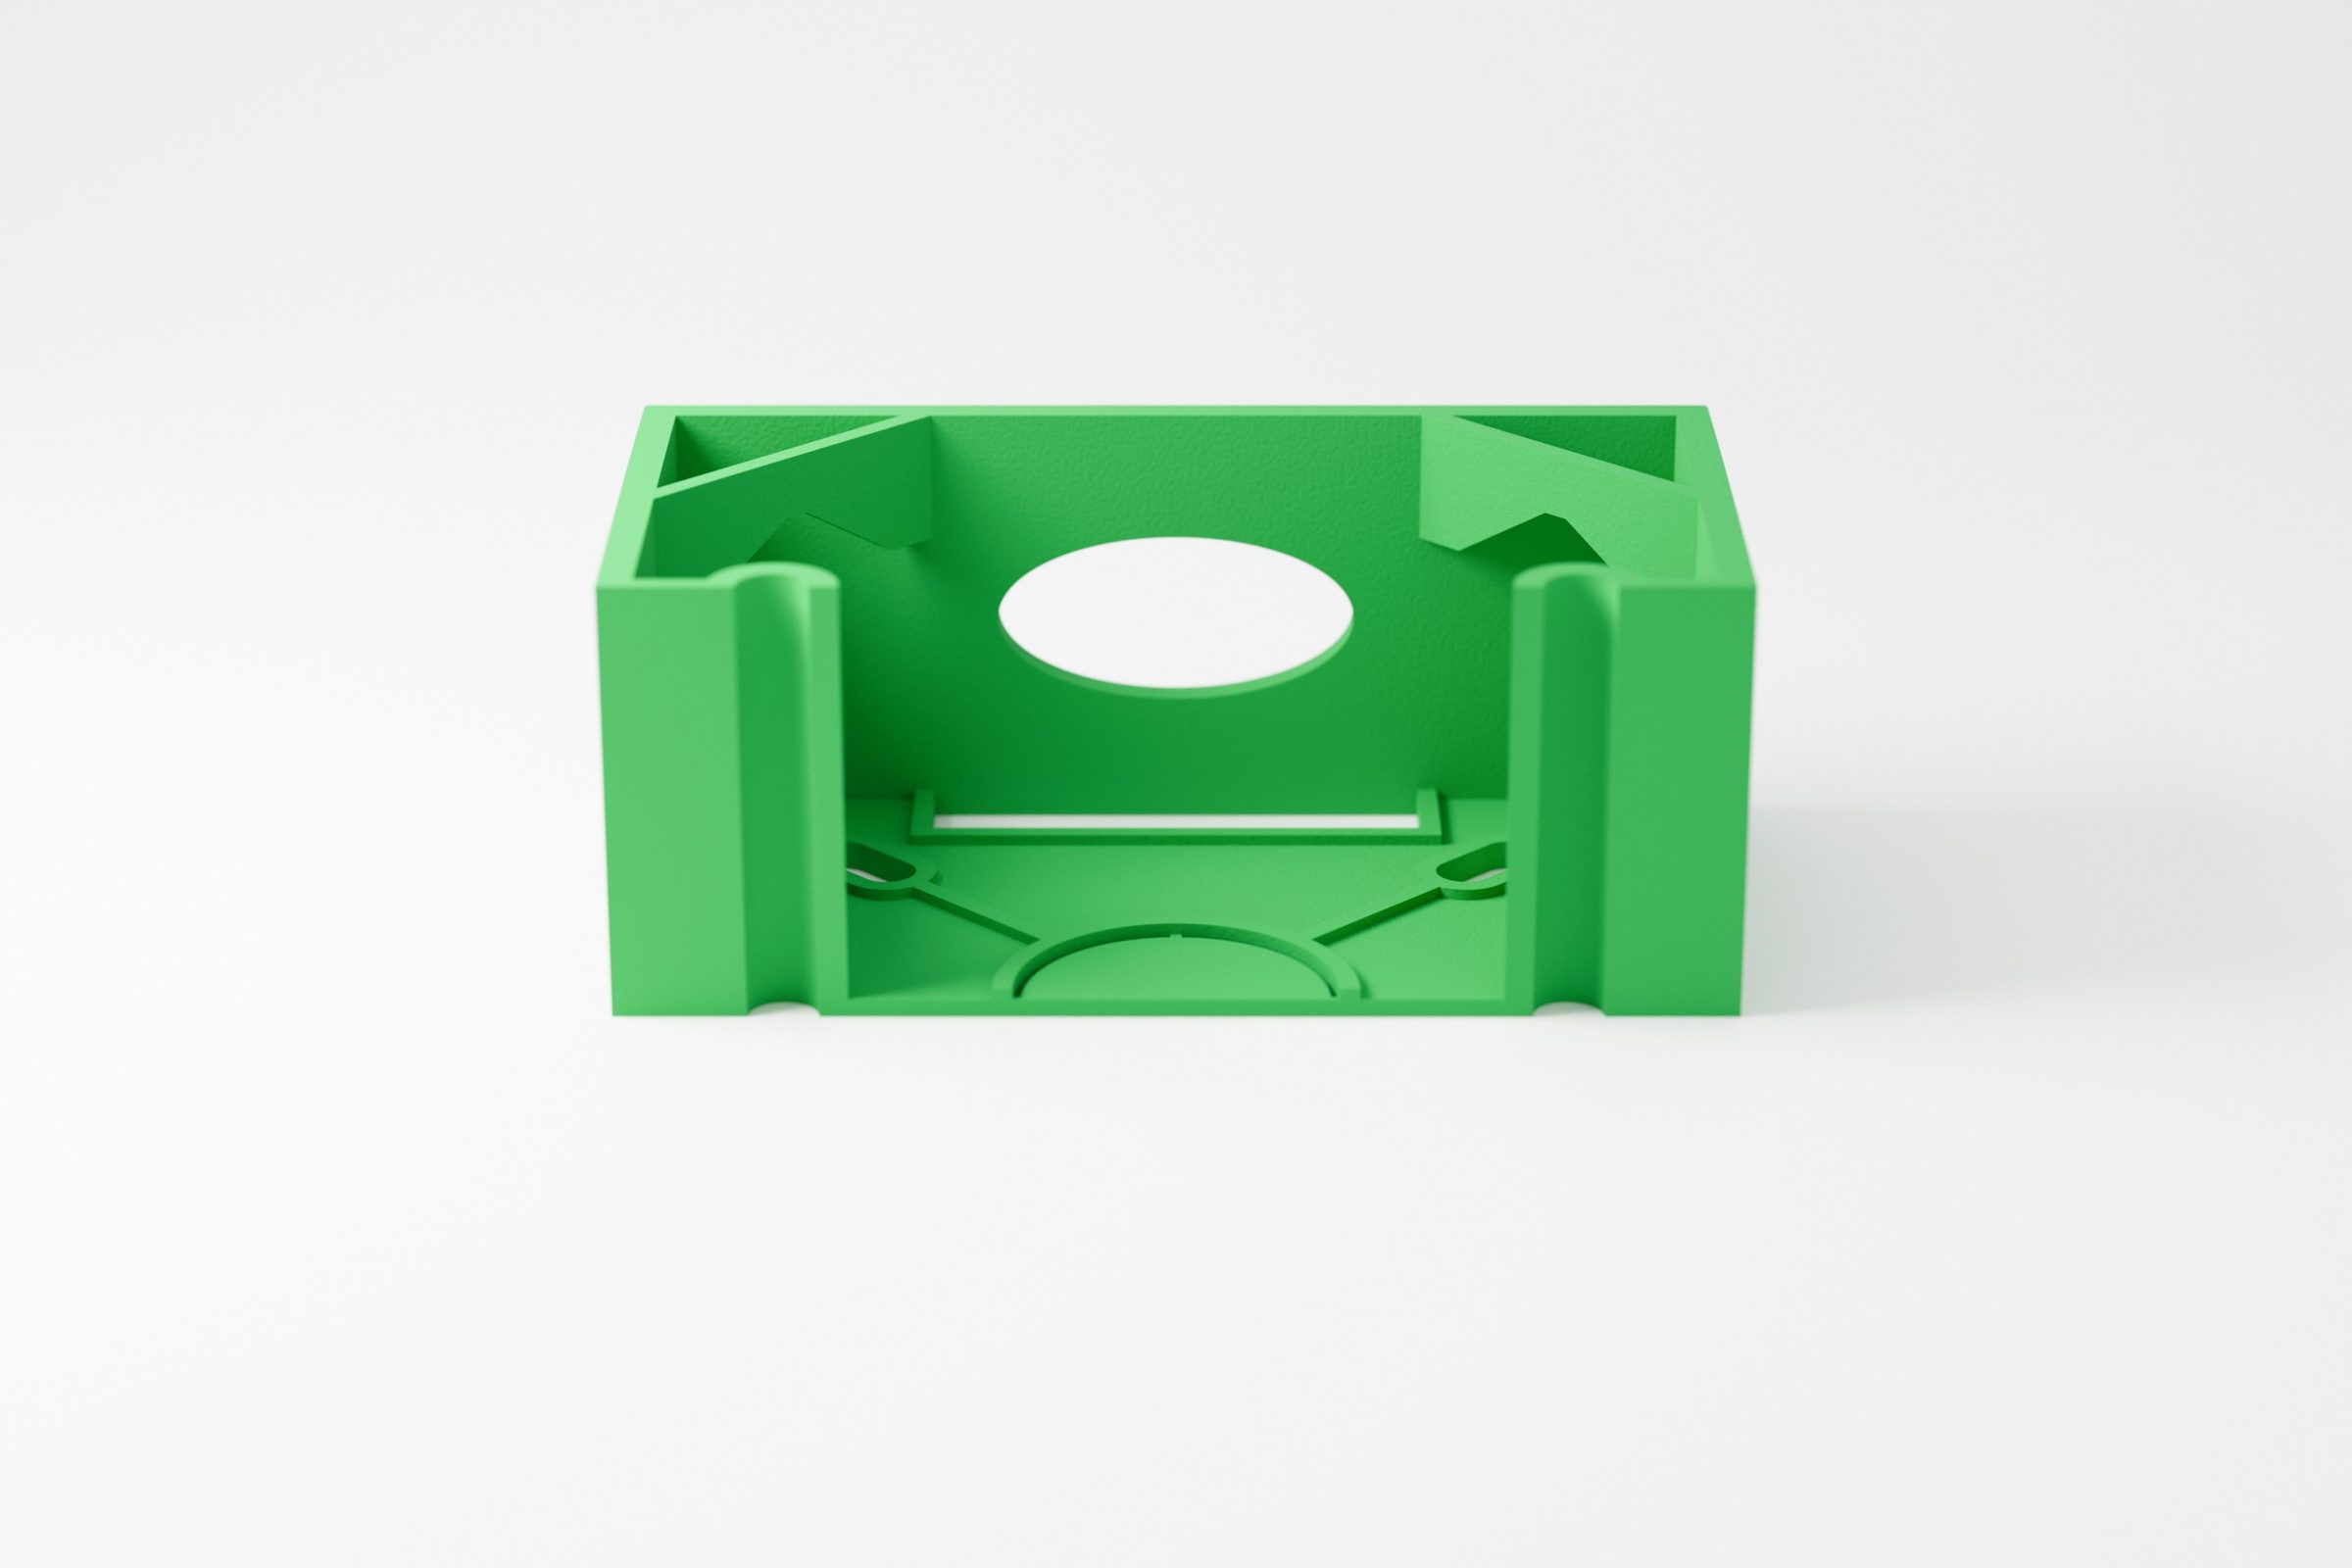
Puszka naścienna pod płytkę z czterema gniazdami XLR do studia nagrań powstała w czterech wersjach w cztery dni. Każda wersja poprawiała coś, co wyszło dopiero po przymiarce: głębokość pod wtyki, otwory kablowe, sposób wejścia kabla po ścianie. Ostatnia wersja wisi w studiu, a śruby wchodzą w mosiężne inserty.
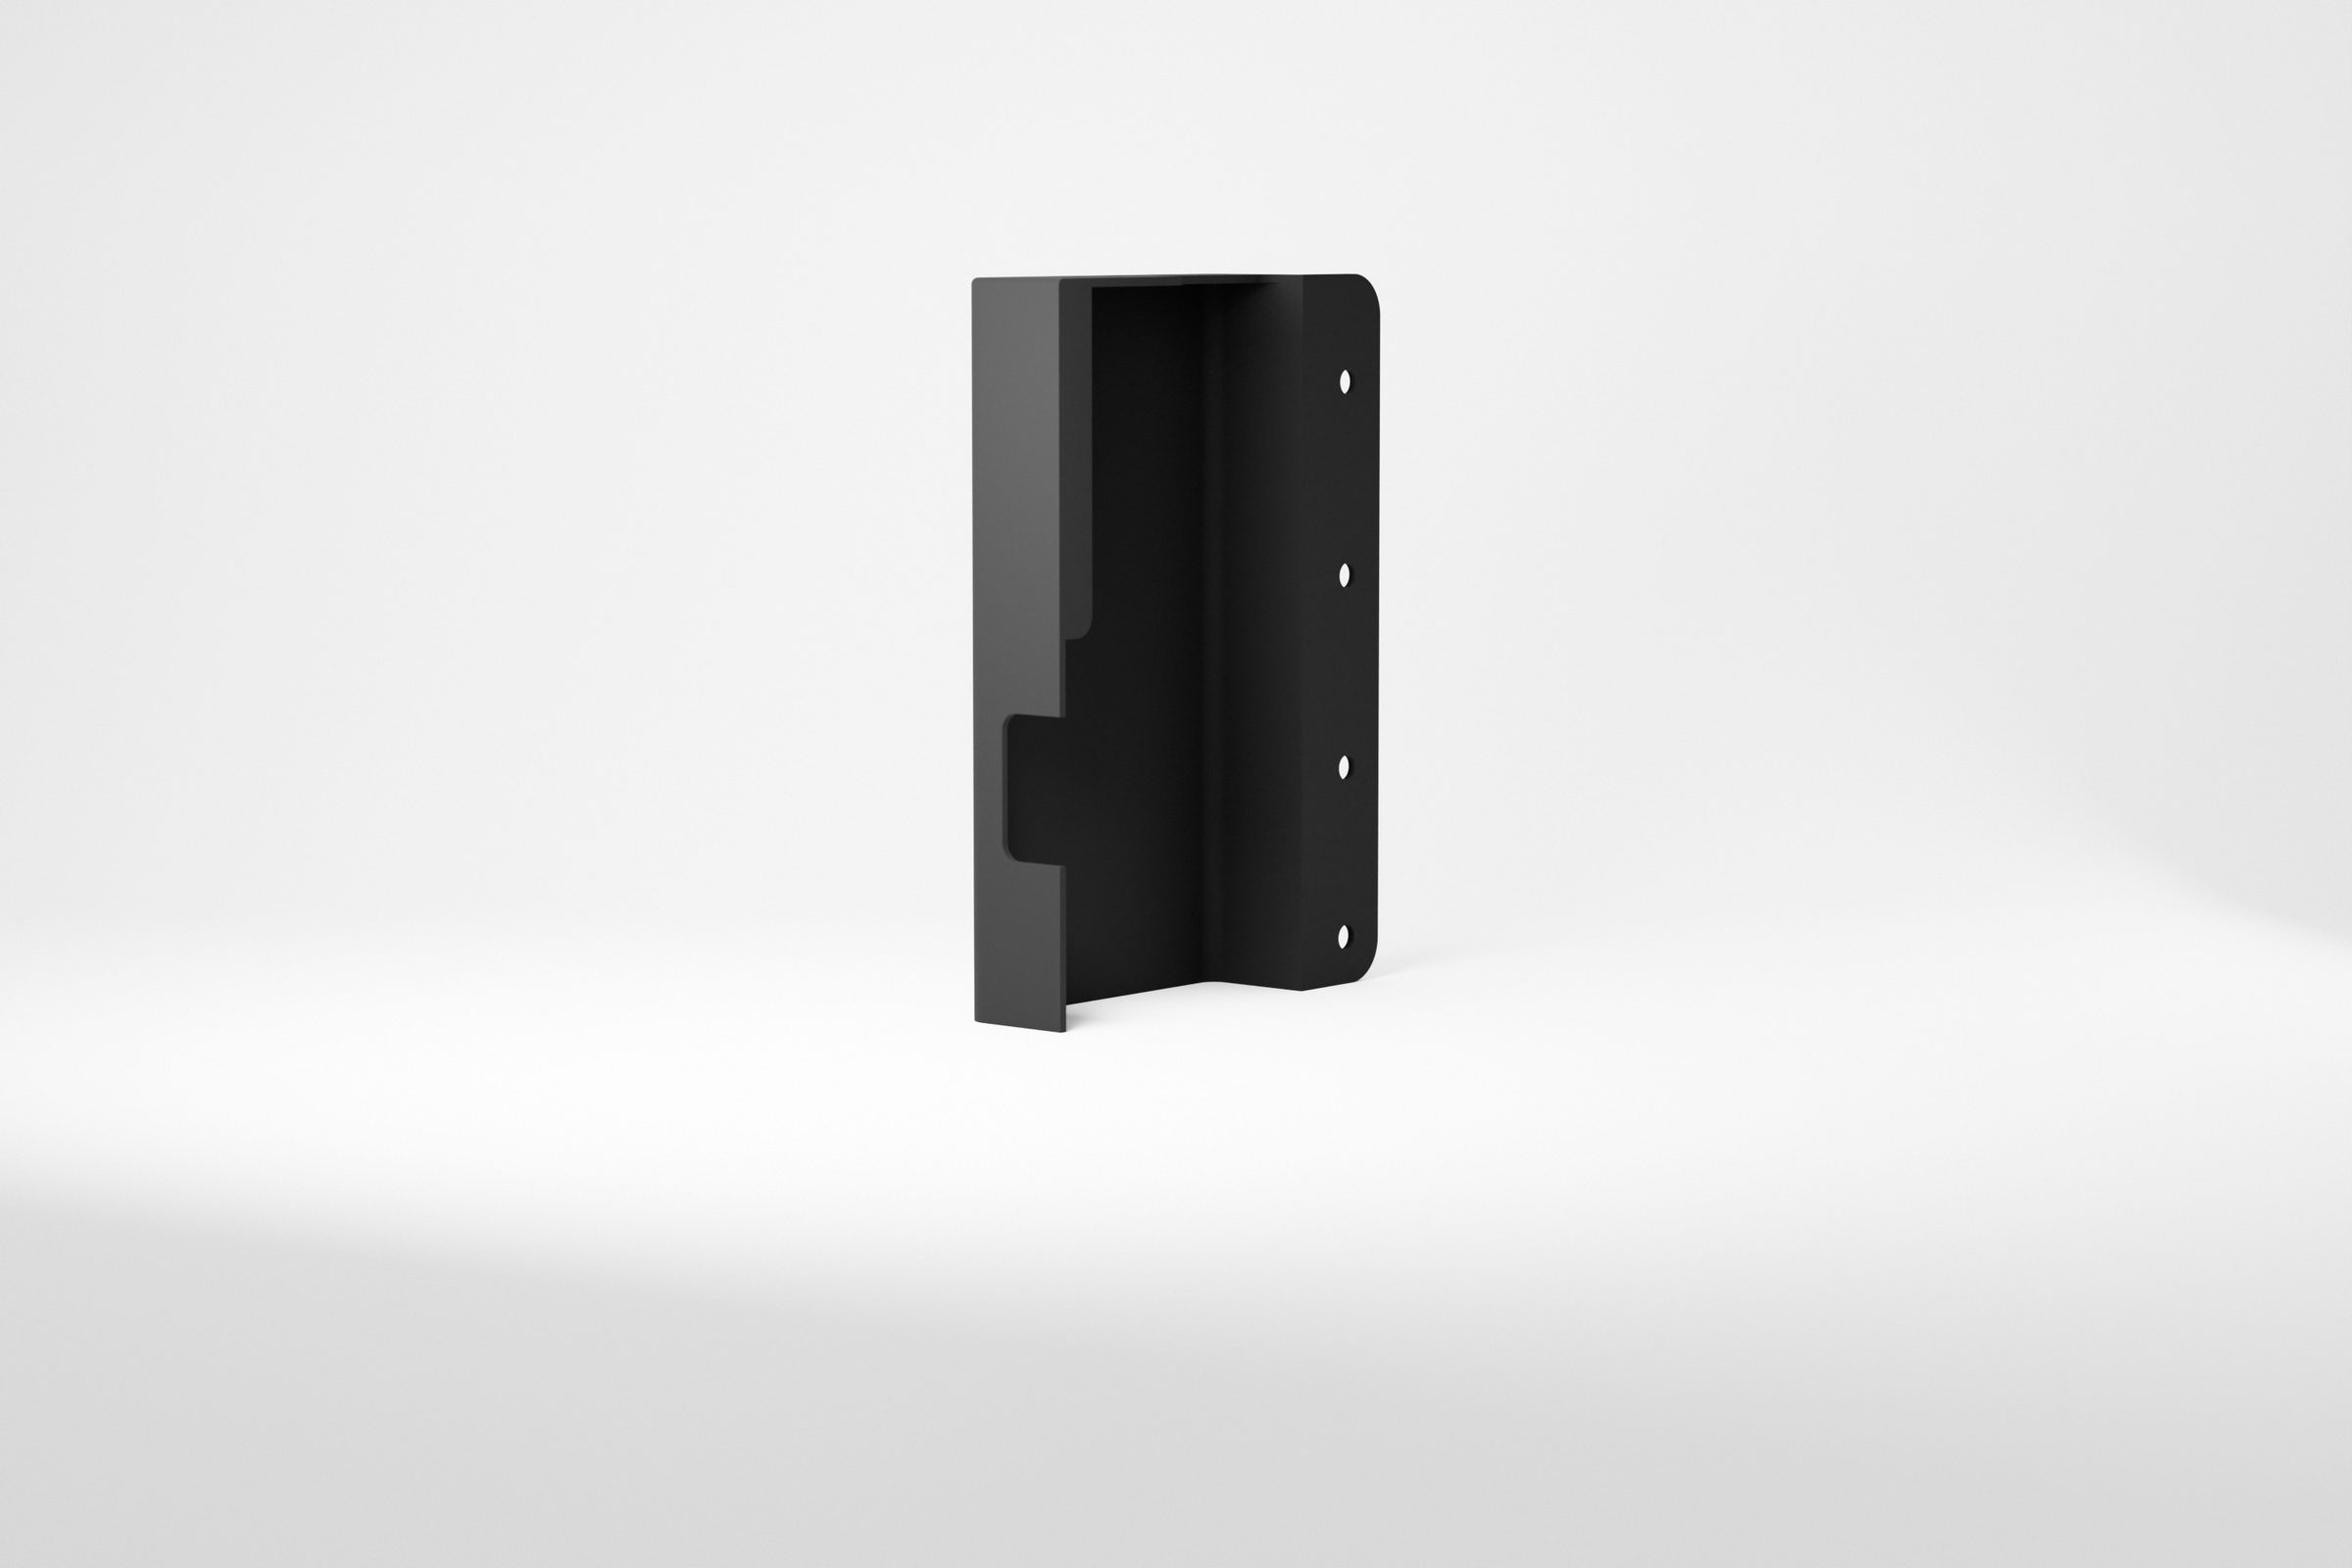
Uchwyty do desek dla producenta sprzętu kitesurfingowego przeszły 4 prototypy z PETG, każdy testowany i poprawiany po uwagach klienta. Dopiero ostatnia geometria trafiła do pliku STEP pod produkcję.
Kiedy wydruk jest już częścią docelową
Jeśli część pracuje przy małych siłach, w temperaturze pokojowej i bez kontaktu z agresywną chemią, wydruk sprawdzający często zostaje w maszynie na stałe. Nakładka stopnia Jeepa Wranglera odtworzona z jednego uszkodzonego egzemplarza została zamontowana na oryginalnym stopniu i jeździ. Gdy obciążenia rosną, wersja docelowa powstaje w metalu z obróbki CNC w sieci naszych partnerów albo w poliamidzie PA12 z druku przemysłowego.
Jak to wygląda u nas
- 01
Wydruk
Wydruk sprawdzający w 2 do 4 dni od modelu.
- 02
Przymiarka
Przymiarka w miejscu, gdzie część ma pracować, najlepiej razem z Tobą.
- 03
Poprawki
Poprawki w modelu i kolejny wydruk bez długiego czekania.
- 04
Metal
Dopiero po potwierdzeniu dopasowania: obróbka w metalu.
Jak zacząć
Jeśli masz część do dorobienia albo projekt, który ma trafić na CNC, zapytaj o wydruk sprawdzający przed obróbką. Przy pierwszym zleceniu to najtańsza polisa, jaką znamy.