Gdy suwmiarka nie wystarcza: pomiar, hipoteza i symulacja przy odtwarzaniu części maszyn
Najważniejszych wymiarów zużytej części często nie da się zmierzyć wprost. Na przykładzie przekładni ślimakowej do obrabiarki pokazujemy metodę, która działa też przy kołach zębatych, wałkach, tulejach i odlewach.
W skrócie
- Wymiary dzielimy na trzy grupy: mierzalne wprost, wywnioskowane z kilku pomiarów i pozostawione przez narzędzie. Każda wymaga innej metody.
- Kluczowe parametry ustalamy co najmniej dwiema niezależnymi drogami. Rozbieżność to informacja, nie szum.
- Kształtów powstałych z ruchu narzędzia nie rysujemy, tylko symulujemy ten ruch. Pracę pary też sprawdzamy w symulacji.
- To, czego nie da się rozstrzygnąć, trafia na listę do potwierdzenia. Uczciwa niepewność jest tańsza niż fałszywa pewność.
Przy prostym wsporniku wystarczy dokładnie zmierzyć część. Przy części, która z czymś współpracuje, najważniejsze wymiary zwykle nie leżą na powierzchni: skok, kąt zarysu, przesunięcie zarysu, rozstaw osi, kształt pozostawiony przez narzędzie. Suwmiarka ich nie pokaże. Trzeba je wywnioskować i udowodnić.
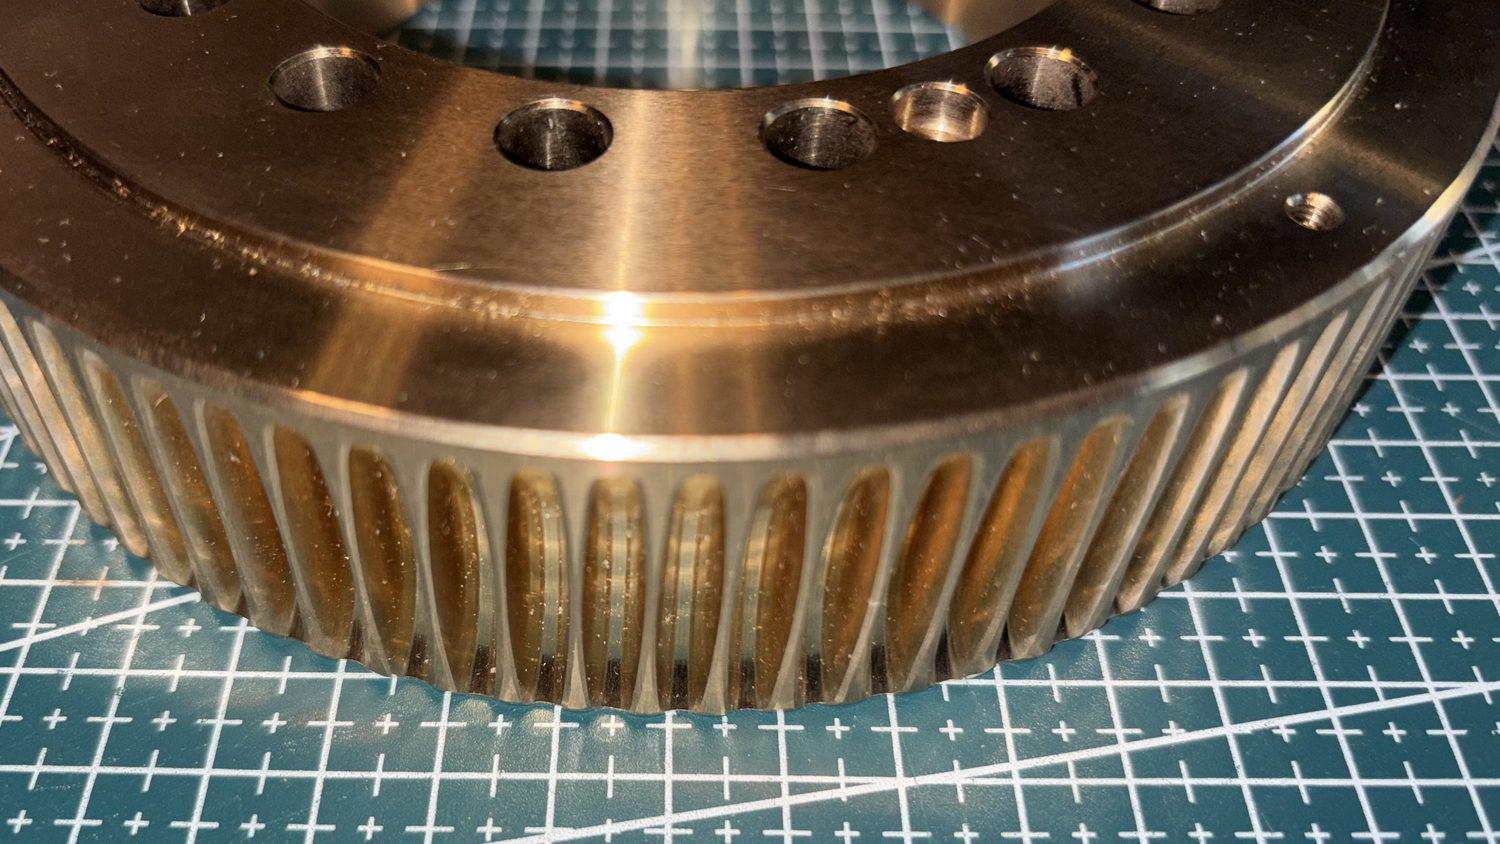
Pokazujemy to na zapasowej przekładni ślimakowej do centrum obróbczego: ślimacznica z brązu i dzielony ślimak ze stali, bez żadnych rysunków. Przekładnia jest tylko przykładem. Liczy się metoda.
Trzy rodzaje wymiarów
Zanim cokolwiek zmierzymy, dzielimy wymiary na trzy grupy. Na jednym wałku ślimaka są wszystkie trzy.
- 1Mierzalny wprost
Trzpień i czop
Średnica i długość. Suwmiarka, 3 odczyty co 120°, bo zużycie rzadko jest równomierne.
- 2Wywnioskowany
Zwój
Skok, moduł, kąt zarysu. Żadnego nie odczytasz z jednej skali. Wynikają z kilku pomiarów naraz.
- 3Z procesu
Rowki i podcięcia
Ich kształt wynika z narzędzia, np. wyjścia ściernicy przy szlifowaniu. Odtwarzamy go według normy i pomiaru, nie na oko.
Kilka niezależnych metod zamiast jednej
Każdy kluczowy parametr ustalamy co najmniej dwiema drogami, które nie mają wspólnego źródła błędu: suwmiarka według karty pomiarowej (ok. 90 pozycji), zdjęcia na macie pomiarowej ze skalą i korektą perspektywy, a do skoku ślimaka także odcisk w glinie.
Tak wyglądała droga do jednej liczby, skoku ślimaka. Pierwsze założenie było wygodne i okrągłe. Glina mu zaprzeczyła, więc zatrzymaliśmy model i poczekaliśmy na pomiar metalu.
- 01
Założenie
Zdjęcia i średnica koła dają okrągłą, wygodną liczbę. Pasuje do wszystkiego.
- 02
Glina
Odcisk daje wyraźnie mniej. Zamiast uznać glinę za niedokładną, zatrzymujemy model.
- 03
Metal
Pomiar na kilku podziałkach, na wałku i na tulei. Glina miała rację, założenie odpada.
- 04
Maszyna pomiarowa
Pomiar współrzędnościowy u wykonawcy potwierdza wynik z dokładnością do tysięcznych.
Dlaczego średnica koła wprowadziła w błąd? Koło miało przesunięcie zarysu, więc jego średnica zewnętrzna nie mówi wprost o module. Odpowiedniki tej pułapki są wszędzie: powierzchnia zużyta, wcześniej przetoczona, skurcz odlewu, powłoka. Wymiar, który wygląda na konstrukcyjny, wcale nim nie musi być.
Model parametryczny: jedna tabela, wszystkie części
Wałek, tuleja, ślimacznica i złożenie powstają z jednego zestawu danych zazębienia. Zmiana jednej liczby przebudowuje całość spójnie. W pierwszej wersji koło i ślimak miały osobne, trochę różne liczby: każda część wyglądała dobrze, ale razem by nie pracowały.
Przegląd modelu znalazł też błąd, którego nie widać na renderze: wręby koła miały dobry kąt pochylenia, ale w złą stronę. Test kolizji pokazał go od razu: ponad 100 mm³ wzajemnego wnikania przy złym kierunku, zero przy dobrym.
Kształtu z procesu się nie rysuje, tylko symuluje
Wręby ślimacznicy powstają frezowaniem obwiedniowym: frez w kształcie ślimaka obraca się razem z kołem i wycina zęby ruchem. Dlatego wycinamy je w symulacji tym samym ruchem, krok po kroku, i porównujemy z oryginałem. Tak odpadły dwa inne kąty zarysu, które na papierze też były możliwe.
To samo dotyczy każdego kształtu, który jest śladem ruchu narzędzia: kół dłutowanych, gwintów walcowanych, krzywek, wielowypustów. Narysowany na oko będzie podobny. Wygenerowany ruchem będzie taki sam.
Symulacja pracy, nie tylko kształtu
Dobrze wyglądająca para może się nie zazębiać. Obracamy ją więc w symulacji: ślimak o kilka pełnych obrotów, koło w swoim przełożeniu, i w każdym położeniu liczymy luz na bokach zębów.
- 1,9 mln
- punktów boków zębów w obliczeniu
- 0
- kolizji przy poprawnym kierunku obrotu
- 159
- punktów wnikania przy odwróconym kierunku
Testy modelu jak testy programu
Każdy zmierzony wymiar ma automatyczny test, który mierzy go w gotowym pliku STEP, tak jak suwmiarka mierzyła oryginał. Do tego cztery niezależne sprawdzenia przed oddaniem. Po każdej zmianie uruchamiamy wszystko od nowa, bo ręcznie nikt nie sprawdzi stu wymiarów po każdej poprawce.
- 01
Model wobec parametrów
Czy bryła STEP ma dokładnie te liczby, które są w tabeli.
- 02
Nowe pomiary ze zdjęć
Drugi, niezależny odczyt tych samych wymiarów.
- 03
Zazębienie od zera
Przeliczenie geometrii pary bez korzystania z modelu.
- 04
Rysunki wobec modelu
Każdy wymiar na arkuszu sprawdzony w bryle.
Lista do potwierdzenia i druga rewizja
Pierwsza wersja dokumentacji poszła do zakładu z listą 8 punktów do sprawdzenia przed pierwszą sztuką, w tym z parametrami zazębienia, których suwmiarka nie rozstrzyga. Zakład zmierzył oryginał na maszynie współrzędnościowej i mikrometrami. Część wartości przesunęła się o setne milimetra, kąt zarysu o ułamek stopnia. Dzięki modelowi parametrycznemu wystarczyło wpisać nowe liczby, przeliczyć frezowanie i zazębienie i uruchomić testy.
- 8
- punktów do potwierdzenia w pierwszej wersji
- 43
- pozycje z pomiarów zakładu sprawdzone na rysunkach
- 0
- rozbieżności po drugiej rewizji
- 97
- testów modelu po drugiej rewizji (było 69)
Gdzie jeszcze działa ta metoda
Koła zębate
Walcowe, stożkowe, zębatki. Szczególnie z przesunięciem zarysu albo nienormowym modułem.
Wałki i tuleje
Pasowania, podcięcia pod szlifowanie, rowki wpustowe, stopnie.
Gwinty nietypowe
Trapezowe, wielozwojne, lewe, calowe w starych maszynach.
Krzywki i wielowypusty
Kształty powstałe z ruchu narzędzia, które trzeba wygenerować, a nie narysować.
Odlewy i kołnierze
Układy otworów, gdzie liczy się zgodność z częścią współpracującą.
Mechanizmy
Zawiasy, zatrzaski, prowadnice: kolizje sprawdzane w całym zakresie ruchu.
Czego ta metoda nie zastąpi
- Analizy wytrzymałościowej bez znanych obciążeń. Bez nich nie liczymy naprężeń i tego nie udajemy.
- Identyfikacji materiału i obróbki cieplnej. Gatunek i twardość ustala wykonawca albo laboratorium.
- Pomiaru pierwszej sztuki. Dokumentacja mówi, co i gdzie zmierzyć, ale ostatnie słowo ma metal.
Jak zacząć
Wystarczy zdjęcie części, kilka zdań o tym, z czym współpracuje, i informacja, kto będzie ją wykonywał. Sami nie obrabiamy metalu: przygotowujemy dokumentację, a wykonanie zostaje w Twoim zakładzie albo u partnera. Odpowiadamy w ciągu jednego dnia roboczego.