Oprzyrządowanie warsztatowe z drukarki 3D: uchwyty, szablony, osłony, oznakowanie
Na każdej hali są rzeczy dorabiane na kolanie. Druk 3D robi z nich normalne, powtarzalne narzędzia w kilka dni, bez formy i bez minimalnej serii. Co się sprawdza, z czego to robić i gdzie są granice.
Na każdej hali są rzeczy dorabiane na kolanie: podkładka pod detal na stole pomiarowym, szablon do wiercenia, osłona na listwę, organizer na frezy. Druk 3D robi z nich normalne, powtarzalne narzędzia w kilka dni, bez formy i bez minimalnej serii.
Co warto drukować
- Uchwyty i podkładki pozycjonujące do pomiarów, znakowania i montażu.
- Szablony wiertarskie i montażowe, przymiary, sprawdziany kształtu.
- Osłony, zaślepki, pokrywy i prowadnice kabli w maszynach.
- Organizery narzędzi, tace na detale, nakładki ochronne na szczęki przy małych siłach zacisku.
- Adaptery i bloki serwisowe do konkretnych podzespołów, których nie ma w katalogu.
Przykłady
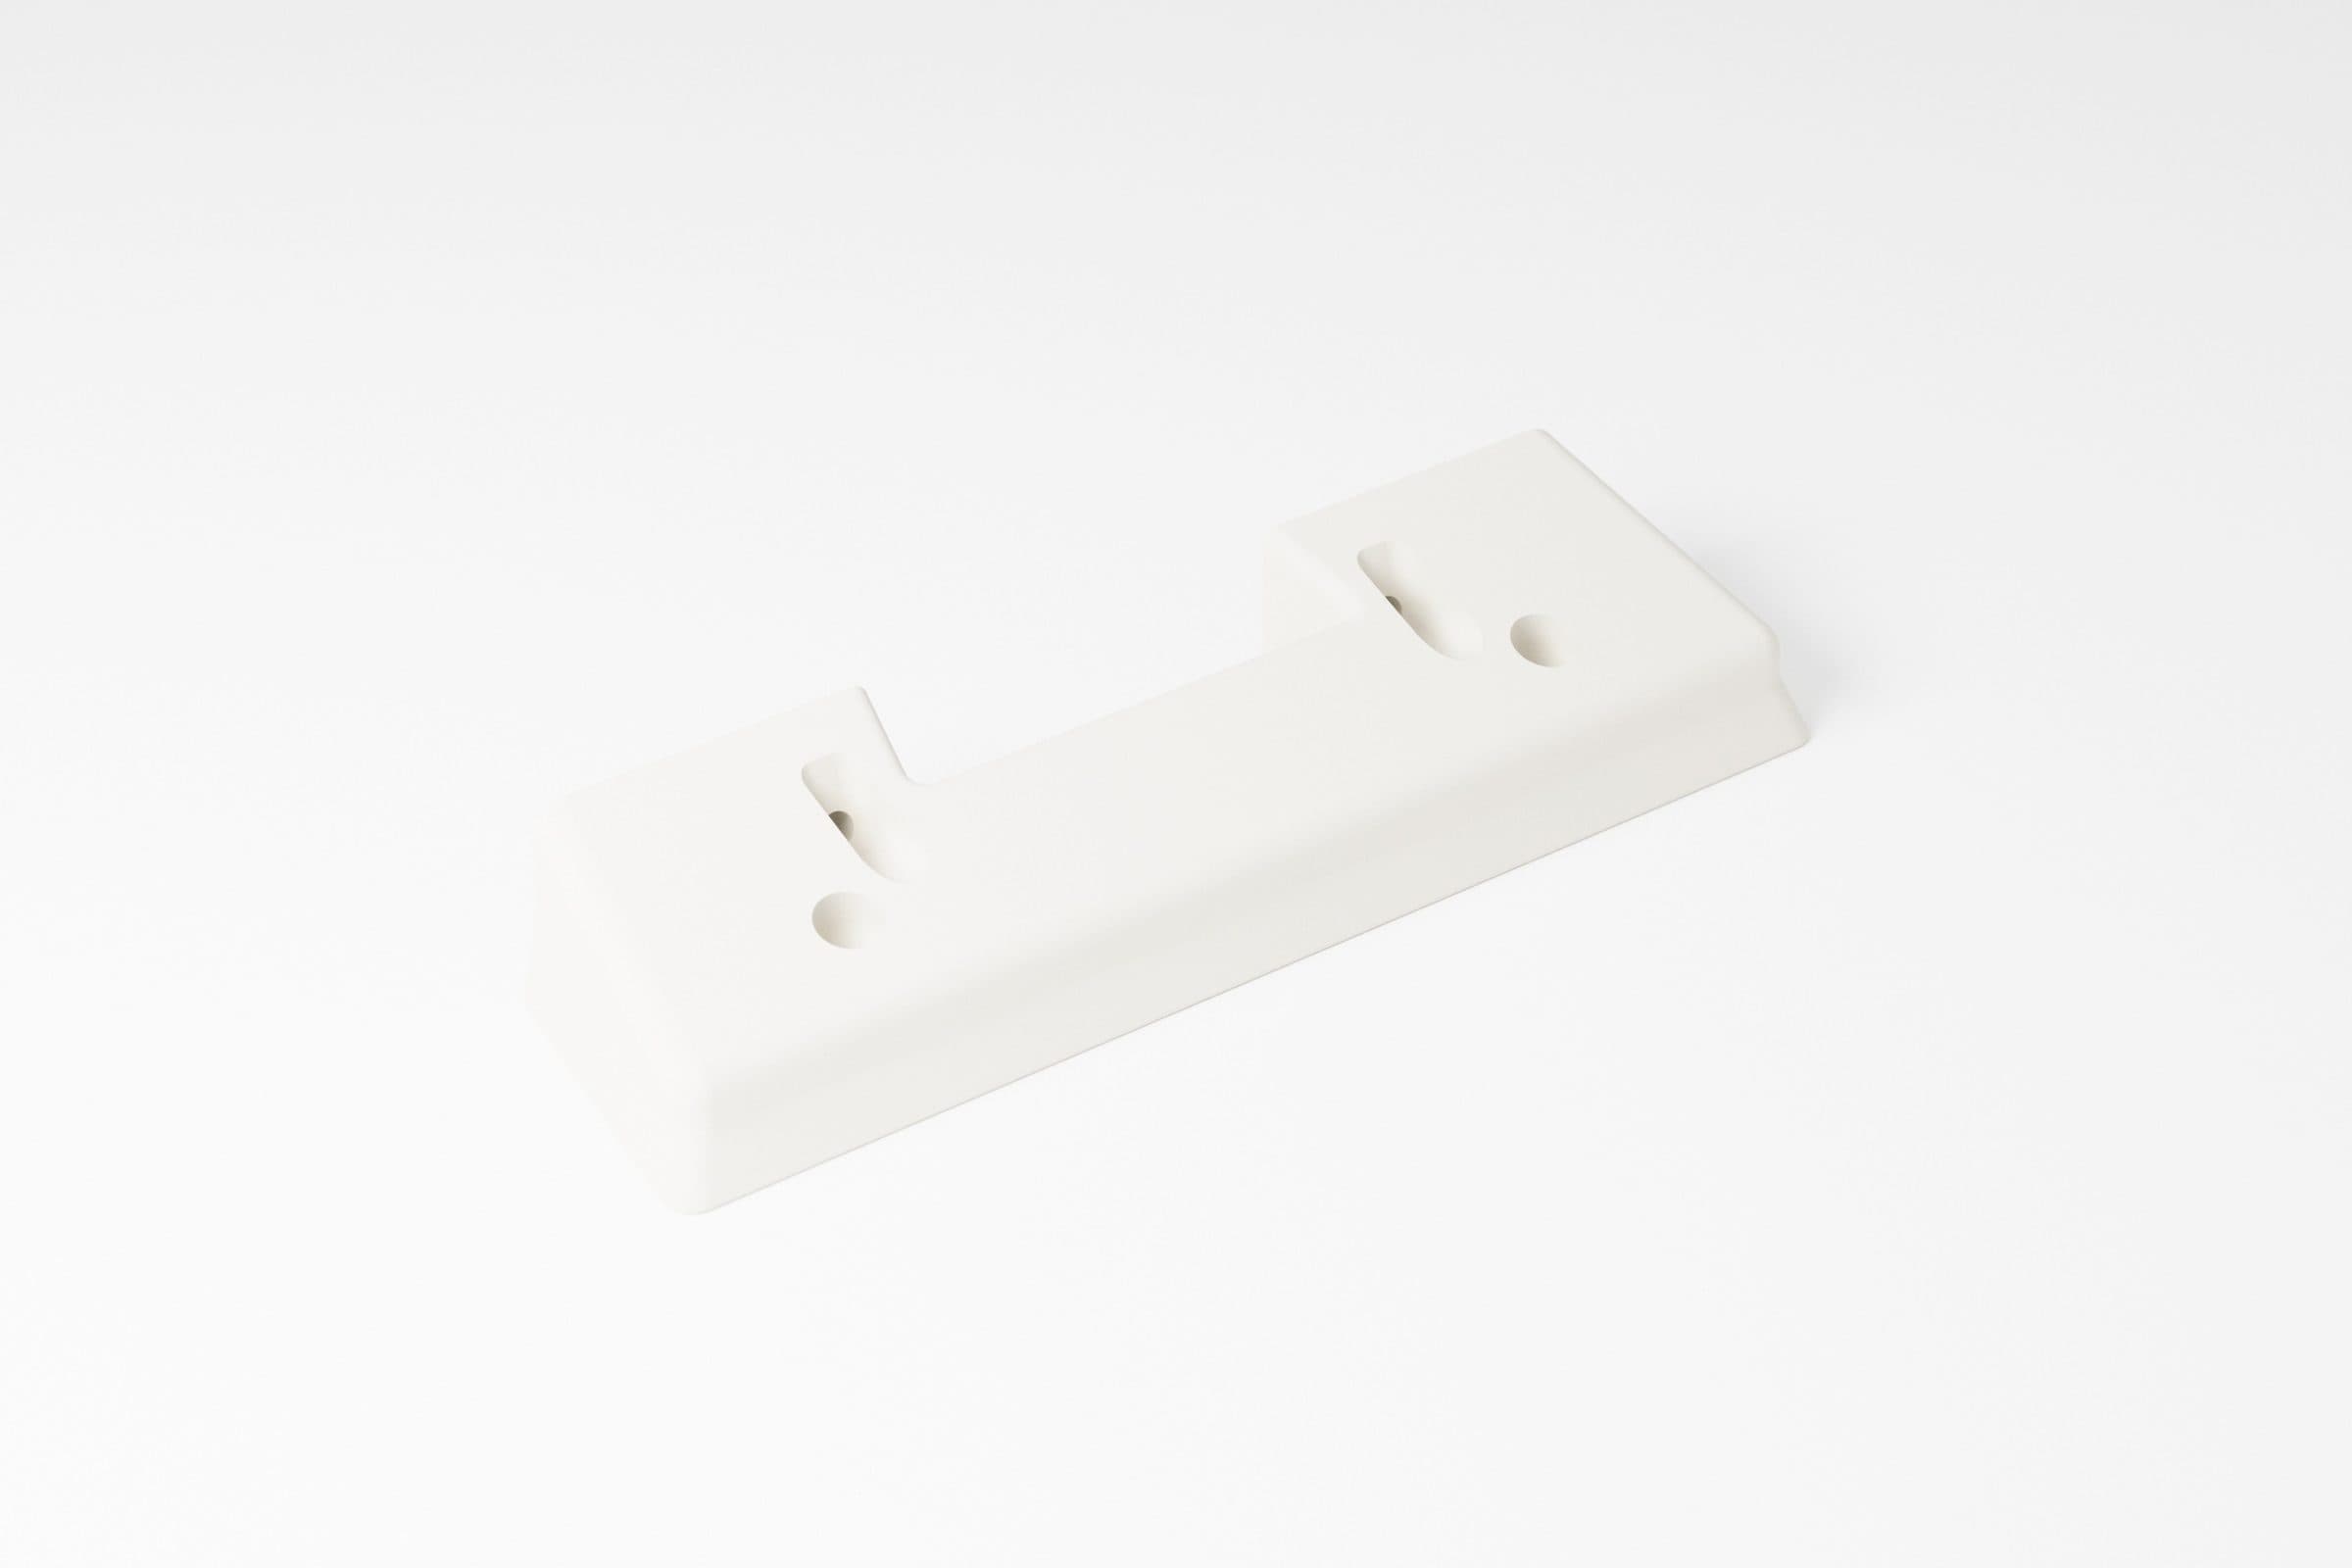
Zaślepka listwy świetlnej maszyny. Element 286 x 62,5 x 3,3 mm z oknem na światło i portem 6 x 13 mm, wpasowany w istniejący obrys. Rysunek wymiarowy do akceptacji, pliki STL i 3MF, wydruk z PETG: około 16 g i 24 minuty.
Szablony montażowe do serii oznakowania. Przy numeracji budynku mieszkalnego powstało około 190 cyfr w jednym cyklu produkcyjnym, a razem z nimi szablony montażowe i instrukcja dla ekipy budowlanej, żeby każdy numer trafił na ścianę w tym samym miejscu. Klient wrócił z zamówieniem na drugi budynek.
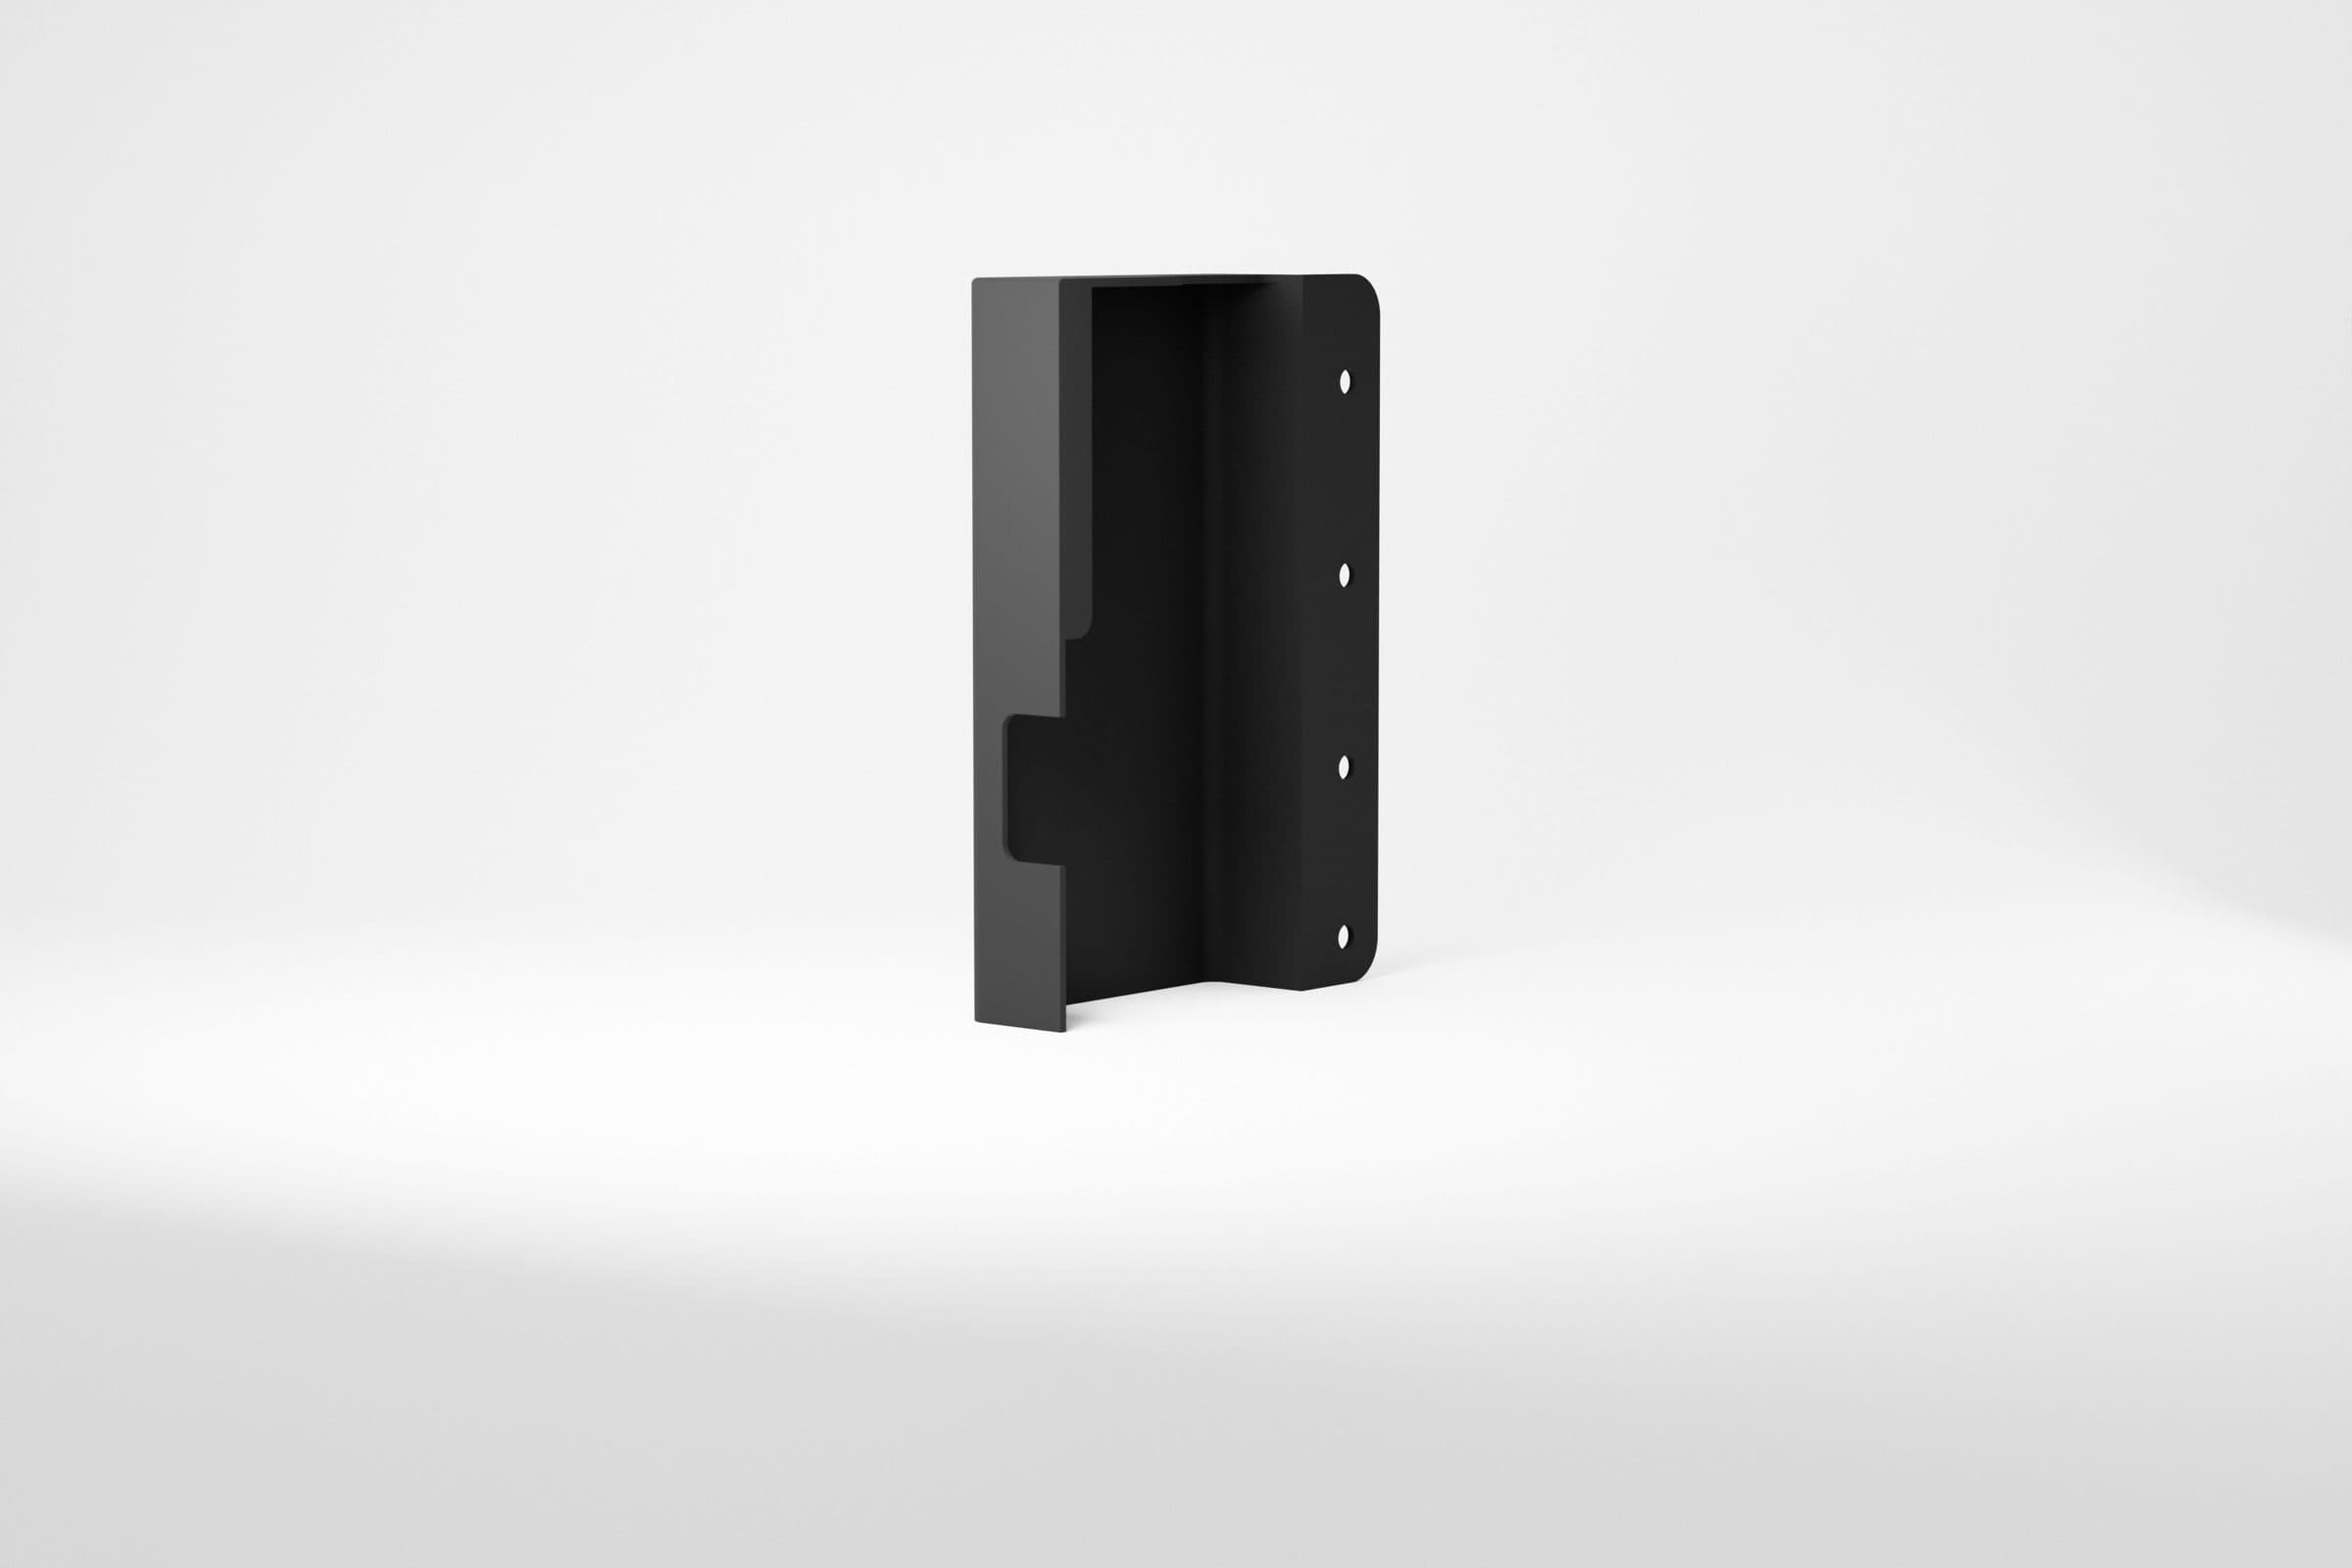
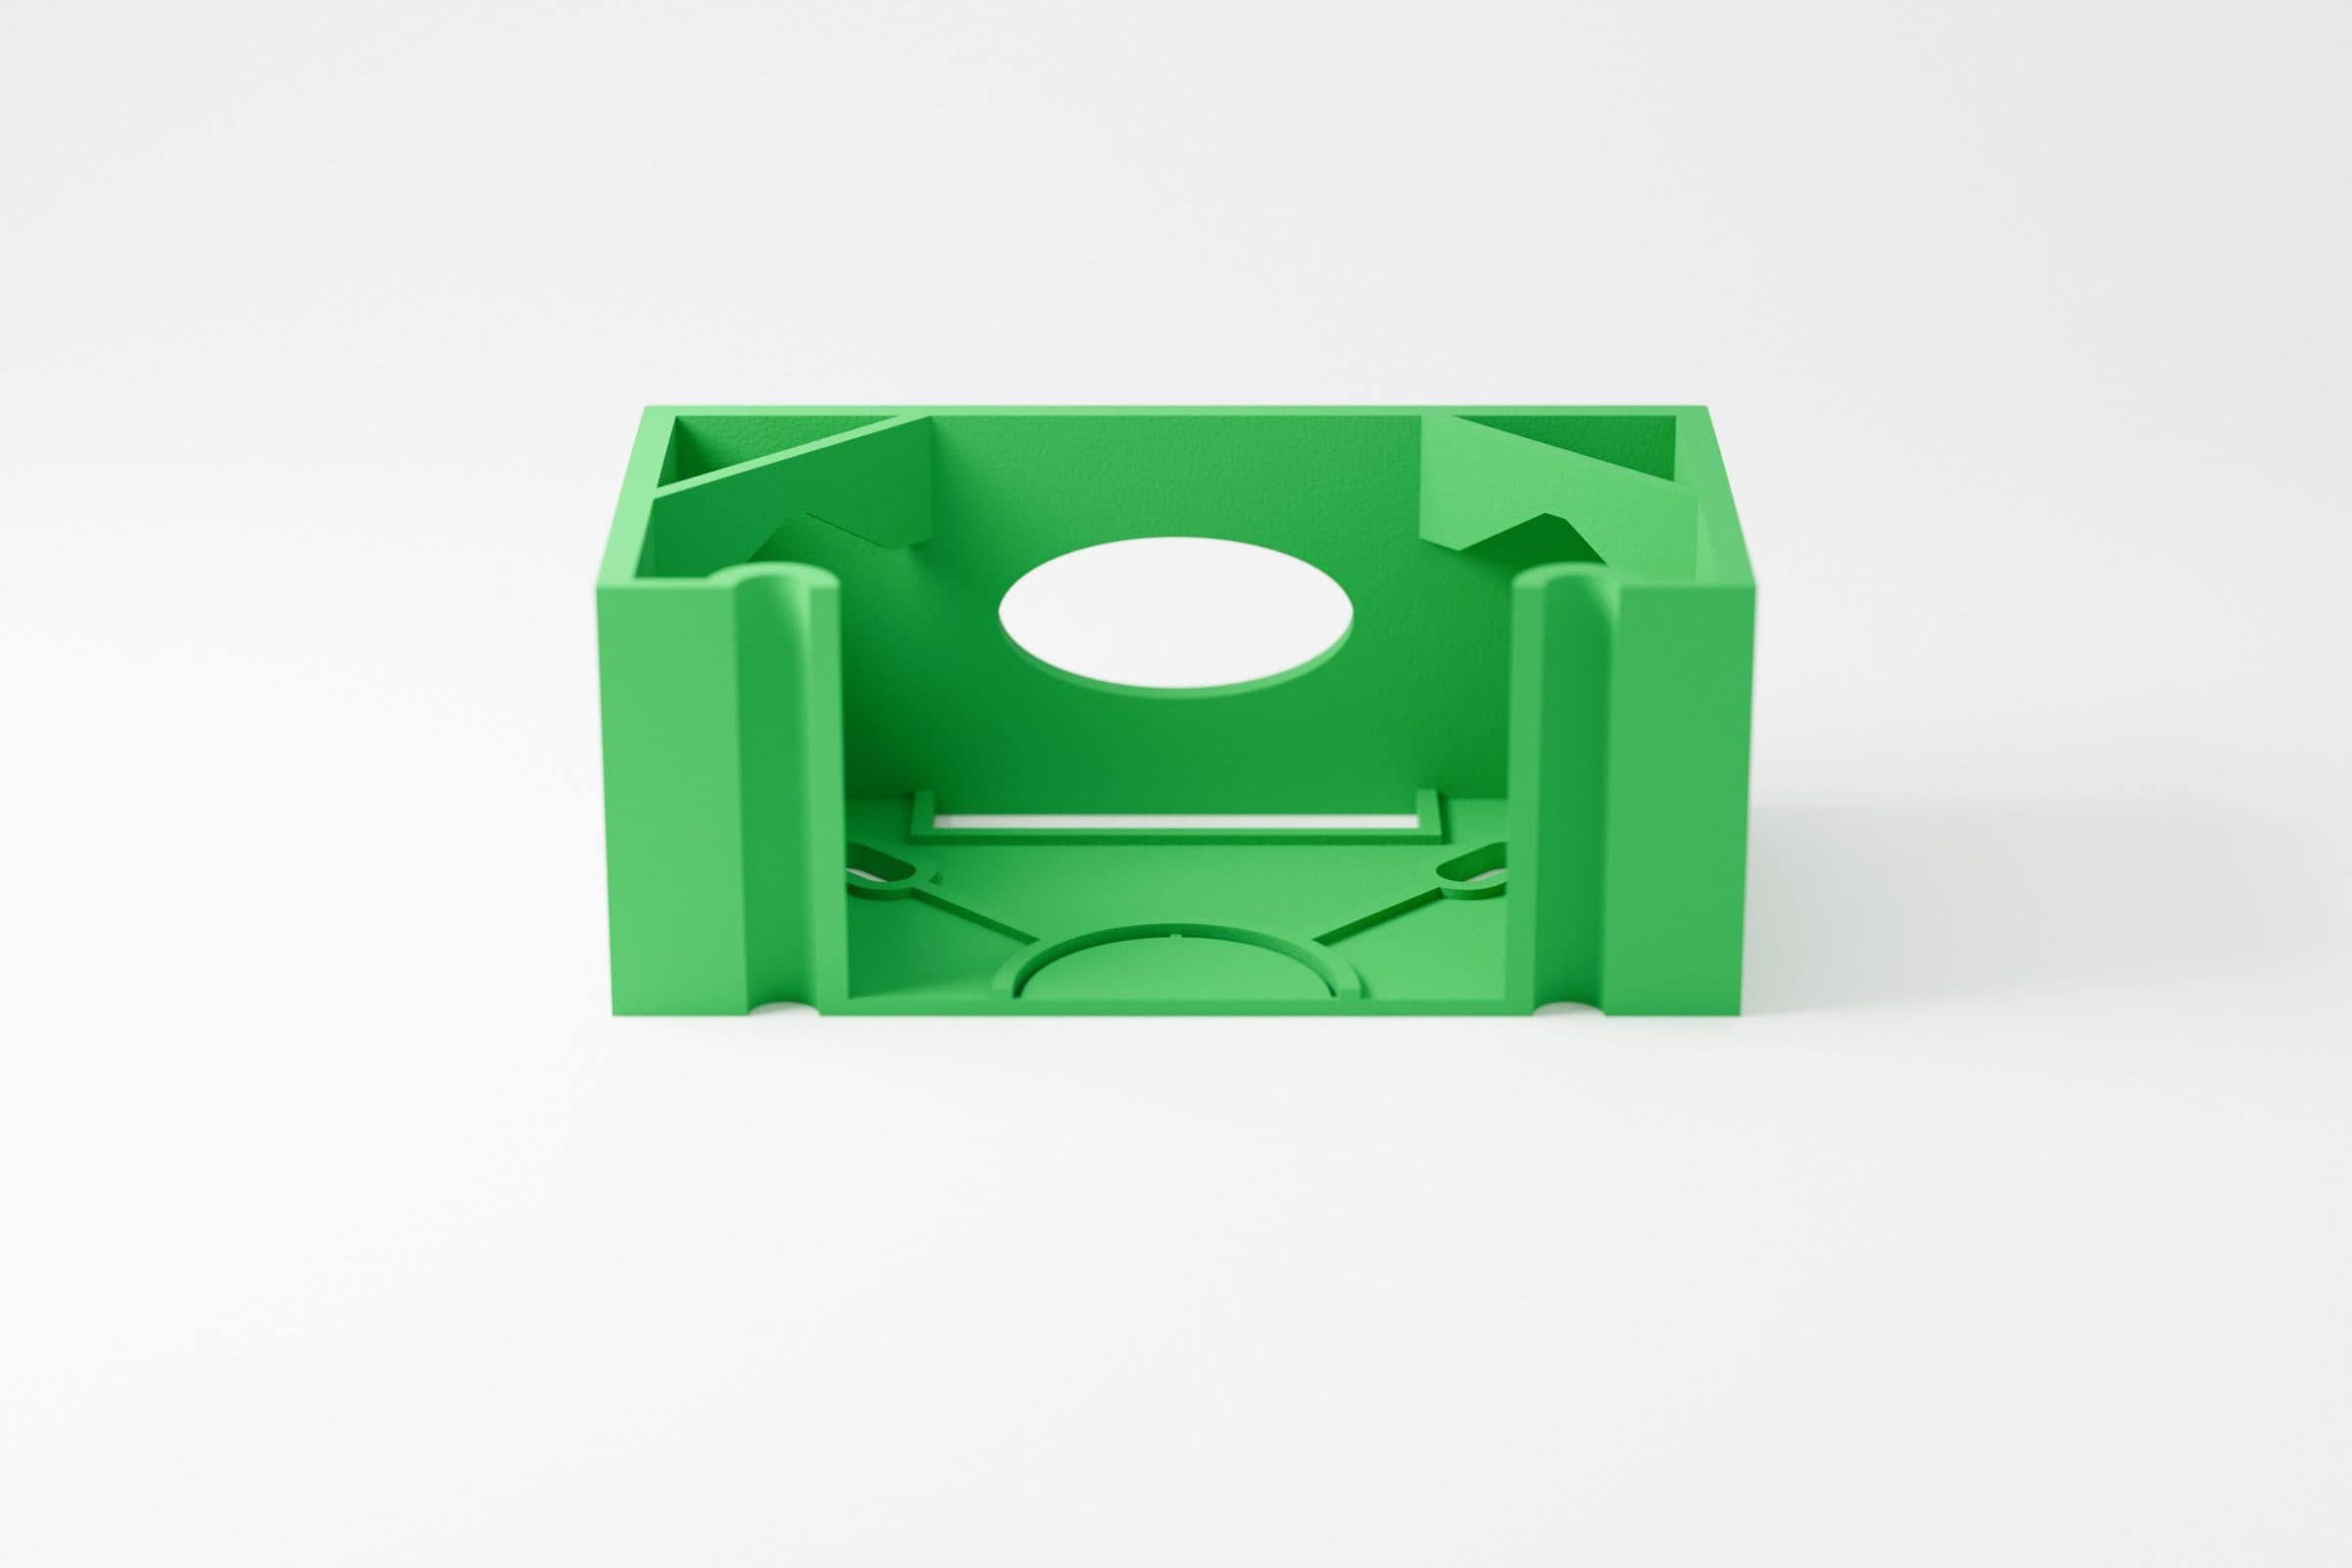
Blok serwisowy do amortyzatora. Adapter, którego nie ma na rynku, odtworzony z geometrii oryginalnego elementu i wydrukowany z PETG wzmacnianego włóknem węglowym, z dopasowaną tuleją. Trzyma podzespół podczas serwisu i go nie uszkadza.
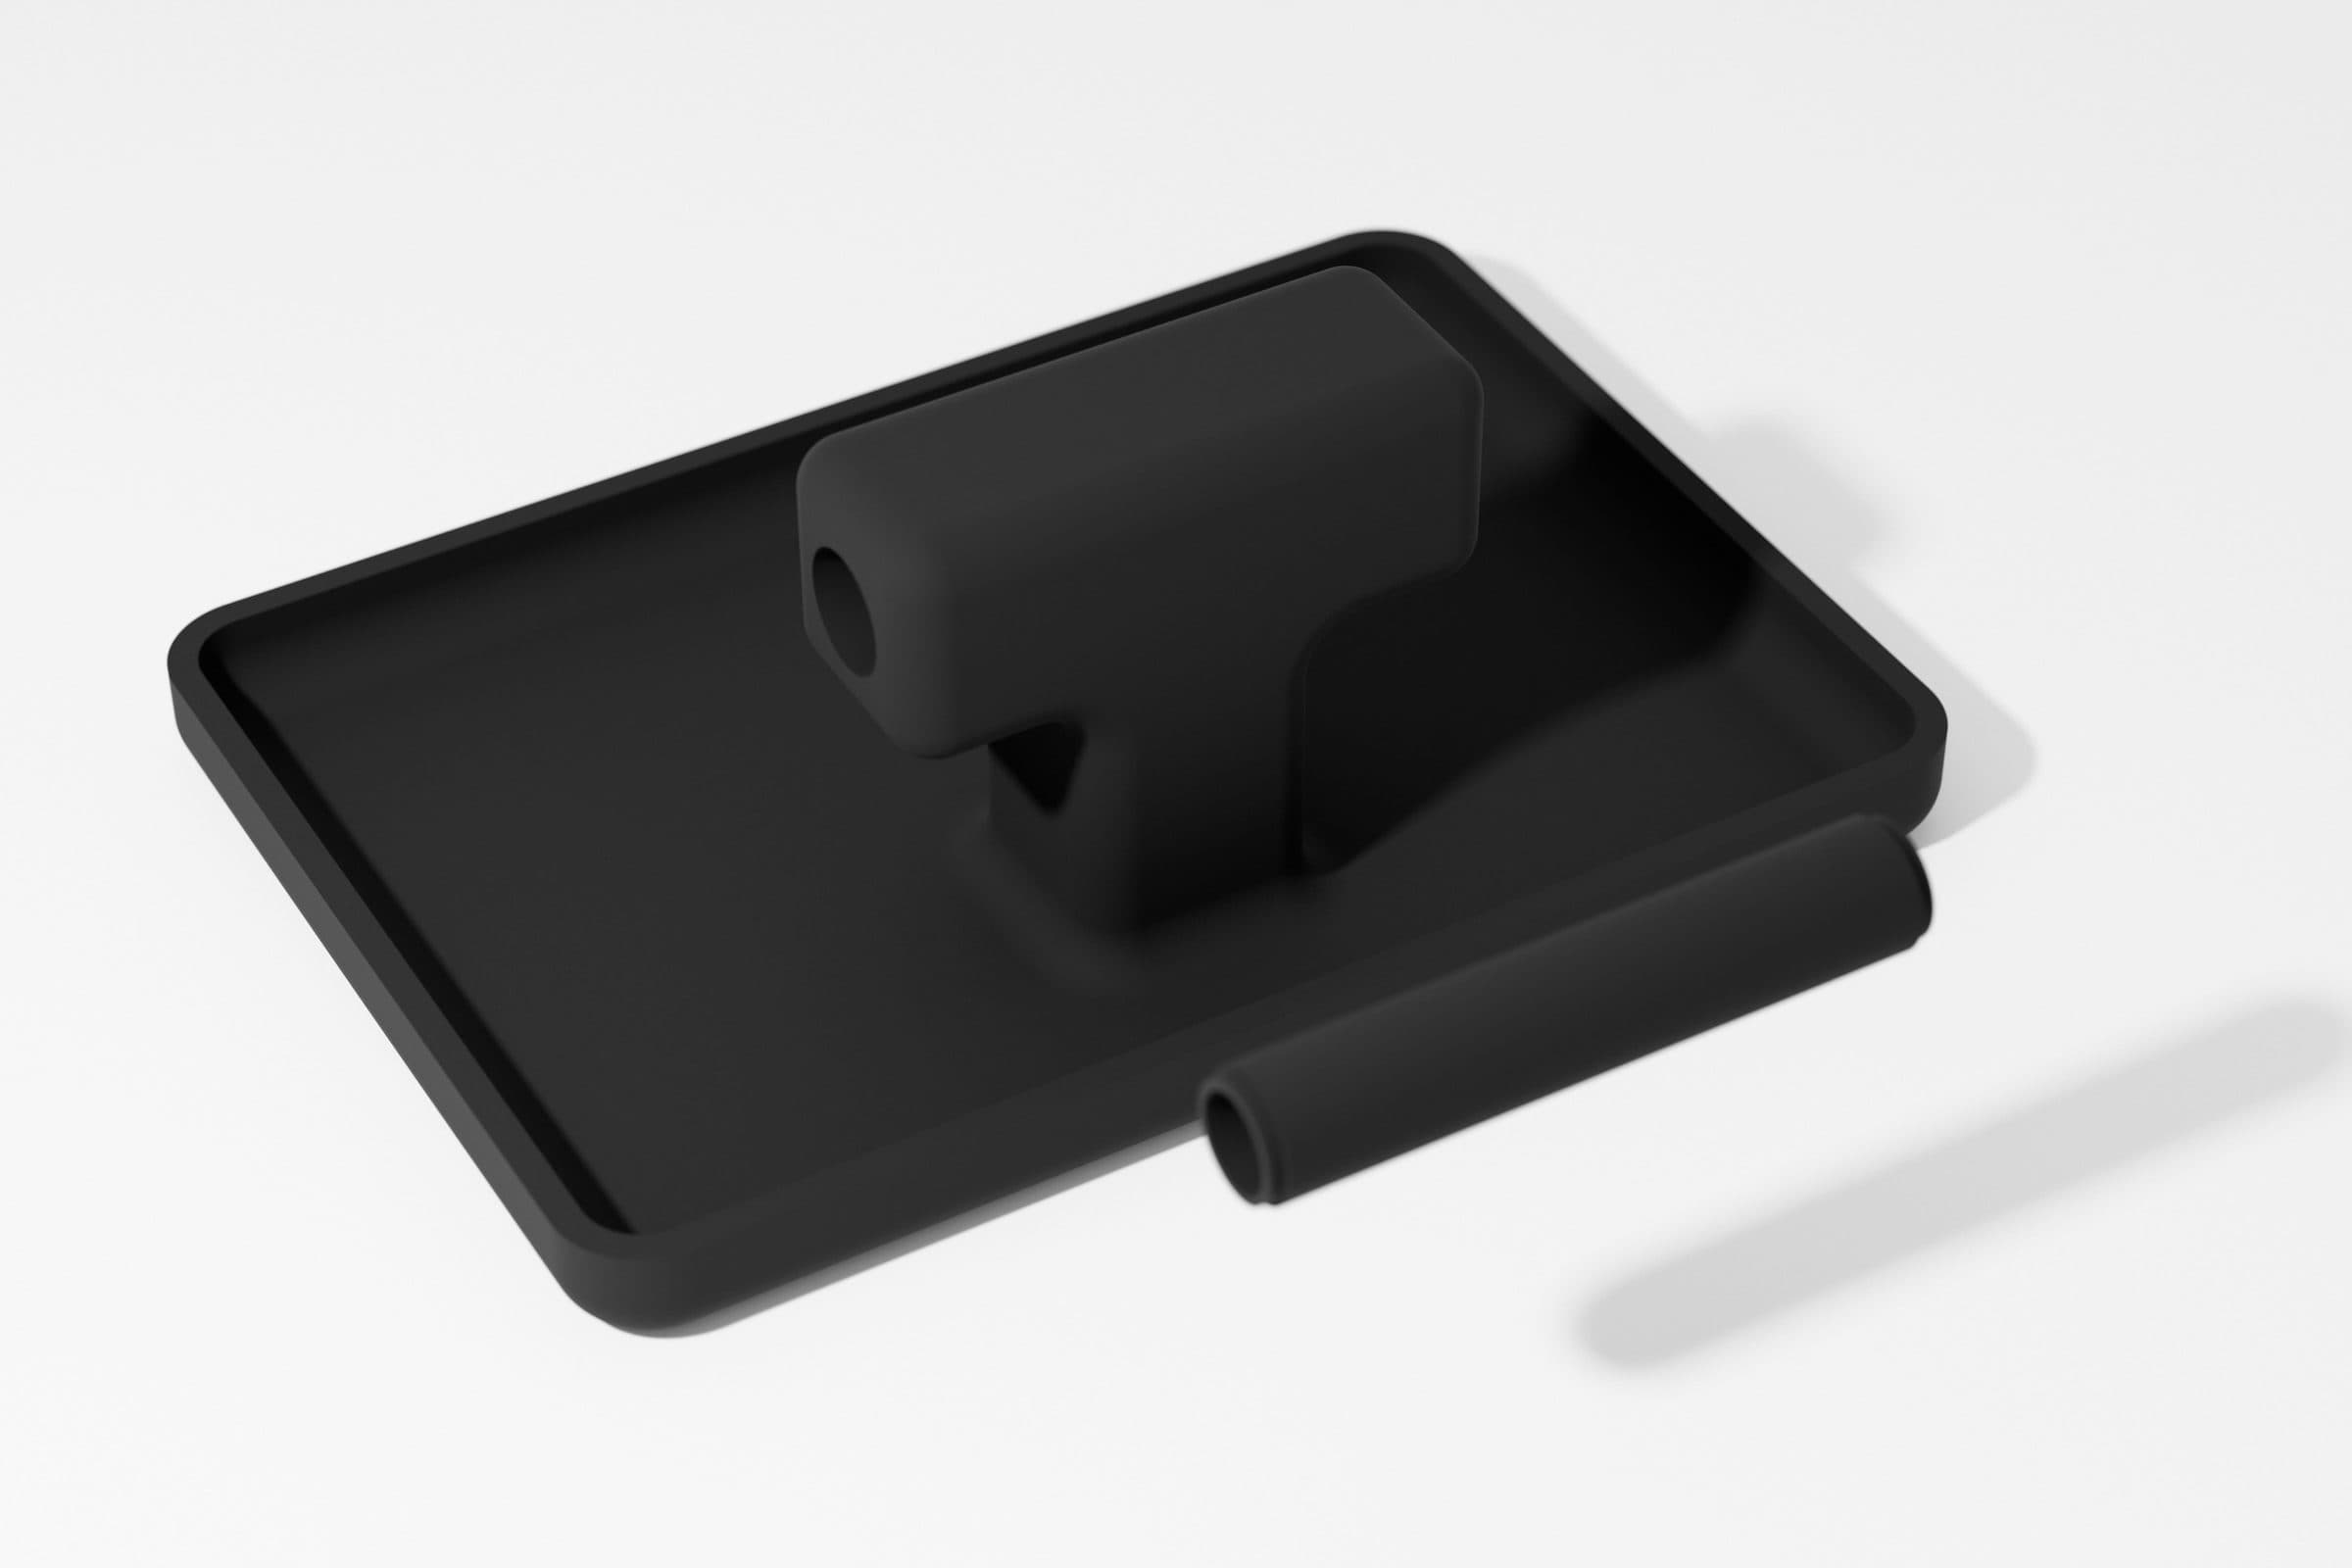
Stempel do odbijania logo w glinie dla pracowni ceramicznej: od wizyty w pracowni do gotowego, przetestowanego narzędzia minęły dwa dni. Ten sam sposób pracy działa przy stemplach, matrycach i wzornikach w warsztacie.
Z czego to robić
- PETG: standard do oprzyrządowania. Sztywny, odporny na uderzenia, dobrze znosi warsztat.
- PETG z włóknem węglowym: gdy liczy się sztywność i stabilność wymiarowa, na przykład przy blokach serwisowych i uchwytach.
- PA12 z druku proszkowego (MJF / SLS): trwalsze części o podobnych właściwościach we wszystkich kierunkach i małe serie oprzyrządowania, które ma działać latami.
- Metal: gdy siły są duże albo część pracuje w temperaturze. Wtedy wydruk służy jako wersja sprawdzająca, a docelową część frezuje sprawdzony partner.
Gdzie są granice
Nie drukujemy z tworzywa szczęk pod duże siły skrawania, elementów nośnych ani niczego, co pracuje w kontakcie z gorącym wiórem. W takich miejscach wydruk jest przymiarką, nie narzędziem. Mówimy to wprost przy wycenie, żeby nikt nie kupował rzeczy, która nie wytrzyma.
Jak zamówić
- Zdjęcie miejsca i problemu, wymiary gabarytowe albo szkic na kartce.
- Projekt i wydruk w kilka dni, z rysunkiem do akceptacji, jeśli wymiary są krytyczne.
- Pliki zostają w archiwum: kolejna sztuka to dodruk, nie nowy projekt.